写在前面
汽车线束被称为整车的“神经网络”。新能源与智能驾驶提高了回路数量、高压安全与可靠性要求,产线最怕同一套压接参数在换人、换班、换模具后漂移,事后又追不到根因。2026 年落地的 T/SZECC 001-2026 把生产通用要求、关键工序与质量控制串成可检查的链路。工厂要把“老师傅经验”变成可下发、可采集、可预警、可追溯的数字能力。本文聚焦压接/钉装,给出参数固化、过程监控与 MES 追溯的闭环思路。—### 一、先把工艺链路画清楚:质控点要挂在工序上线束主链路是:原材料检验 → 裁线 → 剥线 → 压接/钉装 → 端子插接 → 成型包覆 → 导通/耐压检测 → 成品入库。每环都有尺寸、外观与性能门槛。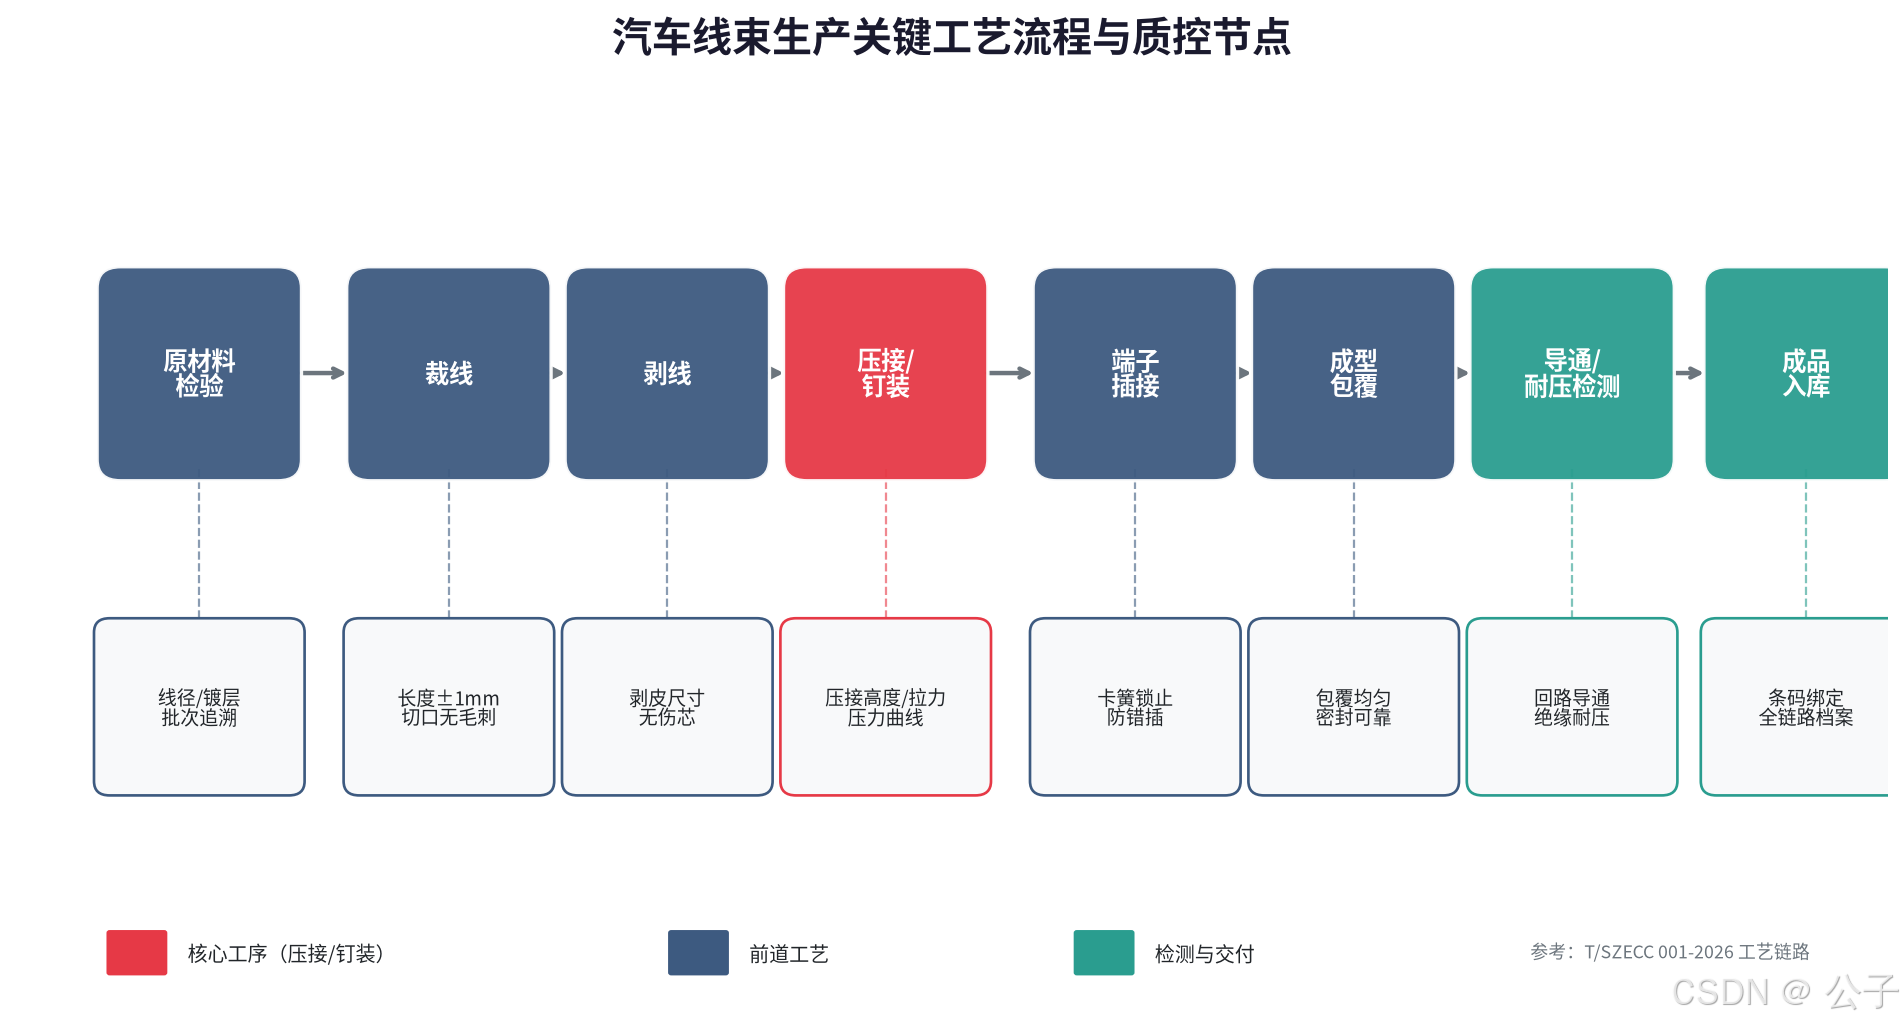 压接/钉装同时决定接触电阻、机械保持力与插接成败,是优先级最高的数据采集点。建议把高度、宽度、拉力、曲线、模具号、操作者等必采数据写入工艺文件;质控点与条码/工单绑定;前道参数异常时自动限制后道开线。—### 二、压接质量闭环的五步:从合格判定到过程形态很多工厂有拉力机、高度规,但数据停在“单点合格”。数字化跃迁的关键,是把结果判定升级为过程形态监控。
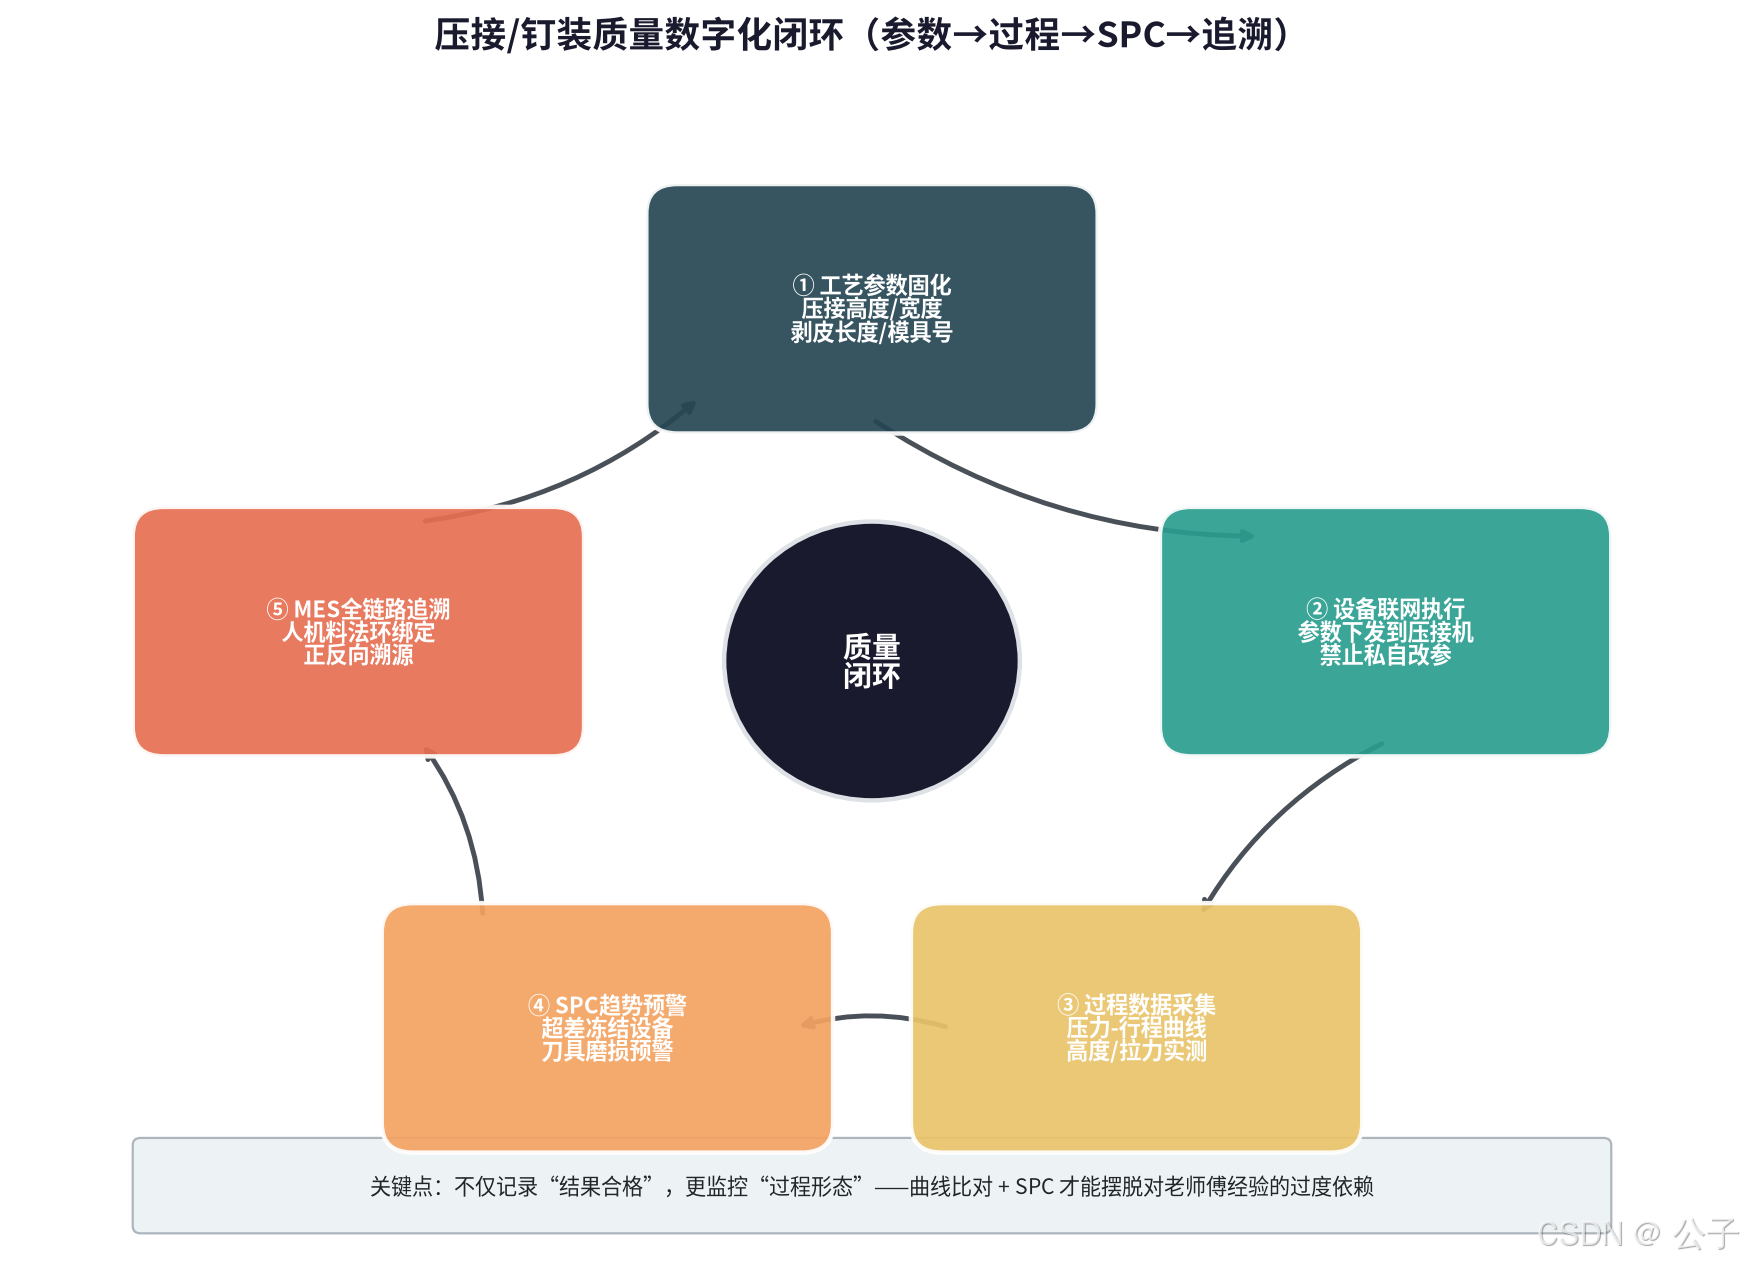 ① 工艺参数固化:压接高度/宽度、剥皮长度、端子与线规、模具编号进入中央工艺库,变更走受控流程。② 设备联网执行:MES/智能客户端下发规格,无有效作业或参数不匹配不允许生产。③ 过程数据采集:除高度、拉脱力外保留压力–行程曲线,识别刀具磨损与批次波动。④ SPC 趋势预警:超差冻结设备,逼近控制限时提前换刀/调模。⑤ MES 全链路追溯:人、机、料、法、测与批次码绑定,支持正向和反向溯源。一句话:合格标签解决交付,曲线与 SPC 解决稳定与改进。—### 三、软件架构怎么叠:设备层之上要有协议与主数据只买联网压接机不等于智能制造,更稳妥的分层如下:
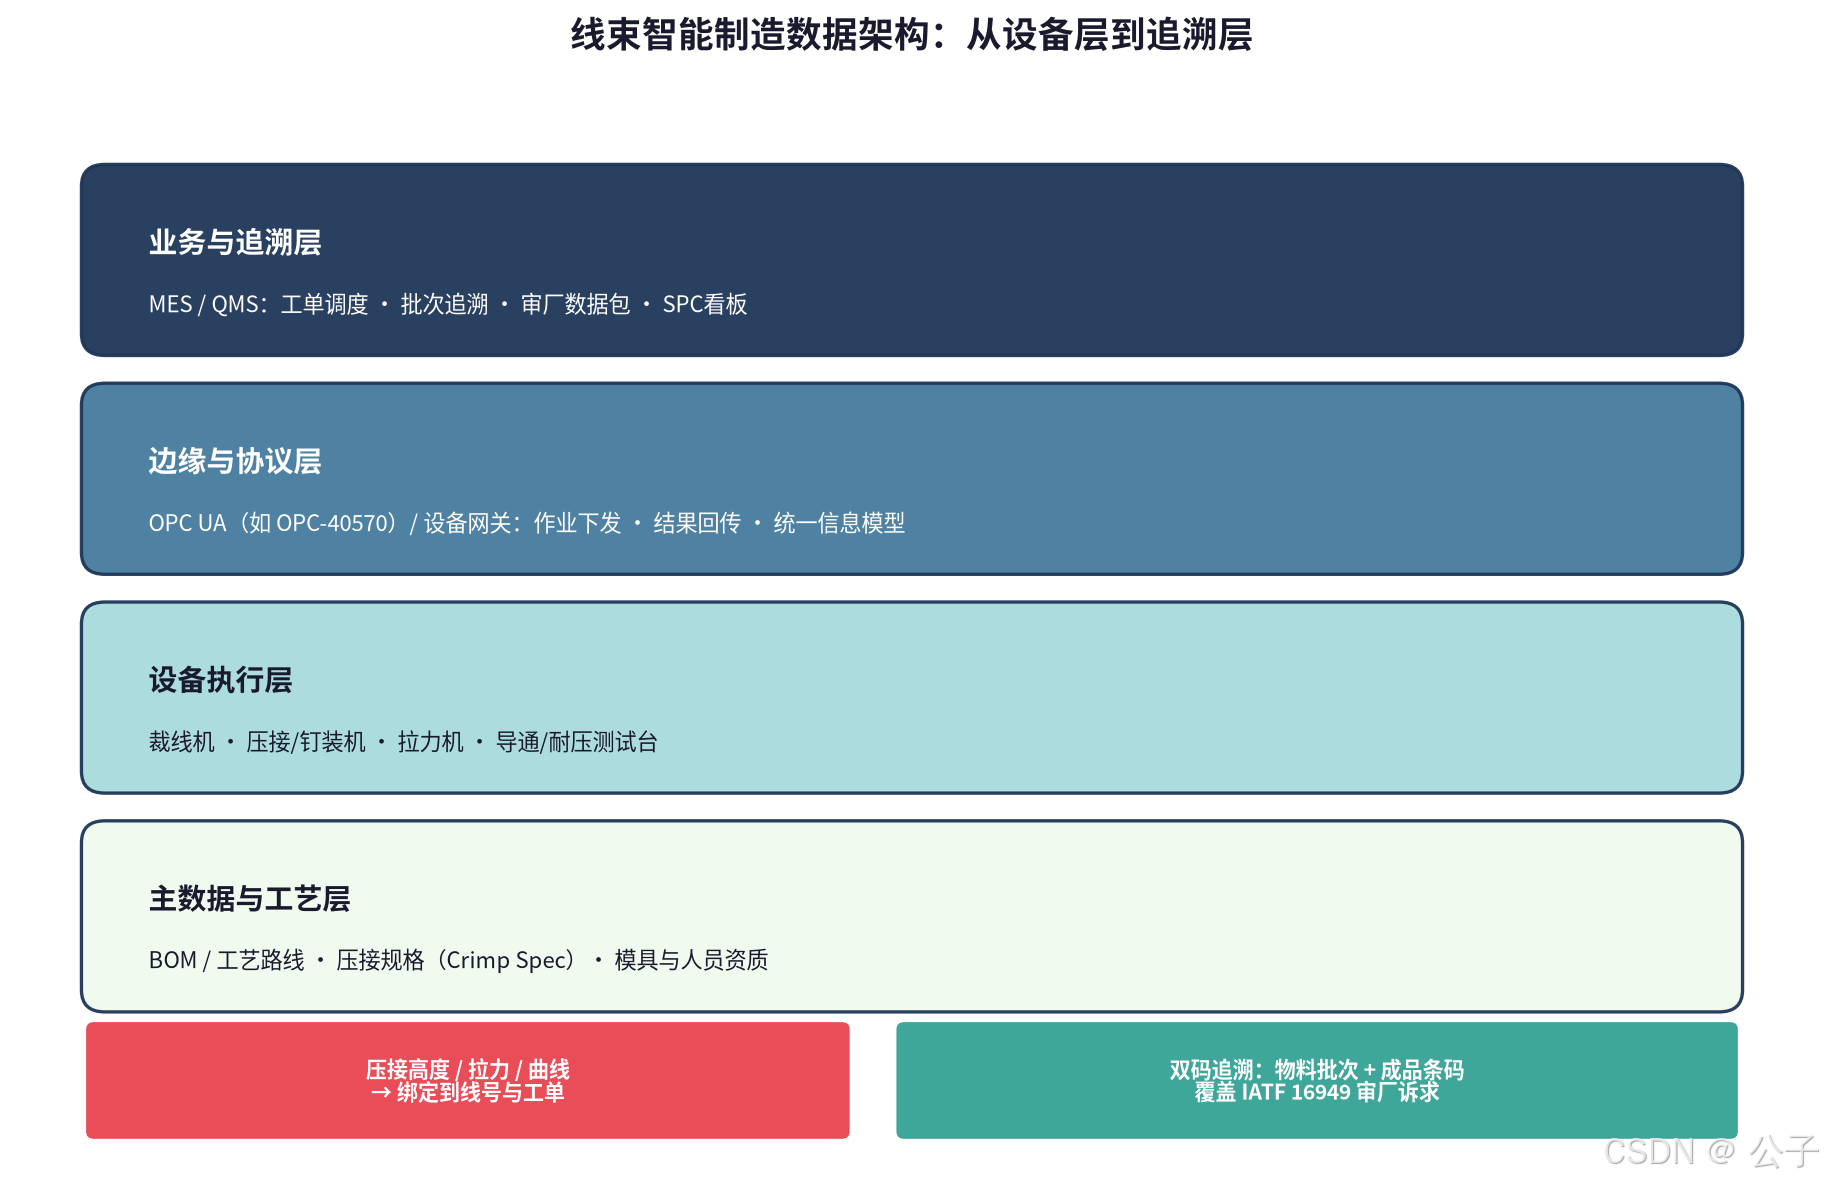 主数据与工艺层:BOM、工艺路线、Crimp Spec、模具与人员资质。设备执行层:裁线、压接/钉装、拉力、导通/耐压。边缘协议层:OPC UA(含 OPC-40570)或设备网关,统一作业下发与结果回传。业务追溯层:MES/QMS 做工单、SPC 看板与审厂数据包。优先打通“压接高度/拉力/曲线 → 线号/工单”的最小闭环,再扩展物料批次与成品条码双码追溯。完整、可检索的过程记录比漂亮的大屏更有说服力。—### 四、可执行的落地清单P0:压接规格进系统并下发设备,改参留审计日志;高度/拉力自动采集并绑定工单,人工补录率为 0。P1:曲线存档比对,异常曲线可关联模具与批次;SPC 看板超差停机,一分钟内定位工位。P2:双码追溯与审厂包导出,任意成品 15 分钟内完成反向溯源。常见坑是只采合格/不合格布尔值、设备时钟与工单号不统一、模具寿命和人员资质未进系统,以及标准更新未同步进工艺库。—### 五、结语线束数字化不必从“全厂数字孪生”起步。抓住压接/钉装这一高杠杆工序,把 T/SZECC 001-2026 的工艺质控要求落到参数固化、设备联网、曲线监控、SPC 与 MES 追溯上,就能在半年到一年内看见返工率、审厂准备时长与客户投诉的改善。(完)