一、項目介绍
摘 要
二甲基亚砜(DMSO)是一种重要的非质子极性溶剂,因其优异的溶解性能和化学稳定性,广泛应用于芳烃抽提、合成纤维纺丝、医药中间体、锂电池电解液等领域。随着新能源、新材料产业的快速发展,市场对高纯度DMSO的需求日益增长。本项目以某炼化公司提供的硫化氢废气、甲醇和过氧化氢为原料,设计一套年产10712.33吨、纯度为99.99wt%的二甲基亚砜生产装置。全流程分为四个工段:硫化氢精制工段,二甲基硫醚制作工段,二甲基硫醚精制工段,二甲基亚砜精制工段,经由Aspen Plus软件对全流程加以模拟,完成物料衡算,能量衡算,设备选型与设计,三废处理方案以及技术经济分析,模拟结果显示,产品纯度与收率皆达到设计要求,三废排放符合国家排放标准,项目投资回收期较短,具备较好的经济效益和环境效益,此设计给工业化生产赋予了可靠的技术依照和经济参考。
关键词:二甲基亚砜;流程模拟;物料衡算;能量衡算;技术经济分析
课题背景与意义
二甲基亚砜(DMSO)属于含硫有机化合物,分子式为 C₂H₆OS,分子量为 78.13,沸点达 189℃,这是一种无色,无味的透明液体,具备很强的极性与吸湿性。DMSO 可溶解大半有机物以及不少无机盐类,被称作 “万能溶剂”,因为它有较好的溶解能力,化学稳定性较高且毒性较低,所以 DMSO 在化工,医药,电子,农业等诸多领域都有全面的应用,在石油化工方面,DMSO 主要用於芳烃提取,可以有效地把苯,甲苯,二甲苯等芳烃分开;在合成纤维工业当中,DMSO 用作丙烯腈聚合和纺丝时的溶剂;在医药工业领域,DMSO 既可以充当反应媒介,又可以当作药物经皮吸收助推剂;而在锂电池产业里,DMSO 亦可用作电解液中的添加剂,从而提升电导率及其稳定性。
当下,国内DMSO的生产大多采用甲醇与二甲基硫醚在过氧化氢参与下的氧化反应途径,此工艺路径较为成熟,其反应条件比较温和,所得产品纯度高,很符合大规模工业生产的需要,不过,在传统的DMSO生产进程中,存在着原料硫化氢的来源受限,能耗偏高,三废处理压力大的状况,本项目凭借某炼化公司供应的硫化氢废气作为主要原料,既解决了废气的处理难题,又做到了资源的循环再利用,具备明显的环境效益,而且,经由改良工艺流程并整合能量,减小了能耗,提升了产品收率,给企业带来了更多的经济收益。
国内外DMSO生产技术现状
国外DMSO生产技术开始得比较早,其生产工艺已较为成熟,美国Gaylord化学公司,法国Arkema公司等均为全球主要的DMSO生产商,它们的产品纯度可达到99.99%以上,被全面应用在高端医药和电子领域。这些企业利用甲醇与二甲基硫醚氧化工艺,并经由精准的反应调控及高效的精馏技术来做到高纯度,高产率的生产,国外企业在能量整合以及三废处理上已有诸多经验,它们运用热泵精馏,双效精馏等节能技术极大地减小了能耗,而且依靠废气焚烧,废水处理等技术达成了清洁生产。
国内DMSO生产起步较迟,不过发展速度较快,如今,国内已有几十家企业从事DMSO生产,总产能超出10万吨/年。但是,国内企业在产品纯度控制,能耗改良,三废处理等方面同国际先进水平相比还存在一定差距,有些企业的产品纯度无法稳定达到99.9%,这影响了它们在高端市场的应用;能耗处于高位,生产成本没有竞争优势;三废处理设施有所缺失,存有环境风险,所以,研发出一条高纯度,低能耗又清洁环保的DMSO生产工艺路径,这对加强国内企业竞争力,迎合市场需求而言颇具意义。
课题简介
本项目基于某炼化公司提供的硫化氢废气、甲醇和过氧化氢为原料,设计一套年产10712.33吨、纯度99.99wt%的二甲基亚砜生产装置。全流程分为四个工段:硫化氢精制工段,二甲基硫醚制造工段,二甲基硫醚精制工段,二甲基亚砜精制工段。
硫化氢精制工段利用 MDEA 吸收法来脱除硫化氢废气中的 H₂S,从而获得高纯度的 H₂S 气体。二甲基硫醚制备工段把精制过的 H₂S 和甲醇按预定比例混和,并在 W/Al₂O₃ 催化剂的作用下制造出二甲基硫醚,二甲基硫醚精制工段依靠精馏和萃取技术,获取到高纯度的 DMS,二甲基亚砜精制工段先让 DMS 与过氧化氢发生氧化反应生成 DMSO,然后经过脱水,双效精馏等一系列工序,最后得到纯度为 99. 99 wt% 的 DMSO 产品。
利用 Aspen Plus 执行全流程模拟,达成物料守恒,能量守恒,设备设计与选型,三废处理方案以及技术经济分析,以此来验证项目的可行性和经济性,进而给工业化生产给予技术支持。
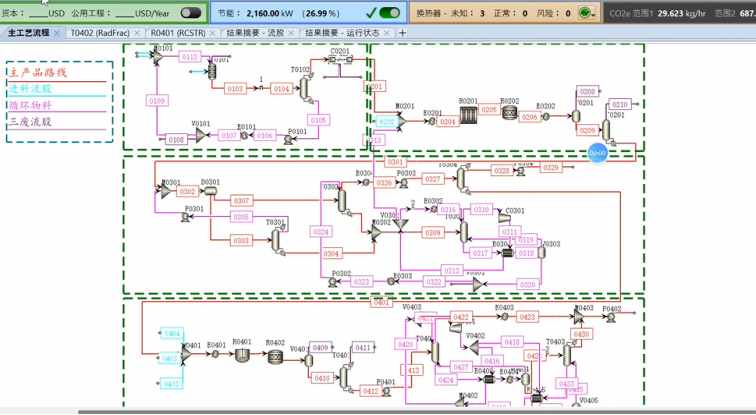
Aspen主流程
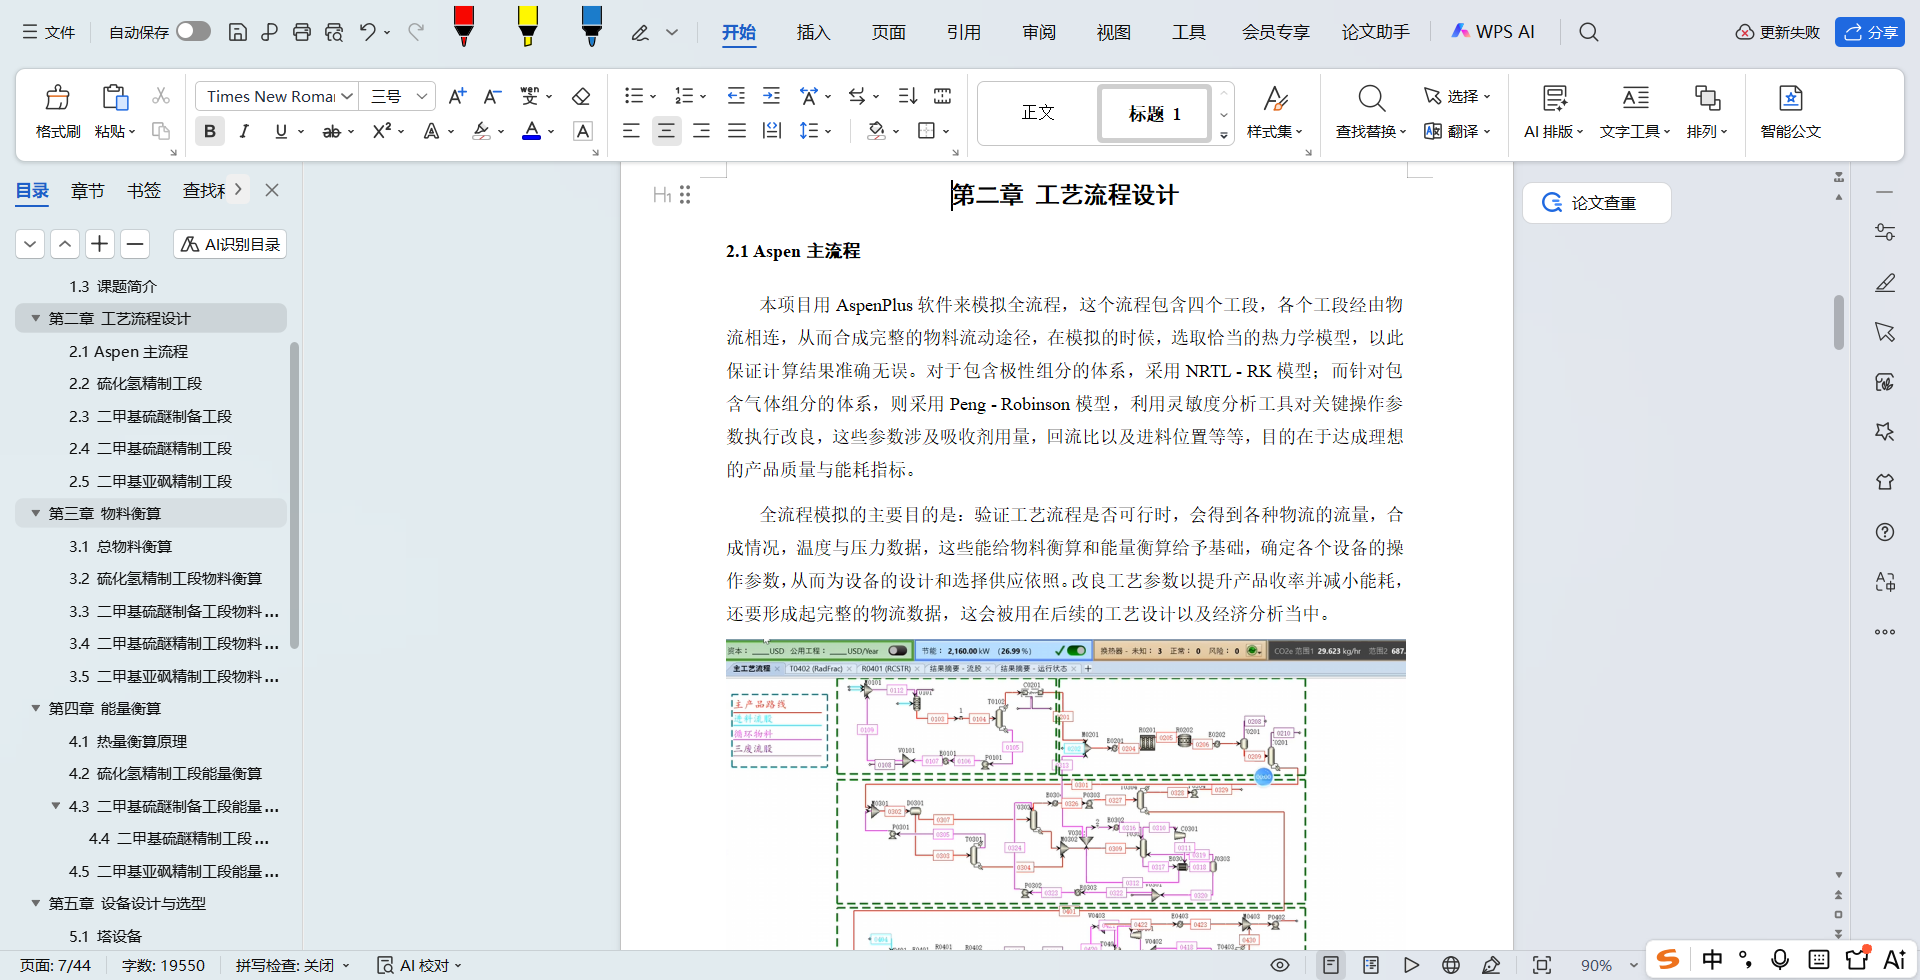
本项目用AspenPlus软件来模拟全流程,这个流程包含四个工段,各个工段经由物流相连,从而合成完整的物料流动途径,在模拟的时候,选取恰当的热力学模型,以此保证计算结果准确无误。对于包含极性组分的体系,采用NRTL – RK模型;而针对包含气体组分的体系,则采用Peng – Robinson模型,利用灵敏度分析工具对关键操作参数执行改良,这些参数涉及吸收剂用量,回流比以及进料位置等等,目的在于达成理想的产品质量与能耗指标。
全流程模拟的主要目的是:验证工艺流程是否可行时,会得到各种物流的流量,合成情况,温度与压力数据,这些能给物料衡算和能量衡算给予基础,确定各个设备的操作参数,从而为设备的设计和选择供应依照。改良工艺参数以提升产品收率并减小能耗,还要形成起完整的物流数据,这会被用在后续的工艺设计以及经济分析当中。
 硫化氢精制工段
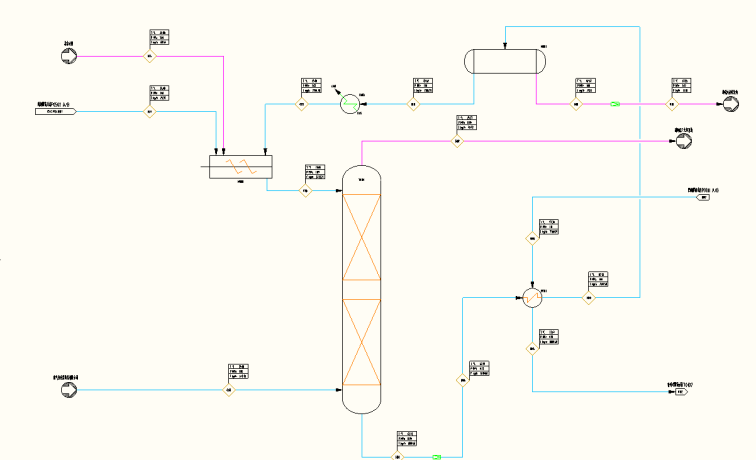
的核心任务在于对源自炼化厂的硫化氢废气执行脱硫操作,从而获取高纯度的H₂S气体以供后续工段利用,此工段运用MDEA吸收法,其主要设备涵盖吸收塔T0101,解吸塔T0102,换热器E0101~E0103,压缩机C0101以及泵P0101等。
含硫化氢的废气(物流0101)从吸收塔T0101底部进人,同从塔顶进人的MDEA贫液(物流0116)呈逆流接触,MDEA溶液具选择性地吸收H₂S,净化后的废气(物流0102)从塔顶排出,富含H₂S的富液(物流0103)从塔底排出。富液经换热器E0101预热之后才进解吸塔T0102,在加热的环境下实现对H₂S气体的解析,被解吸出来的H₂S气体(物流0117),经由压缩机C0101压缩以后送给下个工段;已经完成再生的MDEA贫液(物流0106),经换热器E0102冷却完毕,再由泵P0101加压送回吸收塔并加以循环利用,以规避MDEA溶液发生降解现象以及杂质不断汇集,设立胺液净化系统,定时排出少许废液(物流0118,0119)。
二甲基硫醚制备工段
二甲基硫醚制备工段的核心任务在于让精制后的H₂S与甲醇发生反应以生成二甲基硫醚,此工段运用的是气固相催化反应工艺,其主要设备涵盖换热器E0201,E0202,反应器R0201 – 1,R0201 – 2以及汽提塔T0201等。
精制后的H₂S气体(物流0201)与甲醇(物流0202)按一定比例混合,经换热器E0201预热至反应温度后进入反应器R0201-1和R0201-2。反应器内装填W/Al₂O₃负载型催化剂,在350360℃、0.60.65MPa条件下发生主反应:2CH₃OH + H₂S → (CH₃)₂S + 2H₂O,此反应存在副反应,会生成甲硫醇,二甲醚等副产物。反应产物(物流0206)流经换热器E0202被冷却之后,进入汽提塔T0201,在这里分离出未参与反应的轻组分以及副产物(物流0211),塔底则得到粗二甲基硫醚(物流0301),其会被送到下一生产工序实施进一步的精炼处理。
二、文档介绍
三、項目设计
硫化氢精制工段能量衡算
硫化氢精制工段存在一些主要用能设备,压缩机,换热器,泵以及精馏塔等,按照《能量衡算计算书》第四章所列数据来对这些设备实施热负荷计算。
压缩机C0101处理H₂S气体,其进气温度为39.9℃,压强为0.12MPa,排气时温度升至93.68℃,压强达到0.7MPa,按照计算结果,压缩机轴所需的功率为34.32kW,而冷却负荷则为-36.71kW,换热器E0101负责胺液和富液之间的热交换,其中热流的进出口温度分别为97.38℃和82.62℃,冷流则是62.79℃到77.63℃,热负荷为零,以此达成热量守恒,换热器E0102专门用来冷却贫液,该设备里热流的进口温度是108.16℃,出口温度降为96.74℃;冷流从30℃提升到91.74℃,同样热负荷为零,换热器E0103承担胺液冷却的任务,其物料的进口温度为82.62℃,冷却后降至25℃,热负荷达到-403.98kW,泵P0101则用于运送MDEA贫液,泵的入口温度是96.74℃,出口温度微增到97.38℃,泵本身消耗的轴功率为5.69kW,热负荷也显示为零。
精馏塔T0101负责吸收H₂S,其塔顶温度为25.17℃,塔底温度为63.70℃,再沸器热负荷为0,冷凝器热负荷也为0,精馏塔T0102用于解吸H₂S,该塔的塔顶温度是39.90℃,塔底温度达108.16℃,再沸器热负荷为871.13kW,冷凝器热负荷为 -366.86kW。
二甲基硫醚制备工段能量衡算
二甲基硫醚制作工序中主要的耗能设备为换热器与反应器,依照《能量衡算计算书》第四章所给数据来计算各设备的热负荷。
换热器E0201负责反应物料的预热以及产物的冷却,其中,热物流的进水温度为360℃,出水温度降至107.64℃,冷物流的进水温度为72.80℃,出水温度升至350℃,其热负荷为0,达成热量的守恒,换热器E0202专门用于冷却产物,物料从该换热器进去时温度为107.64℃,出来时温度降为45℃,此过程的热负荷为 -301.27kW。
反应器 R0201 – 1 是二甲基硫醚合成反应器,其反应温度位于 350 ~ 360 ℃之间,反应压力处于 0. 6 ~ 0. 65 MPa范围内,此反应属于放热反应,物料入口处的温度是 350 ℃,而出口处的温度上升到 360 ℃,热负荷为 -463. 00 kW,接着是反应器 R0201 – 2,它属于后续反应器,该反应器物料的入口温度同样是 360 ℃,出口温度还是 360 ℃,其热负荷为 -0. 52 kW,这表明反应接近尾声。
二甲基硫醚精制工段能量衡算
二甲基硫醚精制工段主要存在一些耗能设备,比如压缩机,换热器,泵以及精馏塔等,按照《能量衡算计算书》第四章所列数据来对这些设备执行热负荷计算。
压缩机C0301属于热泵压缩机,它负责甲醇回收塔的蒸汽压缩任务,其入口温度为74.05℃,压力为0.14MPa,出口温度达到209.07℃,压力升至0.73MPa,轴功率为52.08kW,热负荷为0。
换热器E0301用在热泵系统的热量交换上,其热物流入口的温度是209.07℃,出口温度降到了122.26℃,而冷物流不管是入口还是出口的温度都是110.88℃,也就是说没有发生热量传递,热负荷为0。换热器E0302负责二甲基硫醚精制塔的热量交换,热物流入口温度为122.26℃,出口降到96.87℃;冷物流入口温度86.17℃,出口也是86.87℃,同样热负荷为0,该换热器也未发生热量传递现象,换热器E0303则用来对甲醇回收塔实施冷凝处理,物料从77.30℃冷却到68.48℃时,其热负荷为 -23.03 kW,而换热器E0304用于甲醇萃取塔的热量交换,热物流从111.08℃降温到97.29℃,冷物流从86.87℃上升到87.29℃,热负荷为0,即未实际发生热量传递情况。 换热器E0305用于甲醇萃取塔的冷却环节,物料进入时温度为97.29℃,冷却之后降至25℃,对应热负荷为 -33.92 kW。 换热器E0306负责甲醇萃取塔的冷凝任务,物料从36.43℃冷凝成30℃,此过程热负荷达 -151.56 kW,换热器E0307专门用于精制二甲基硫醚加热操作,物料由87.29℃提升至87.51℃,其产生的热量为31.86 kW。
泵P0301、P0302、P0303、P0304用于输送各物流,轴功率分别为0.015 kW、0.156 kW、0.450 kW、0.015 kW,热负荷均为0。
精馏塔T0301用作二甲基硫醚的回收装置,其塔顶温度是17.9989℃,塔底温度为110.9329℃,再沸器的热负荷达到44.88 kW,冷凝器的热负荷则为-11.04 kW。精馏塔T0302属于甲醇萃取塔,塔顶温度为36.43℃,塔底温度是112.53℃,再沸器的热负荷为161.24 kW,冷凝器的热负荷为0,精馏塔T0303为甲醇回收塔,利用热泵精馏技术,塔顶温度为74.05℃,塔底温度是110.88℃,再沸器的热负荷为0,冷凝器的热负荷也为0。 精馏塔T0304是二甲基硫醚的精制塔,其塔顶温度为17.63℃,塔底温度为86.17℃,再沸器热负荷为0,冷凝器热负荷为 -39.45kW。
二甲基亚砜精制工段能量衡算
二甲基亚砜精制工序的主要耗能设备有压缩机,换热器,泵,反应器以及精馏塔等,参照《能量平衡计算书》第四章的数据来对这些设备实施热负荷计算。
压缩机C0401被用在二甲基亚砜精制塔的蒸汽压缩上,其入口处的温度为150.61℃,压力是0.032MPa,出口处的温度变为187.36℃,压力升至0.08MPa,热负荷达到106.32kW。
换热器E0401负责反应物料的冷却工作,其物料的进水口温度为35.47℃,出水口温度降至30℃,热负荷值为-35.72kW。换热器E0402专门服务于二甲基亚砜精制塔的热量交换,其中,热物流进水口温度达187.36℃,流出时温度降到165.12℃;冷物流进水口温度为153.75℃,流出时温度升至155.00℃,该换热器的热负荷为0。 换热器E0403也用在二甲基亚砜精制塔的热量交换上,热物流的进水口温度同样是187.36℃,但其出水口温度有所下降,达到163.13℃,而冷物流的进水口温度是141.02℃,出水口温度略升,变成143.90℃,这个换热器的热负荷也是0。换热器E0404则用于冷却二甲基亚砜,物料的进水口温度为164.72℃,出水口温度降为135℃,热负荷为 -18.58 kW,换热器 E0405亦用于二甲基亚砜冷却,物料的进水口温度同样为 135℃,出水口温度为 30℃,其热负荷为 -57.82 kW,换热器 E0406 用来给二甲基亚砜精制塔供热,物料的进水口温度为 155.00℃,出水口温度升至 156.14℃,热负荷为 69.84 kW,换热器 E0407 专门用来冷却二甲基砜,物料的进水口温度为 146.87℃,出水口温度为 30℃,热负荷为 2.23 kW。
泵P0401、P0402、P0403用于输送各物流,轴功率分别为0.759 kW、0.139 kW、0.004 kW,热负荷均为0。
R0401 – 1和R0401 – 2是二甲基亚砜合成反应器,其反应温度为30℃,反应压力处于0.195 ~ 0.22MPa之间,该反应属于放热反应,R0401 – 1物料的入口与出口温度均为30℃,热负荷为 -1181.57 kW,R0401 – 2物料的入口与出口温度同样是30℃,其热负荷为 -62.74 kW。
精馏塔T0401属于脱水塔,其塔顶温度为46. 97 ℃,塔底温度为126. 43 ℃,再沸器热负荷是1649. 62 kW,冷凝器热负荷为 -150. 38 kW。精馏塔T0402是二甲基亚砜精制塔,利用了热泵双效精馏技术,塔顶温度为150. 61 ℃,塔底温度为153. 75 ℃,再沸器热负荷为0,冷凝器热负荷同样为0,精馏塔T0403也是二甲基亚砜精制塔,也采用了热泵双效精馏技术,塔顶温度为30. 85 ℃,塔底温度为141. 02 ℃,再沸器热负荷同样是0,冷凝器热负荷为 -90. 68 kW。
塔设备
本项目共设计塔设备10台,包括吸收塔、解吸塔、汽提塔、回收塔、萃取塔、精馏塔等。塔设备材质主要选用S30408不锈钢,具有良好的耐腐蚀性和机械强度。塔设备价格根据非标设备估价公式计算:设备价格 = 2. 5 × 材料价格 × 设备重量,S30408不锈钢的材料价格为14100元/吨,将其乘以系数2. 5之后,设备单价约为48000元/吨。
硫化氢吸收塔 T0101 是填料塔,其全塔重量达 1117.73kg,单价为 48000 元/吨,总价则为 5.37 万元,硫化氢解吸塔 T0102 属于浮阀塔,其全塔重量为 46796.45kg,总价为 224.62 万元。汽提塔 T0201 是筛板塔,全塔重量为 14293.72kg,总价为 68.61 万元,二甲基硫醚回收塔 T0301 也是浮阀塔,全塔重量为 16326.7kg,总价为 78.37 万元,甲醇萃取塔 T0302 为筛板塔,全塔重量为 19721.34kg,总价为 94.66 万元,甲醇回收塔 T0303 同样为筛板塔,全塔重量为 36643.05kg,总价为 175.89 万元,二甲基硫醚精制塔 T0304 为筛板塔,全塔重量为 49563.66kg,总价为 237.91 万元,脱水塔 T0401 是浮阀塔,全塔重量为 31600.67kg,总价为 151.68 万元,一号二甲基亚砜精制塔 T0402 为填料塔,全塔重量为 1054.52kg,总价为 5.06 万元,二号二甲基亚砜精制塔 T0403 也为填料塔,全塔重量为 968.32kg,总价为 4.65 万元,十台塔设备的总价为 1046.81 万元。
换热器
本项目共设计换热器27台,包括BEM系列固定管板式换热器。换热器价格根据换热面积估算:换热器材料价格 = (机架价格 + 换热面积 × 单位换热面积价格) × 2,其中机架价格约为0.5万元,单位换热面积价格约为0.03万元/平方米。
主要换热器包括:E0101 胺液回流换热器的换热面积为14.3 平方米,售价2.63万元;E0102 甲醇换热器的换热面积为9.4 平方米,售价2.14万元;E0103 胺液回流冷却器的换热面积为21.7 平方米,售价3.37万元;E0201 二甲基硫醚合成换热器的换热面积为662.5 平方米,售价67.45万元;E0202 粗二甲基硫醚冷凝器的换热面积为25 平方米,售价3.7万元;E0408 除水塔冷凝器的换热面积为40.1 平方米,售价5.21万元;E0411 除水塔抽真空冷凝器的换热面积为102.5 平方米,售价11.45万元等等,27台换热器共计146.03万元。
设备购置总费用
主要工艺设备购置费用共2029.67万元,其中塔设备花费1046.81万元,反应器花费56.35万元,换热器花费146.03万元,储罐及容器花费414.72万元,泵花费40.56万元,压缩机花费318.40万元,混合器花费6.80万元,设备内部填充物购置费按设备费的10%计算,也就是202.97万元,工艺管道及防腐保温工程费用按设备费的36%计算,为730.68万元,仪表自控系统费用按设备费的14%计算,即284.15万元,电气设备费用按设备费的12%计算,为243.56万元,生产工具费按设备费的1.8‰计算,也就是3.65万元,备品备件购置费按设备费的5.0‰计算,为10.15万元,设备运杂费按设备费的5%计算,是101.48万元,其他设备费包含公用工程设备购置费和车辆购置费用,总共243.56万元。 把前面所有费用相加起来,设备购置的总费用就是3849.88万元。
废固处理
生产包装物大多为塑料包装物,其年产生量达400吨,此类废物属于低毒或者腐蚀性类型,利用上料,破碎,清洗,脱水以及制粒这些回收流程来处理,从中得到塑料颗粒并移交给具备相关资质的单位实施处置。
生活垃圾年产生量16吨,采用堆肥法处理,交由资质单位处置。
污泥的年产生量为50吨,其来源是三废处理区,采用热处理加填埋法来执行处理,首先要完成脱水干化步骤,之后再做高温焚烧,焚烧剩下的残渣实施安全填埋。
失活催化剂属于W/Al₂O₃这种负载型催化剂,每隔两年就要更换,每次换掉0.45吨。催化剂失活主要是因为积炭,烧结或者中毒等因素造成的,可以利用燃烧法,化学清洗法,氢气还原法等手段来重新激活它,将失去活性的催化剂放入密封容器里,并在外边清楚地标上标签,交给催化剂供应商去回收处理,从而获取其中像Mo,Bi,Co这些有价值的金属元素。
总 结
本项目给某炼化有限公司规划了一套年产一万吨,高纯度的二甲基亚砜生产装置,它的原料是硫化氢废气,甲醇和过氧化氢,这个装置包含硫化氢精制,二甲基硫醚制备,二甲基硫醚精制,二甲基亚砜精制这四个工序,利用流程模拟软件对整个工序实施模拟,完成了物料衡算和能量衡算。物料衡算结果显示,全流程进出物料符合质量守恒定律,产品收率达到了设计要求,能量衡算结果显示,各个设备的热负荷计算符合工艺要求,给后续设备的设计和选型给予了可靠的依照。 在设备设计与选型环节,依照工艺需求恰当选取塔设备,反应器,换热器,泵,压缩机,储罐等各种设备,这些设备选型合适,能够满足生产需求,而且其投资额处于合理范围之内,在三废处理方案当中,对于不同源,不同种类的废水,废气以及废固,分别采取对应的处理方法,经由处理以后达到排放标准或者移交给具备资质的单位来处理,这样就做到了符合国家的环保规定,从技术经济角度展开分析就能知道,这个项目的年度销售收入足以覆盖生产成本,具备一定的盈利水平,也能取得投资回报,各种财务指标表现良好,抗风险能力很强,总的来说,此设计的工艺流程比较恰当,三废排放达到国家标准,经济效益较好,具备工业化的可行性。