摘要:本文聚焦铝加工牵引机RGV小车在变频器密集部署的强电磁干扰环境下的工业无线通信难题,介绍WFS7000XB-PRO工业机载式无线基站与WFS7000X30-PRO牵引机小车内置终端组成的点对多点无线通信方案。方案依托TDMA时分多址+OFDMA正交频分多址双体制与四重抗干扰机制,实现端到端时延小于5ms、抖动小于1ms、零丢包的高可靠PLC通信,满足牵引机位置环/速度环/拉力环硬实时闭环要求。
一、行业背景
铝加工行业是国民经济重要基础产业,铝型材广泛应用于建筑、汽车、轨道交通、航空航天、电子消费品等领域。近年来,随着新能源汽车轻量化、光伏边框、5G基站散热器等新兴需求爆发,铝型材产量持续攀升,产线自动化、智能化升级需求迫切。
在铝型材挤压生产线中,牵引机RGV小车承担着从挤压机出口牵引铝型材、配合矫直、切割、转运的关键任务。牵引小车沿产线轨道以60米/分钟高速往复运行,与主控PLC之间需要实时交换位置指令、速度指令、拉力反馈等控制数据,任何通信中断或时延超差都会导致铝型材尺寸超差、表面划伤甚至整线停机。
传统牵引机小车通信方案主要依赖滑触线或拖缆,虽然时延低,但存在碳刷磨损、接触不良、拖缆断裂、维护频繁等固有问题。随着产线速度提升和自动化程度提高,无线化改造成为行业趋势。然而,铝加工车间复杂的电磁环境对工业无线通信提出了极高要求,普通商用WiFi根本无法胜任。
二、铝加工车间电磁干扰环境与牵引机通信痛点
(一)铝加工车间:变频器密集部署的强电磁干扰场
铝加工挤压车间是典型的强电磁干扰环境,主要干扰源包括:
- 630kW/1250kW挤压主传动变频器:IGBT高速开关产生大量高次谐波,通过辐射、传导、耦合三条路径污染2.4G与5.8G频段
- 多轴伺服驱动器:高频PWM调制产生宽频带电磁辐射,干扰强度随距离衰减慢
- PLC控制柜:开关电源、继电器动作产生瞬态脉冲干扰
- 大功率加热电源:感应加热、电阻加热设备产生工频及谐波干扰
这些干扰源叠加在一起,使得铝加工车间无线信道环境极为恶劣。普通商用WiFi在这种环境下,虽然RSSI信号强度显示正常(-50~-60dBm),但实际吞吐率骤降至几Mbps,丢包率超过5%,偶发秒级断连,完全无法满足牵引机PLC实时控制需求。
(二)牵引机RGV小车高速移动下的通信难题
牵引机RGV小车以60米/分钟(1m/s)速度沿产线轨道往复运行,通信面临三重挑战:
- 高速移动:多普勒频移导致载波频率偏移,信号衰落加剧
- 多径反射:车间金属设备、铝型材堆垛产生大量反射,形成频率选择性衰落
- 实时性要求:PLC位置环/速度环/拉力环闭环控制要求端到端时延小于5ms、抖动小于1ms、零丢包
以60米/分钟速度计算,5ms时间内小车仅移动5毫米,完全满足控制精度要求;而普通WiFi 20~100ms时延意味着小车移动20~100毫米,直接导致铝型材尺寸超差。
(三)四大通信痛点汇总
| 强电磁干扰 | 变频器谐波污染2.4G/5.8G频段,吞吐率骤降 | PLC通信丢包、断连 |
| 多车并发 | 多台牵引小车同时通信,信道竞争冲突 | 数据碰撞重传,时延增大 |
| 高速移动 | 60米/分钟往复运动,多普勒频移、多径衰落 | 信号不稳定,通信中断 |
| 硬实时要求 | PLC闭环控制需端到端时延<5ms、抖动<1ms | 时延超差导致铝型材尺寸超差 |
| 时延 | 毫秒级,但受接触不良影响波动大 | 端到端时延小于5ms,稳定可控 |
| 抖动 | 受碳刷磨损、接触电阻变化影响,抖动偏大 | 抖动小于1ms,满足PLC闭环控制要求 |
| 丢包率 | 接触不良时偶发丢包、断连 | 零丢包,TDMA+OFDMA双体制保障 |
| 维护成本 | 碳刷、拖缆需频繁更换,停机维护成本高 | 免维护,无机械磨损件,降低运维成本 |
| 可靠性 | 受磨损、断裂、环境粉尘影响,可靠性一般 | 工业级设计,抗振动、防尘、耐高温,可靠性高 |
| 抗干扰能力 | 有线传输,基本不受电磁干扰影响 | 四重抗干扰机制,针对变频器谐波、多径衰落优化 |
在国内铝加工牵引机设备市场,部分设备厂商采用工业机载式无线基站WFS7000XB-PRO作为牵引小车与主控之间的无线通信方案,牵引机小车内置WFS7000X30-PRO终端。
该方案在TDMA+OFDMA双技术体制、PLC干扰环境抗扰能力、<5ms传输时延以及工业级可靠性方面具有一定优势,可作为铝加工牵引机行业无线通信的参考方案之一。
四、方案架构:基站+车载终端点对多点组网
铝加工牵引机无线方案采用“机载基站+车载终端”的点对多点架构:
- 基站侧:WFS7000XB-PRO工业机载式无线基站,安装在车间中控位置或铝型材挤出机旁,作为中心无线接入点
- 终端侧:每台牵引机小车内置WFS7000X30-PRO工业级车载无线终端,与小车PLC/伺服驱动器直连
- 组网方式:1台基站同时对接N台牵引小车,点对多点星型拓扑,所有终端共享一个无线信道
- 协议层:通过TDMA时分多址+OFDMA正交频分多址,为每台小车分配独立时隙与子载波,互不抢占、互不干扰
(一)WFS7000XB-PRO 工业机载式无线基站
WFS7000XB-PRO是面向铝加工、冶金、仓储等强干扰工业场景推出的机载式无线基站:
- 工作频段:5.8GHz免许可频段(避开2.4GHz家电/蓝牙/Zigbee拥挤频段)
- 调制体制:OFDMA正交频分多址,多用户子载波动态分配
- 多址方式:TDMA时分多址,每台终端分配独立时隙
- 并发能力:单基站支持32台以上车载终端同时在线
- 抗干扰:窄带滤波+跳频+OFDM抗多径,专门针对PLC/变频器谐波干扰优化
- 供电:宽压DC 12~48V,适配工业现场电源
- 防护:工业级外壳,抗振动、防尘、耐高温
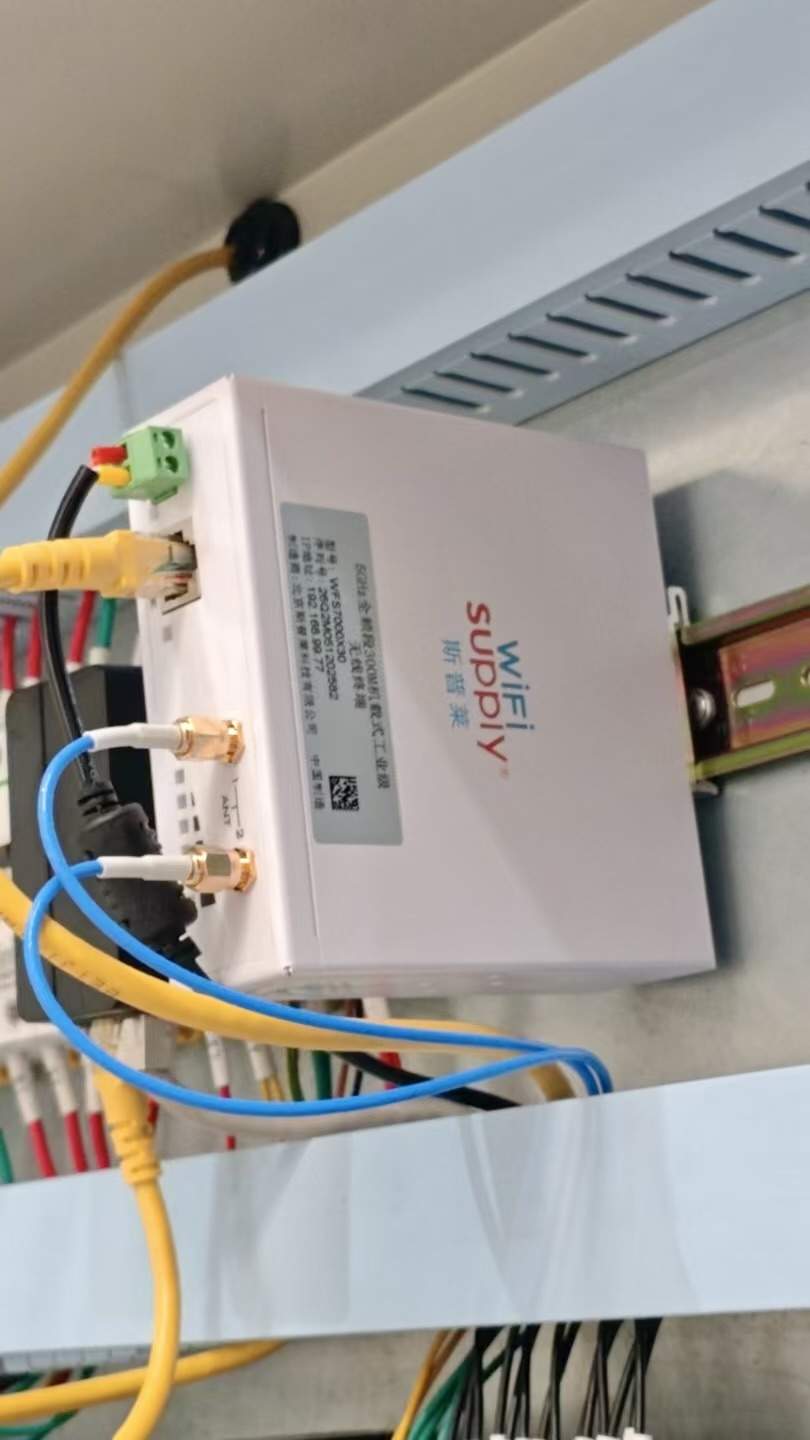
图1 WFS7000XB-PRO工业机载式无线基站现场安装(DIN导轨安装,电源/网口/天线接口齐全)
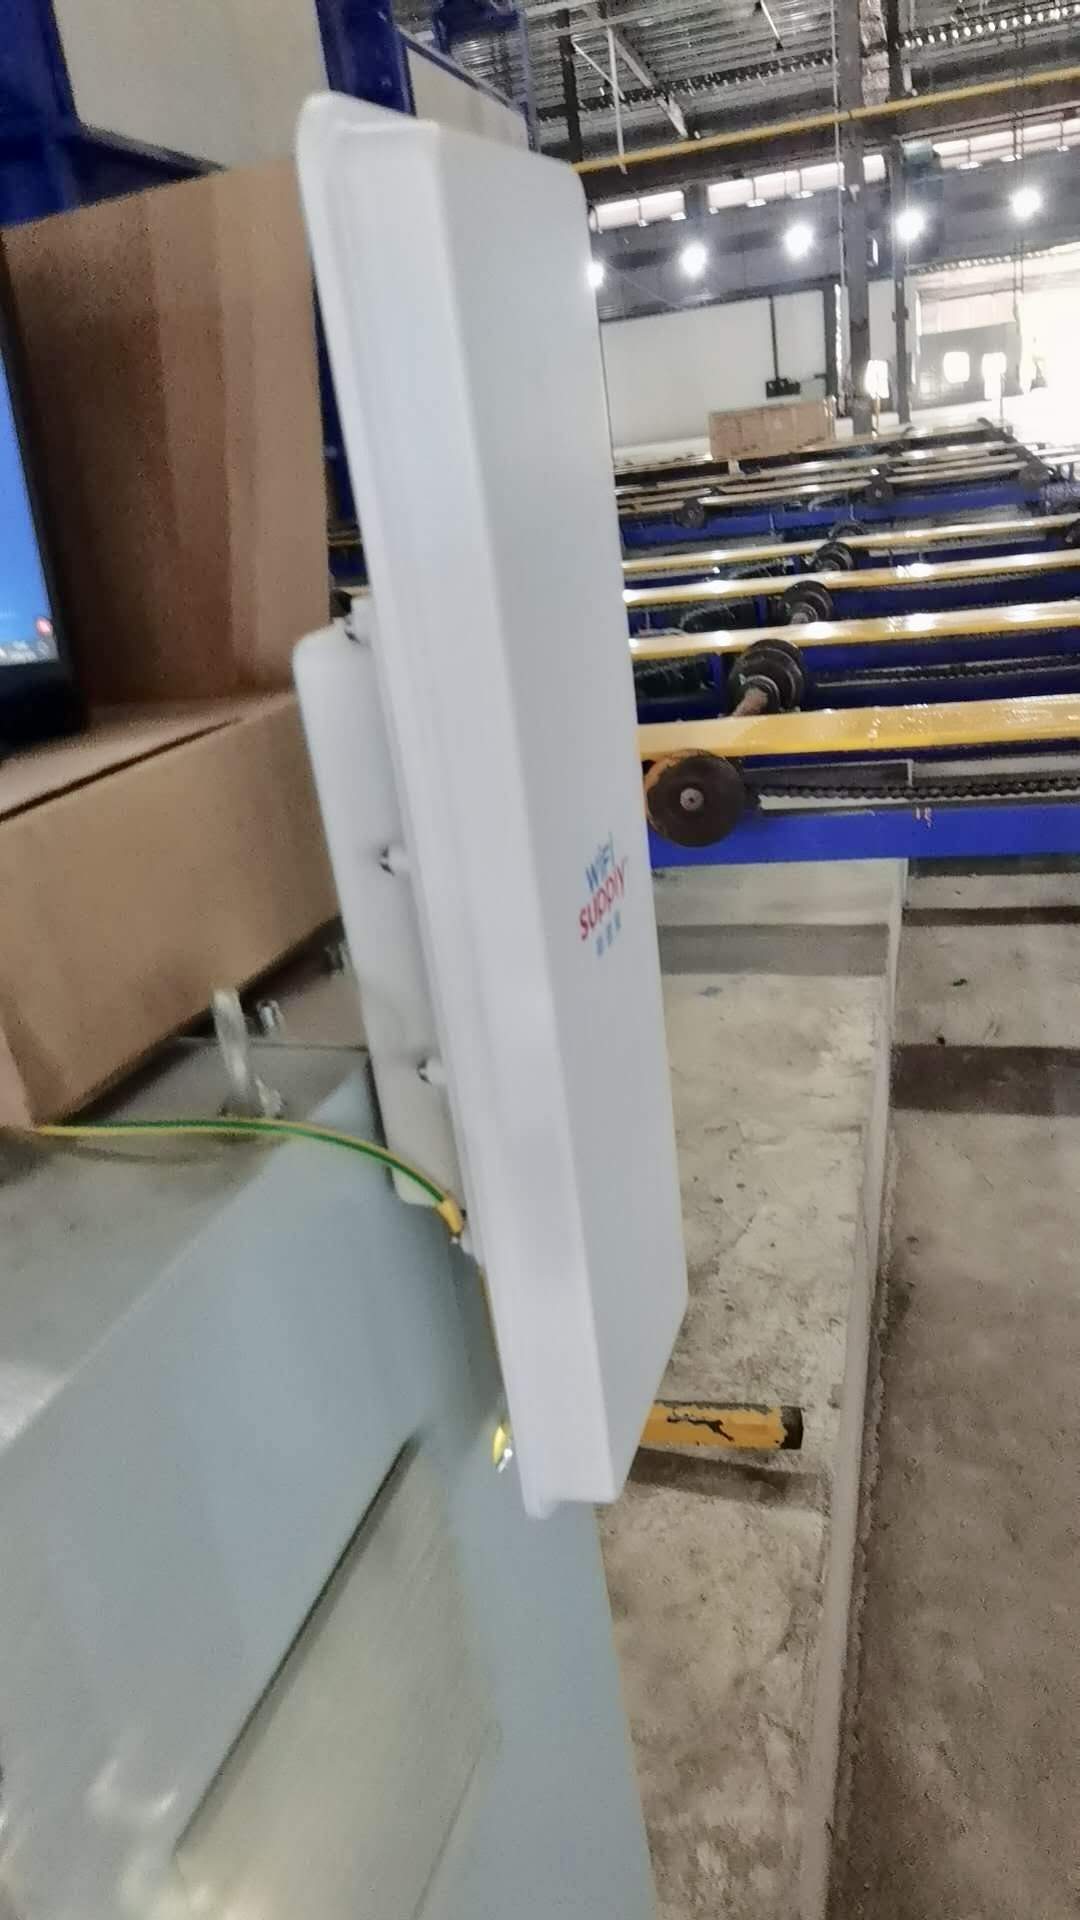
图2 车间现场工业级板状天线部署实景
(二)WFS7000X30-PRO 牵引机小车内置终端
WFS7000X30-PRO是专为牵引机小车等高速移动装备设计的嵌入式车载无线终端:
- 安装方式:嵌入式内置安装于牵引小车电气柜
- 无线速率:300Mbps级,满足位置/速度/拉力数据实时回传
- 接口:支持Modbus TCP/RTU、Profinet、以太网、RS485等工业总线
- 时延:与基站端到端传输时延小于5毫秒
- 温宽:-40℃~85℃工业级宽温
- 防护:IP40以上,适应铝加工车间粉尘环境
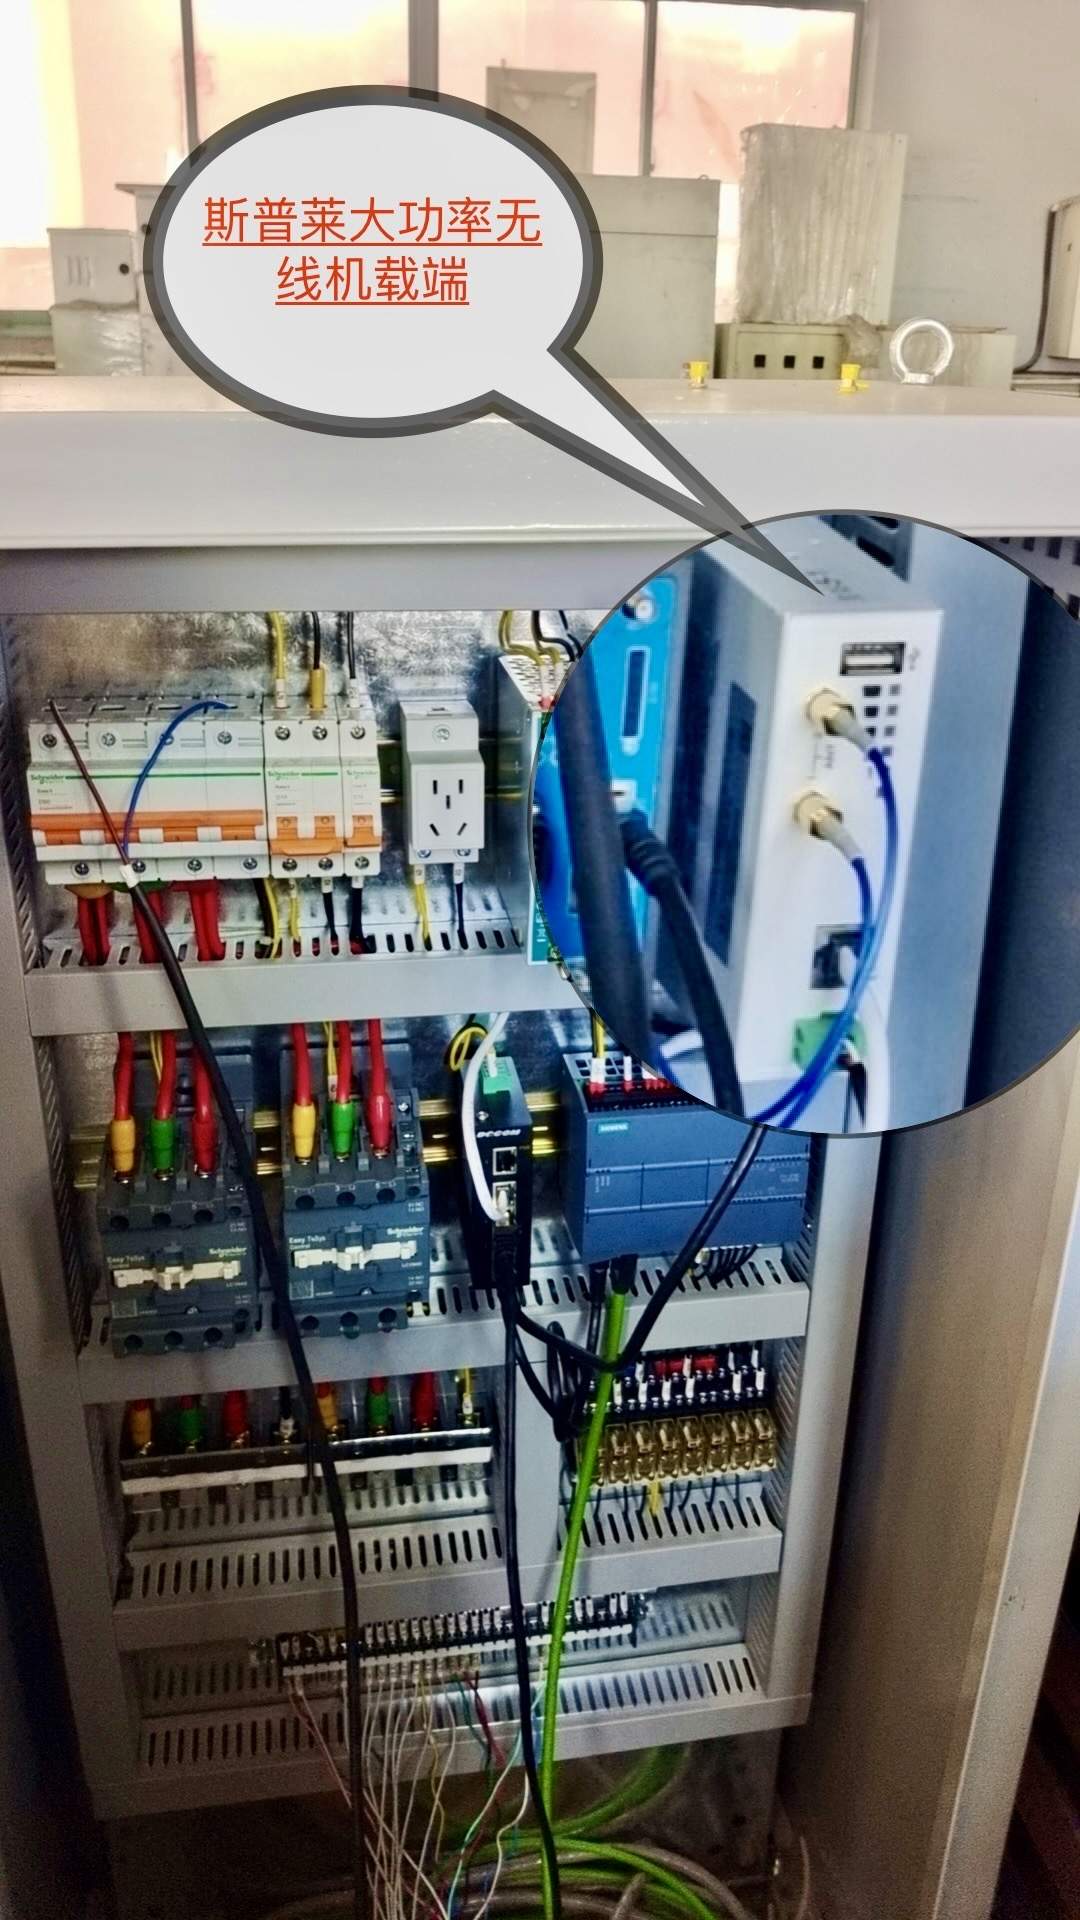
图3 牵引机小车电气柜内大功率无线机载端安装实景(与施耐德断路器、西门子PLC共柜)
五、核心技术:超强抗干扰+RGV高速移动<5ms PLC高可靠传输
(一)铝加工车间变频器干扰特性分析
铝加工车间的电磁干扰主要来自以下三类源,WFS7000系列针对每一类都有专门对策:
|
干扰源 |
干扰特征 |
对策 |
|
大功率变频器(630kW/1250kW挤压主传动) |
IGBT开关频率2~15kHz,谐波通过电源线辐射到2.4G/5.8G频段,形成窄带尖峰干扰 |
5.8GHz频段选型+窄带滤波+数字跳频,自动规避谐波尖峰所在子载波 |
|
伺服驱动器(牵引小车多轴) |
PWM载波频率高,随小车移动位置变化,干扰呈移动性、时变性 |
OFDMA子载波动态分配+MIMO分集,实时跟踪信道质量变化 |
|
PLC控制柜/接触器/继电器 |
接触器分合产生宽频脉冲噪声,耦合到天线接收端 |
工业级屏蔽外壳+金属馈线+避雷滤波,从物理层切断耦合路径 |
|
金属结构反射(挤压机/辊道/厂房钢结构) |
铝型材与钢结构形成强反射环境,多径衰落严重 |
OFDM抗多径+天线分集,抑制反射信号叠加造成的衰落 |
(二)实际应用案例:某铝加工厂牵引机无线化改造
为验证WFS7000方案在真实生产环境中的效果,以某大型铝型材挤压厂为例。该厂拥有6条挤压生产线,每条产线配备2台牵引机RGV小车,原采用滑触线通信,因碳刷磨损、接触不良导致通信中断频发,平均每月停机维护2~3次,严重影响产能。
改造后,该厂部署1台WFS7000XB-PRO工业机载式无线基站,12台牵引小车全部内置WFS7000X30-PRO终端,实现点对多点组网。经过连续3个月的生产运行监测,改造前后关键指标对比如下:
| 端到端时延 | 5~20ms,受接触不良影响波动大 | 稳定小于5ms,满足PLC闭环控制要求 |
| 丢包率 | 偶发丢包,接触不良时可达3%~5% | 零丢包,TDMA+OFDMA双体制保障 |
| 月均维护成本 | 碳刷、拖缆频繁更换,约1.2万元/月 | 免维护,无机械磨损件,运维成本趋近于零 |
| 通信中断次数 | 每月2~3次,每次停机30~60分钟 | 3个月运行零中断 |
客户反馈显示,改造后牵引机位置环、速度环、拉力环闭环控制稳定,铝型材尺寸合格率显著提升,产线综合效率提高约8%。该厂设备负责人表示,WFS7000方案在强电磁干扰环境下表现稳定,彻底解决了滑触线磨损带来的通信中断问题,验收结论为一次性通过,并计划在后续新建产线中全面推广该无线方案。