激光切割、手持焊、平台自动焊怎么选?一份设备选型与工艺匹配的技术梳理
2026年10月29日至11月1日,第八届CMES华机展·东莞国际机床展将在广东现代国际展览中心(厚街)举办,城轩激光确认参展7A08展位。本文不谈展位宣传,从设备选型和工艺匹配的角度,把激光加工中三类常见设备的技术边界说清楚,供做加工工艺和产线规划的同行参考。
 一、选型误区:三类设备服务三道工序,不是替代关系
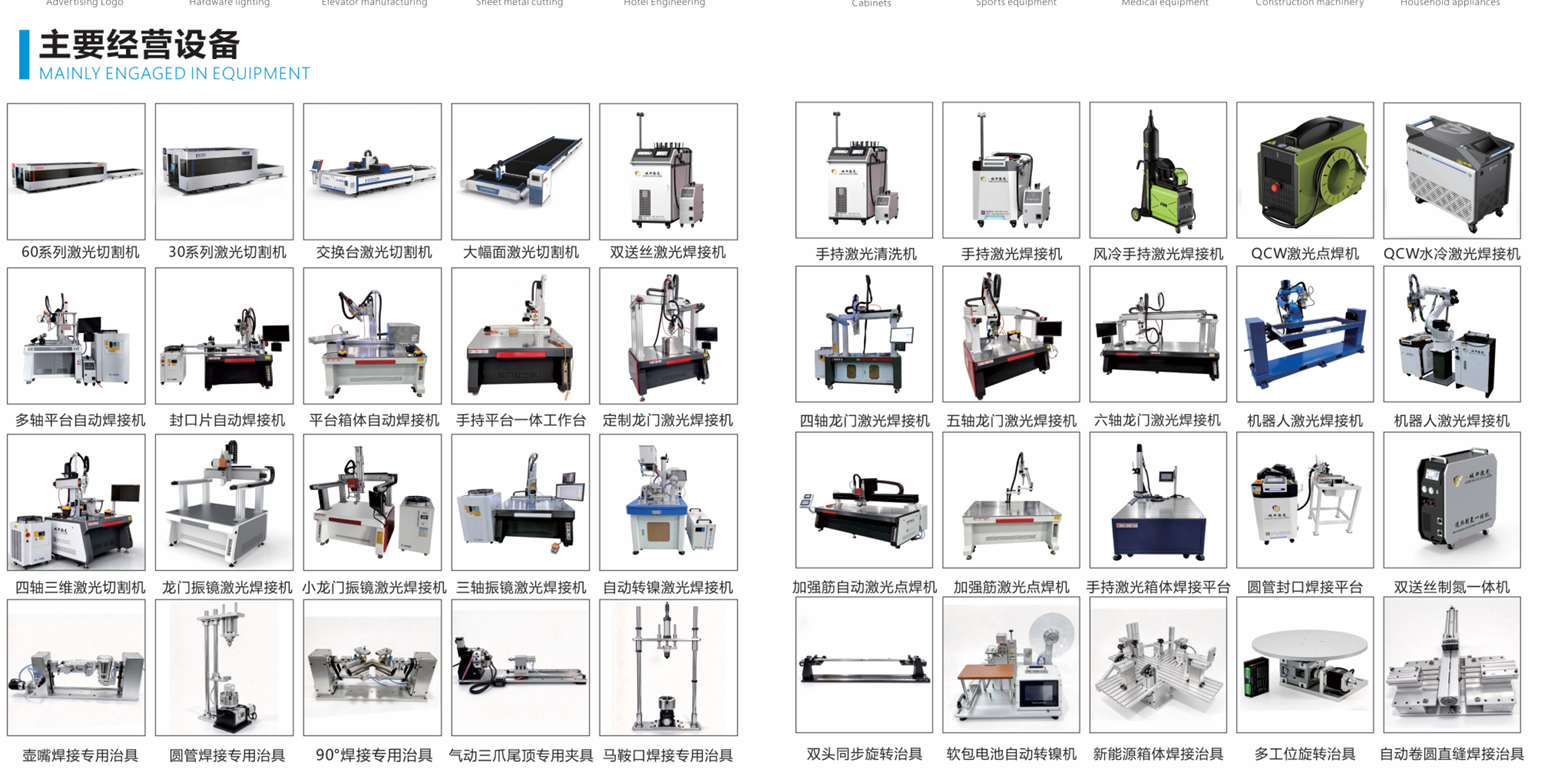
很多采购在选激光设备时容易拿平台自动焊的参数去比手持焊,或者用切割机的指标衡量焊接能力。这三类设备服务的是不同工序,选型逻辑完全不同:
| 光纤切割机 | 下料 | 广告标识、钣金下料、模具镶件、五金异形件 | 拐角断面质量、薄板变形、连续运行参数稳定性 |
| 手持激光焊接机 | 现场补焊、装配焊 | 大工件补焊、异形件装配、小批量多品种 | 送丝稳定性、焊枪操作性、现场适应性 |
| 平台自动焊 | 批量焊接 | 机箱机柜、五金件、厨具、门窗型材、电池托盘 | 轨迹精度、焊道一致性、夹具方案 |
关键点在于工艺耦合:上了平台自动焊的产线,下料工序通常要配切割机——焊前件尺寸精度直接决定焊道能否对上,切割断面毛刺多、尺寸漂移,平台机轨迹规划再准也弥补不了装配间隙带来的焊偏和虚焊。切割和焊接的工艺参数放在同一套体系里调试,匹配起来才顺。
二、平台自动焊:焊接质量的控制权从人转移到设备
近两年平台自动焊的询单占比在上升,底层逻辑是焊接质量的控制权从师傅手感转移到设备和工艺参数。手持焊的质量上限取决于操作者状态,培养周期长、批量件头尾一致性差;平台自动焊把工件上平台、夹具定位、程序走轨迹,焊道一致性由设备保证。
技术实现上的几个关键点:
轨迹规划与速度-功率匹配:焊接速度和激光功率的匹配曲线直接决定熔深和热输入。拐角处需要降速或调整功率,否则热输入过大导致薄板变形。
保护气跟随:气路随焊枪轨迹同步,保证全程保护效果一致。
起弧收弧处理:起收弧段的功率爬升和衰减曲线影响焊道端部成型,处理不好会出现凹坑或凸起。
薄板变形抑制:热输入控制之外,夹具设计和焊接顺序也参与变形控制。
这些参数在自研控制系统里锁定,批次之间不漂移——这是接大厂配套单的前提之一。大厂验厂看的是出厂检测记录和工艺档案是否齐全、批次一致性是否有数据支撑。
三、切割机选型:重点看三个指标
光纤切割机选型建议重点考察三项:
-
拐角断面质量:拐角处速度变化导致的断面粗糙度和垂直度偏差,是切割机控制系统的直接体现。
-
薄板变形控制:薄板切割的热输入管理,影响后续焊接的装配精度。
-
连续运行稳定性:设备连续跑几个小时后,切割参数是否漂移,断面质量是否保持一致。
这三项在样件上能直接看出来,看切割样件的断面比看参数表直接。
四、大厂配套订单的技术门槛
大厂采购拆分工序的逻辑是:核心工序上重装备,边缘工序要稳定、好维护、响应快。接这类订单的技术门槛不在参数表,在三个维度:
一致性:自研控制系统锁定工艺参数,批次之间不漂移。
可追溯:每台设备有出厂检测记录和工艺档案,验厂时拿得出来。
响应速度:决策链短,设备问题直接拍板,不走多层审批。
对做产线规划的同行来说,这个逻辑可以借鉴:边缘工序的设备选型,稳定性和维护响应往往比峰值参数更重要。
五、小结
三类设备对应三道工序,选型的核心是先明确工序需求,再看设备参数。切割看断面和稳定性,手持焊看现场适应性,平台自动焊看轨迹精度和夹具方案。工艺耦合的部分——尤其是切割精度对焊接质量的影响——需要在方案阶段就一起考虑。
展会现场三条线同时展出,看切割断面、看平台机走轨迹、看焊道成型,带上工件和工艺要求可以现场对参数。