编者按:层高越小并不代表整件模型的精度越高。结合PLA试件的实际粗糙度数据和40mm高度的层数计算,区分表面收益、时间成本与耗材变化,讨论0.08、0.16、0.20mm及可变层高的使用条件。文献实测值与计算示例分开标注,不补造缺失的0.08mm实验结果。  摘要
层高从0.20mm降到0.08mm,打印层数会增加,却不意味着所有细节都会同比改善。本文讨论桌面FDM打印中的三个不同问题:表面粗糙度、几何台阶与制造时间。采用Arreda等人的PLA实验结果作为表面质量依据,并通过固定高度的层数计算说明时间成本的来源。结论是:局部曲面值得细分,平直主体未必需要全局细层;0.08mm不是默认最优档位,0.16mm与0.20mm也不能脱离模型形状和喷嘴条件单独排名。
关键词:FDM;PLA;层高;表面粗糙度;可变层高
1 引言:先说清楚“更精细”指什么
同一个手办,正脸看起来已经够细,头顶却有一圈圈台阶。此时把层高调小,确实是在处理一个与高度方向采样有关的问题。但如果缺失的是竖直侧壁上的细字,单靠减少层高,不一定能让喷嘴挤出原本放不下的细线。
Prusa的层高说明把垂直分辨率与水平细节区分开来:层高主要决定Z方向的离散程度,XY方向还受喷嘴等条件限制。[2] 所以,不能把“0.08mm层高”读成“整件模型的精度都是0.08mm”。它不是尺寸公差,也不是表面粗糙度。
下文的比较限定在FDM。树脂打印的曝光、剥离与支撑机制不同,不直接套用这里的经验判断。
2 材料与数据:哪些数字来自实际打印
Arreda等人在2025年报告了一组PLA试验:Ender 3 V2、0.4mm喷嘴、60℃热床,试件尺寸20×20×3.2mm。层高设为0.12、0.16、0.20mm,另改变速度与温度,共9组,用SJ-410测量Ra。[1]
这里没有0.08mm试件,也没有可直接引用的三档打印耗时和耗材质量。下文不为缺失档位补数;本文没有重新打印这些试件。为避免把多个变量混成一个,下表列出速度同为40mm/s的三组,同时保留温度列。 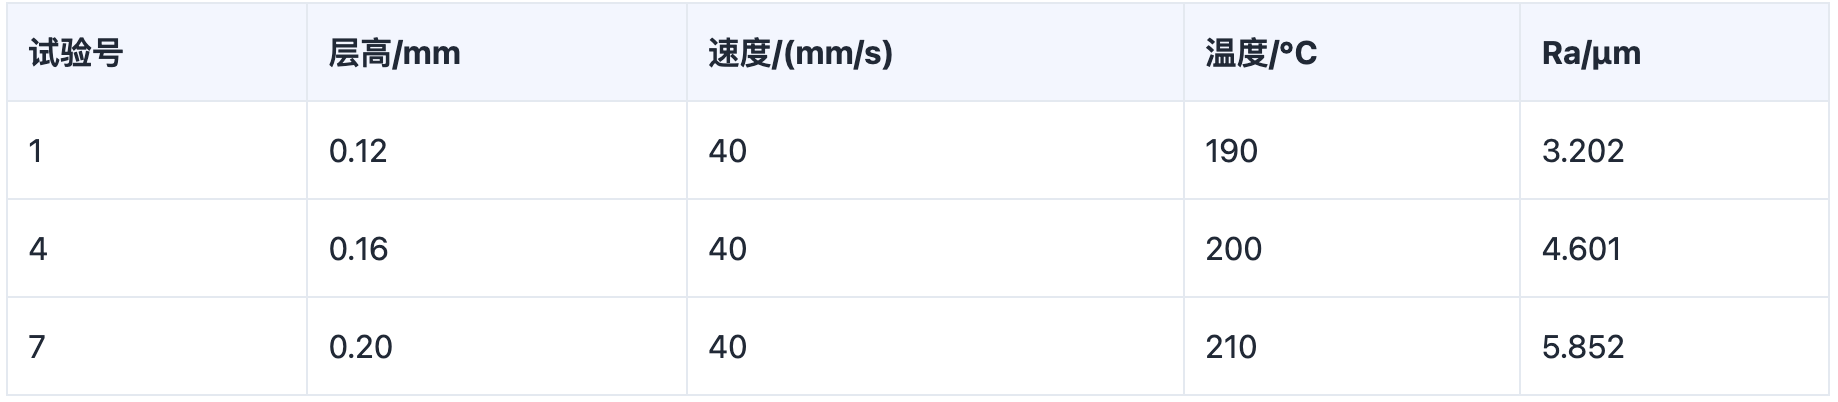 3 结果:较细层高有收益,但别把它外推过头
这三组结果中,较低层高对应较低Ra。不过温度也在变化,它们不是“只改层高”的三次打印,不能把差值全部算到层高头上。文献[1]的整体分析同样把层高视为影响粗糙度的重要因素;该结论仍受材料、设备、试件和测量方向限制。 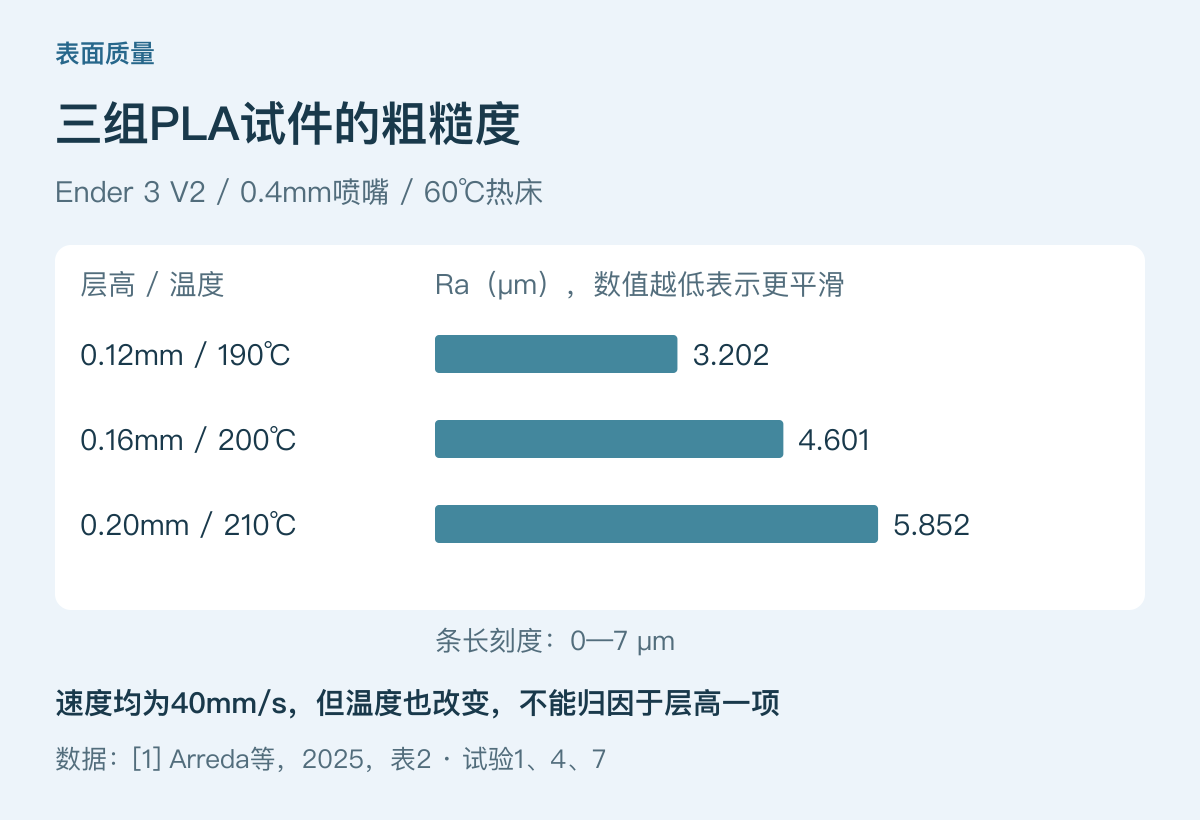 这组数据支持“值得为表面质量考虑更细层高”,却不能回答“0.08mm一定比0.16mm好多少”。从0.12mm继续往下推,不仅超出了试验范围,还绕开了挤出稳定性等实际约束。将数据画成一条直线,再猜出0.08mm的Ra,是不可靠的做法。
还有一个常见混淆:粗糙度下降,不等于尺寸误差同步下降,更不等于手办五官一定更像。表面测量、尺寸测量与造型评价回答的是不同问题。选参数前,需要先明确要改善的是哪一项。
4 时间分析:500层不等于耗时2.5倍
把复杂模型暂时换成一个高40mm的理想等截面物体,忽略首层差异,采用恒定层高,可算出层数N=H/h。 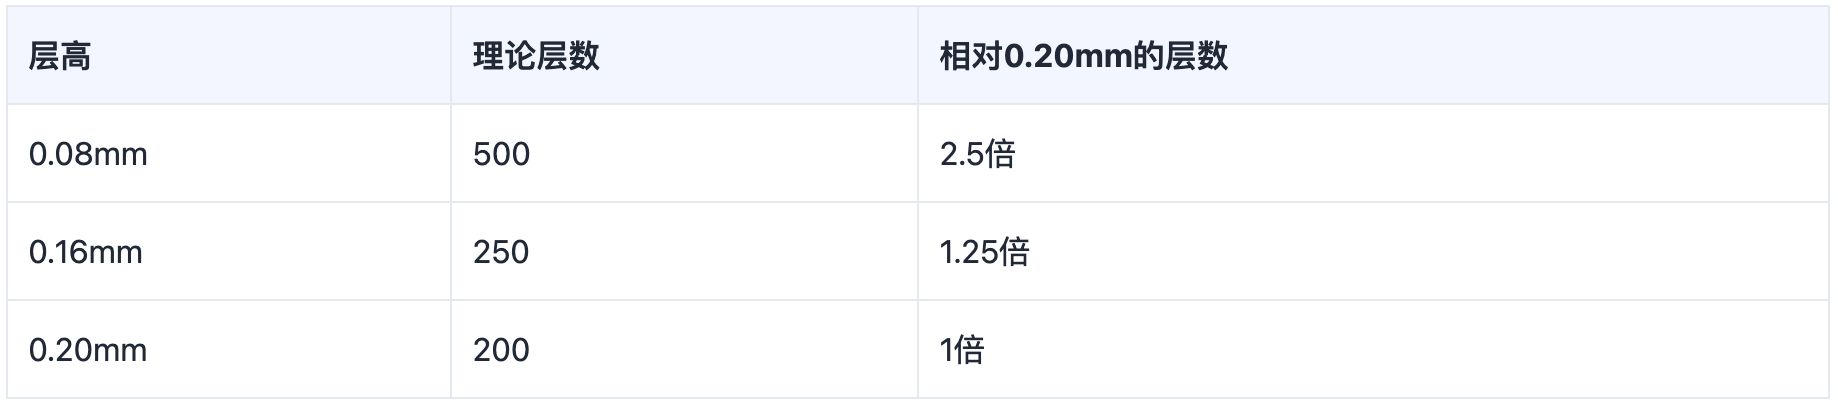
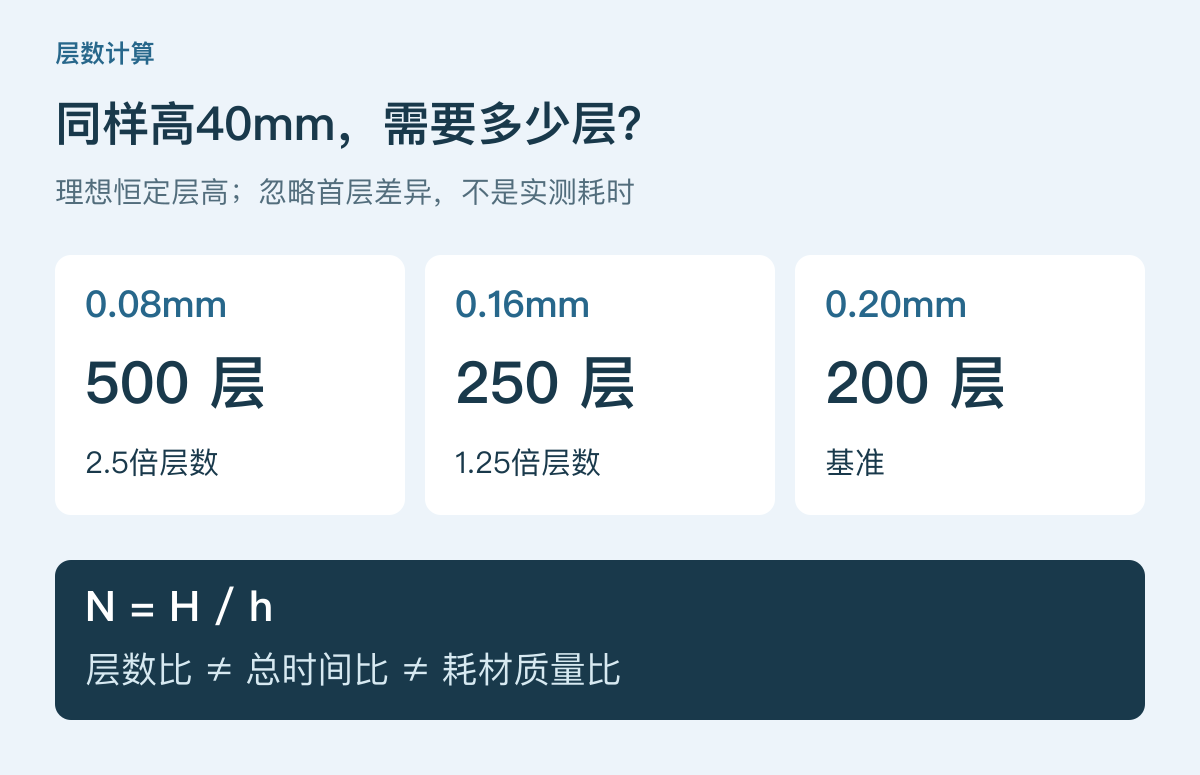 层数增加后,更多轮廓与填充路径需要执行,但总耗时还包含移动、回抽、加减速、冷却等待和支撑路径。对于小零件,最小层时间可能改变每层速度;对于复杂曲面,每层轮廓长度又不同。因此,层数比例只能说明重复层操作的数量关系,不能当成总时间比例。
Prusa的说明也提醒,切换打印预设可能连带改变挤出宽度等设置。[3] 比较“0.08精细”和“0.20快速”预设时,看到的时间差未必只由层高造成。若要判断实际代价,应保留同一模型、摆放、材料和喷嘴,记录切片器的估算,再以机器完成时间核对;估算与实测分开标注。
耗材同样不能按层数倍增。同样的目标体积,若填充比例、实际壳体厚度和支撑条件保持一致,层数变多不代表目标材料体积自动变成2.5倍。但如果固定的是顶底层“层数”,降低层高会改变顶底壳的实际厚度。比较用量时,必须先决定保持的是毫米厚度还是层数,否则已经不是同样的内部结构。
5 讨论:三档层高应该用在哪里
0.20mm:先判断它是否已经足够。 对主要由直立侧壁、平面构成的模型,可以先检查这一档的切片预览。如果用途是确认装配空间或整体轮廓,没有必要仅因“精细模式听起来更好”就换成最细档。涉及配合尺寸时,仍要测量实物,不能用层高替代公差验证。
0.16mm:需要兼顾外观时的比较起点。 对展示件,可以与0.20mm放在相同光线和角度下比较,重点看斜面、额头和顶部过渡。它不是适用于所有机型的最佳值,而是一个便于在外观收益和时间成本之间做判断的候选值。
0.08mm:留给确实受层纹限制的局部。 Prusa对极细层高的说明提醒,进一步变薄的外观收益可能有限,时间代价却明显。[2] 这不是说0.08mm不能用,而是先确认缺陷来自台阶,而不是网格已经失真、线宽过大或材料挤出不稳定。打印链路前面丢掉的细节,不能靠最后的层高设置恢复。
对于“大块主体+少量圆弧”的模型,更合适的候选方案是可变层高:曲率变化明显的高度段用较细层,其余区域放宽,并检查层间过渡。PrusaSlicer提供自动与手动调整方式。[3] 比起全模型都用细层,这种分配有机会节约时间;但不能因此宣称一定比全模型0.20mm更快。
选择可变层高后,逐层预览仍然必要。关注细层区域是否真的落在目标曲面上,以及软件有没有为了满足限制做出与你预期不同的分层。不要只看侧边一条彩色标尺,就认定所有重要细节已经被照顾到。
6 结论
实际试验支持层高对PLA表面粗糙度有明显影响,但不能把特定设备的结果变成所有模型的通用配方。对0.08、0.16、0.20mm三档的选择,先看缺陷方向,再看目标曲面,最后看时间和耗材。
具体到手办:先确认网格本身保留了细节,再用0.20mm与0.16mm做外观取舍;只有台阶仍然妨碍关键曲面时,才考虑局部0.08mm。这样调整的依据是问题出在哪里,而不是参数框里的数字越小越安心。
参考资料 [1] Arreda N. 等:FDM Process Parameters Impact on Roughness and Dimensional Accuracy of PLA Parts. Engineering Proceedings, 2025,112:6. [2] Prusa:Layers and perimeters [3] Prusa:Variable layer height function