手表气密测试设备要解决的核心问题是:手表体积小、密封点多,玻璃、后盖、按键、表冠、透气孔任何一处不到位,都会在防水测试里暴露出来。
单工位设备在量产线上容易成为瓶颈;双工位的手表气密测试设备配 2 台 X530 电控调压仪器,把“低压大漏筛查”和“高压 50 米防水验证”拆开做,再用可更换上下模适配不同表款,是手表产线比较务实的一种配置。本文把设备组成、测试流程、50 米防水怎么落地、上下模怎么换、选型要确认什么,一次讲清。 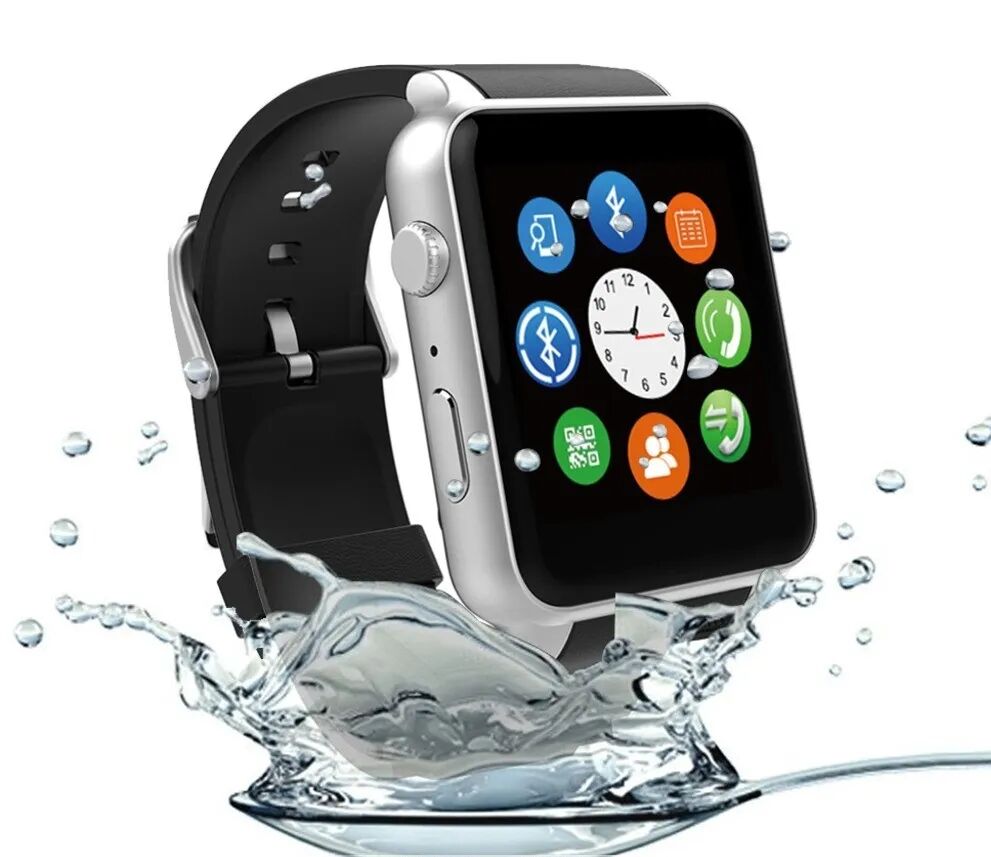
摘要:本文围绕手表双工位气密测试设备展开,介绍双工位独立测试单元配 2 台 X530 电控调压仪器的整机组成,说明“低压大漏筛查 + 高压 50 米防水验证”的高低压组合流程,并给出 50 米防水(5 ATM)如何落到测试压力与判据、可更换上下模如何覆盖多表款、产线集成与数据追溯要点,以及选型前需确认的八件事、常见异常排查与交付服务路径,帮助手表产线把检漏做得更稳、更快、更可追溯。
【图片1:智能手表防水测试示意(非特定品牌)——请在此处上传图片】
图1 智能手表防水测试示意(非特定品牌)
一、手表密封测试难在哪?为什么值得上双工位
手表的密封结构比多数人想的复杂。表镜与表壳之间靠密封圈压紧,后盖有螺纹或压合结构,表冠有轴向与旋转两套密封,按键、扬声器、麦克风、气压孔又各自有透气膜或密封塞。任何一个位置出现装配偏差、密封圈扭曲、异物压伤,都会形成微漏。手表内腔容积通常只有几毫升到十几毫升,容积小意味着压力变化快,但也意味着工装管路、密封腔体的容积占比更容易干扰信号;这就是为什么手表检漏既要做“大漏筛查”,也要做“微漏判定”。
单工位设备的问题是节拍。手表产线的上下料、扫码、压合、测试、复判都要时间,单工位只能串行;一旦测试压力高、保压时间长,工位就会堵。双工位的价值不是简单“快一倍”,而是把两套独立回路、两台 X530 电控调压仪器放在一台设备里:两个工位可以跑同一套配方,也可以一个跑低压、一个跑高压;一个工位换模或维护时,另一个工位还能继续生产。对多表款、小批量的产线,这种灵活性比单纯堆速度更有用。
从质量角度看,双工位还带来一个好处:两个工位的数据是分开的。每个工位有独立的仪器编号、配方编号、测试曲线和判定结果,出现批量异常时更容易判断是工装问题、仪器问题,还是某一批表壳来料问题。
双工位一体机,和两台单机有什么区别?
两台单机也能做两个工位,但一体机共用主气源、电源、控制柜、触摸屏和 MES 接口,占地更小、布线更简单、数据在一个界面里;两台单机的好处是摆放灵活,坏处是气源处理、电气布线、MES 对接、操作培训都要做两套。产线空间紧张、需要统一追溯时,优先一体双工位;工位分散、跨线布置时,两台单机更合适。选型时不要只看设备价格,要把占地、气源、电气、MES、维护和校准一起算。
手表常见泄漏点与工装对策
手表的泄漏点通常集中在五处。第一是表镜与表壳的压合面,密封圈压缩量不足或装配时扭曲,都会形成微漏;工装要用仿形上模均匀压紧,避免局部过压。第二是后盖,螺纹后盖要看螺纹啮合与密封圈,压合后盖要看压合深度与平面度。第三是表冠,轴向按压与旋转两套密封,测试时要按实际使用状态固定表冠位置。
第四是按键与扬声器/麦克风孔,透气膜、密封塞或防水膜任何一处破损都会漏。第五是表壳本体与传感器窗口,压铸件气孔、焊接缝、玻璃粘接面都可能成为漏点。
对应的工装策略是:能局部密封的就不要整表密封,减少腔体容积;必须整表测试的,上下模要仿形贴合,密封圈按表壳材质选硬度;测试方向要尽量模拟实际受力方向,避免把密封圈压到“假密封”位置。对手表这类外观件,上下模接触面还要避免压伤、刮花。
二、设备组成:双工位、2 台 X530、快换上下模
整机由几个核心部分组成。 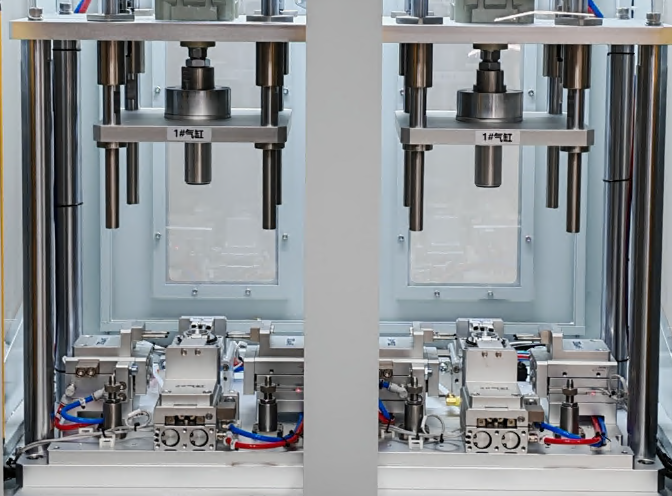
【图片2:手表壳体双工位气密测试设备正面(工位 A/B、2 台 X530)——请在此处上传图片】
图2 手表壳体双工位气密测试设备:工位 A/B,2 台 X530 电控调压
第一,双工位测试单元。 每个工位有独立的上下模、密封腔、气路、电磁阀、压力传感器和 X530 电控调压仪器。两个工位共用主气源、电源、控制柜和触摸屏,但测试回路互不影响。一个工位做低压大漏筛查,另一个工位做高压防水验证,或者两个工位同时跑同一表款,按产能安排。
第二,2 台 X530 电控调压仪器。 X530 是普拉斯的高精度差压检漏仪,公开资料给出的关键能力包括 24 bit 采集、0.1 Pa 分辨率、负压 -3~-90 kPa、正压 3~500 kPa,支持电控调压,测试程序可保存,数据接口包括 RS232、Ethernet(TCP/IP),可对接 MES。
电控调压的意义在于:换表款、换测试压力时,不需要人工去拧调压阀,配方里直接调用压力值,减少人为误差,也方便产线换型。
第三,可更换上下模。 上模负责压紧表壳、形成密封腔,下模负责定位与支撑;上下模之间用密封圈或仿形硅胶垫贴合表壳轮廓。不同表径、不同表耳形状、不同按键位置,对应不同的上下模。快换结构通常用定位销、快速夹钳、快插接头,换模时不需要拆整机气路。 
【图片3:双工位测试单元(独立上下模、气路与 X530 控制单元)——请在此处上传图片】
图3 双工位测试单元:独立上下模、气路与 X530 控制单元
第四,控制与安全。 PLC 或工业控制单元负责流程、压力监控、报警与联锁;触摸屏做人机界面;设备有压力上限保护、急停、排气与故障报警。测试完成后先排气、再开模,避免带压开模。
整机组成与信号流向可以用下图概括:
#mermaid-svg-FEa1TlkEiHmWkfn9{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;fill:#333;}@keyframes edge-animation-frame{from{stroke-dashoffset:0;}}@keyframes dash{to{stroke-dashoffset:0;}}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-animation-slow{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 50s linear infinite;stroke-linecap:round;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-animation-fast{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 20s linear infinite;stroke-linecap:round;}#mermaid-svg-FEa1TlkEiHmWkfn9 .error-icon{fill:#552222;}#mermaid-svg-FEa1TlkEiHmWkfn9 .error-text{fill:#552222;stroke:#552222;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-thickness-normal{stroke-width:1px;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-thickness-thick{stroke-width:3.5px;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-pattern-solid{stroke-dasharray:0;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-thickness-invisible{stroke-width:0;fill:none;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-pattern-dashed{stroke-dasharray:3;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edge-pattern-dotted{stroke-dasharray:2;}#mermaid-svg-FEa1TlkEiHmWkfn9 .marker{fill:#333333;stroke:#333333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .marker.cross{stroke:#333333;}#mermaid-svg-FEa1TlkEiHmWkfn9 svg{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;}#mermaid-svg-FEa1TlkEiHmWkfn9 p{margin:0;}#mermaid-svg-FEa1TlkEiHmWkfn9 .label{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;color:#333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .cluster-label text{fill:#333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .cluster-label span{color:#333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .cluster-label span p{background-color:transparent;}#mermaid-svg-FEa1TlkEiHmWkfn9 .label text,#mermaid-svg-FEa1TlkEiHmWkfn9 span{fill:#333;color:#333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .node rect,#mermaid-svg-FEa1TlkEiHmWkfn9 .node circle,#mermaid-svg-FEa1TlkEiHmWkfn9 .node ellipse,#mermaid-svg-FEa1TlkEiHmWkfn9 .node polygon,#mermaid-svg-FEa1TlkEiHmWkfn9 .node path{fill:#ECECFF;stroke:#9370DB;stroke-width:1px;}#mermaid-svg-FEa1TlkEiHmWkfn9 .rough-node .label text,#mermaid-svg-FEa1TlkEiHmWkfn9 .node .label text,#mermaid-svg-FEa1TlkEiHmWkfn9 .image-shape .label,#mermaid-svg-FEa1TlkEiHmWkfn9 .icon-shape .label{text-anchor:middle;}#mermaid-svg-FEa1TlkEiHmWkfn9 .node .katex path{fill:#000;stroke:#000;stroke-width:1px;}#mermaid-svg-FEa1TlkEiHmWkfn9 .rough-node .label,#mermaid-svg-FEa1TlkEiHmWkfn9 .node .label,#mermaid-svg-FEa1TlkEiHmWkfn9 .image-shape .label,#mermaid-svg-FEa1TlkEiHmWkfn9 .icon-shape .label{text-align:center;}#mermaid-svg-FEa1TlkEiHmWkfn9 .node.clickable{cursor:pointer;}#mermaid-svg-FEa1TlkEiHmWkfn9 .root .anchor path{fill:#333333!important;stroke-width:0;stroke:#333333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .arrowheadPath{fill:#333333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edgePath .path{stroke:#333333;stroke-width:2.0px;}#mermaid-svg-FEa1TlkEiHmWkfn9 .flowchart-link{stroke:#333333;fill:none;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edgeLabel{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-FEa1TlkEiHmWkfn9 .edgeLabel p{background-color:rgba(232,232,232, 0.8);}#mermaid-svg-FEa1TlkEiHmWkfn9 .edgeLabel rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-FEa1TlkEiHmWkfn9 .labelBkg{background-color:rgba(232, 232, 232, 0.5);}#mermaid-svg-FEa1TlkEiHmWkfn9 .cluster rect{fill:#ffffde;stroke:#aaaa33;stroke-width:1px;}#mermaid-svg-FEa1TlkEiHmWkfn9 .cluster text{fill:#333;}#mermaid-svg-FEa1TlkEiHmWkfn9 .cluster span{color:#333;}#mermaid-svg-FEa1TlkEiHmWkfn9 div.mermaidTooltip{position:absolute;text-align:center;max-width:200px;padding:2px;font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:12px;background:hsl(80, 100%, 96.2745098039%);border:1px solid #aaaa33;border-radius:2px;pointer-events:none;z-index:100;}#mermaid-svg-FEa1TlkEiHmWkfn9 .flowchartTitleText{text-anchor:middle;font-size:18px;fill:#333;}#mermaid-svg-FEa1TlkEiHmWkfn9 rect.text{fill:none;stroke-width:0;}#mermaid-svg-FEa1TlkEiHmWkfn9 .icon-shape,#mermaid-svg-FEa1TlkEiHmWkfn9 .image-shape{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-FEa1TlkEiHmWkfn9 .icon-shape p,#mermaid-svg-FEa1TlkEiHmWkfn9 .image-shape p{background-color:rgba(232,232,232, 0.8);padding:2px;}#mermaid-svg-FEa1TlkEiHmWkfn9 .icon-shape .label rect,#mermaid-svg-FEa1TlkEiHmWkfn9 .image-shape .label rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-FEa1TlkEiHmWkfn9 .label-icon{display:inline-block;height:1em;overflow:visible;vertical-align:-0.125em;}#mermaid-svg-FEa1TlkEiHmWkfn9 .node .label-icon path{fill:currentColor;stroke:revert;stroke-width:revert;}#mermaid-svg-FEa1TlkEiHmWkfn9 :root{–mermaid-font-family:\”trebuchet ms\”,verdana,arial,sans-serif;}
主气源 / 电源
控制柜 + 触摸屏
工位 A 测试单元
工位 B 测试单元
上下模 + 密封腔
电磁阀 / 压力传感器
X530 电控调压仪器 #1
上下模 + 密封腔
电磁阀 / 压力传感器
X530 电控调压仪器 #2
数据采集与判定
MES / SPC 追溯
三、高低压组合:先筛大漏,再验 50 米防水
手表检漏如果只用一种压力,容易两头不讨好:低压对微漏不敏感,高压对大漏又可能把密封圈压变形,影响复判。双工位配 2 台 X530,可以把测试拆成两段。
第一段,低压大漏筛查。 用较低压力对表壳充气,观察压力衰减或差压变化,目的是快速发现“没装密封圈、后盖没压紧、表冠没装到位”这类明显问题。低压段节拍短,适合放在产线前段,先把明显不良品拦下来,避免它们进入高压段浪费节拍。
第二段,高压 50 米防水验证。 按 50 米防水(5 ATM)对应的压力等级设定测试压力,保压后看压力衰减或差压值。这个阶段对仪器分辨率、温度稳定性和工装密封要求更高。X530 的 0.1 Pa 分辨率适合看小体积手表的微漏;但要注意,分辨率不等于精度,最终判据要结合传感器精度、标准漏孔标定和客户验收文件。
两段之间可以做一次稳压与温度平衡。手表内腔小,充气后温度变化会让压力读数漂移;如果工装、管路和表壳温度不一致,低压段和高压段的读数都会受影响。实际调试时,建议先用标准漏孔做一遍 GR&R,再把测试压力、充气时间、稳压时间、保压时间、判定阈值写进配方。
高低压两段测试的流程如下:
#mermaid-svg-XuVnSnQHAhCxz8LA{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;fill:#333;}@keyframes edge-animation-frame{from{stroke-dashoffset:0;}}@keyframes dash{to{stroke-dashoffset:0;}}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-animation-slow{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 50s linear infinite;stroke-linecap:round;}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-animation-fast{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 20s linear infinite;stroke-linecap:round;}#mermaid-svg-XuVnSnQHAhCxz8LA .error-icon{fill:#552222;}#mermaid-svg-XuVnSnQHAhCxz8LA .error-text{fill:#552222;stroke:#552222;}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-thickness-normal{stroke-width:1px;}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-thickness-thick{stroke-width:3.5px;}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-pattern-solid{stroke-dasharray:0;}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-thickness-invisible{stroke-width:0;fill:none;}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-pattern-dashed{stroke-dasharray:3;}#mermaid-svg-XuVnSnQHAhCxz8LA .edge-pattern-dotted{stroke-dasharray:2;}#mermaid-svg-XuVnSnQHAhCxz8LA .marker{fill:#333333;stroke:#333333;}#mermaid-svg-XuVnSnQHAhCxz8LA .marker.cross{stroke:#333333;}#mermaid-svg-XuVnSnQHAhCxz8LA svg{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;}#mermaid-svg-XuVnSnQHAhCxz8LA p{margin:0;}#mermaid-svg-XuVnSnQHAhCxz8LA .label{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;color:#333;}#mermaid-svg-XuVnSnQHAhCxz8LA .cluster-label text{fill:#333;}#mermaid-svg-XuVnSnQHAhCxz8LA .cluster-label span{color:#333;}#mermaid-svg-XuVnSnQHAhCxz8LA .cluster-label span p{background-color:transparent;}#mermaid-svg-XuVnSnQHAhCxz8LA .label text,#mermaid-svg-XuVnSnQHAhCxz8LA span{fill:#333;color:#333;}#mermaid-svg-XuVnSnQHAhCxz8LA .node rect,#mermaid-svg-XuVnSnQHAhCxz8LA .node circle,#mermaid-svg-XuVnSnQHAhCxz8LA .node ellipse,#mermaid-svg-XuVnSnQHAhCxz8LA .node polygon,#mermaid-svg-XuVnSnQHAhCxz8LA .node path{fill:#ECECFF;stroke:#9370DB;stroke-width:1px;}#mermaid-svg-XuVnSnQHAhCxz8LA .rough-node .label text,#mermaid-svg-XuVnSnQHAhCxz8LA .node .label text,#mermaid-svg-XuVnSnQHAhCxz8LA .image-shape .label,#mermaid-svg-XuVnSnQHAhCxz8LA .icon-shape .label{text-anchor:middle;}#mermaid-svg-XuVnSnQHAhCxz8LA .node .katex path{fill:#000;stroke:#000;stroke-width:1px;}#mermaid-svg-XuVnSnQHAhCxz8LA .rough-node .label,#mermaid-svg-XuVnSnQHAhCxz8LA .node .label,#mermaid-svg-XuVnSnQHAhCxz8LA .image-shape .label,#mermaid-svg-XuVnSnQHAhCxz8LA .icon-shape .label{text-align:center;}#mermaid-svg-XuVnSnQHAhCxz8LA .node.clickable{cursor:pointer;}#mermaid-svg-XuVnSnQHAhCxz8LA .root .anchor path{fill:#333333!important;stroke-width:0;stroke:#333333;}#mermaid-svg-XuVnSnQHAhCxz8LA .arrowheadPath{fill:#333333;}#mermaid-svg-XuVnSnQHAhCxz8LA .edgePath .path{stroke:#333333;stroke-width:2.0px;}#mermaid-svg-XuVnSnQHAhCxz8LA .flowchart-link{stroke:#333333;fill:none;}#mermaid-svg-XuVnSnQHAhCxz8LA .edgeLabel{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-XuVnSnQHAhCxz8LA .edgeLabel p{background-color:rgba(232,232,232, 0.8);}#mermaid-svg-XuVnSnQHAhCxz8LA .edgeLabel rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-XuVnSnQHAhCxz8LA .labelBkg{background-color:rgba(232, 232, 232, 0.5);}#mermaid-svg-XuVnSnQHAhCxz8LA .cluster rect{fill:#ffffde;stroke:#aaaa33;stroke-width:1px;}#mermaid-svg-XuVnSnQHAhCxz8LA .cluster text{fill:#333;}#mermaid-svg-XuVnSnQHAhCxz8LA .cluster span{color:#333;}#mermaid-svg-XuVnSnQHAhCxz8LA div.mermaidTooltip{position:absolute;text-align:center;max-width:200px;padding:2px;font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:12px;background:hsl(80, 100%, 96.2745098039%);border:1px solid #aaaa33;border-radius:2px;pointer-events:none;z-index:100;}#mermaid-svg-XuVnSnQHAhCxz8LA .flowchartTitleText{text-anchor:middle;font-size:18px;fill:#333;}#mermaid-svg-XuVnSnQHAhCxz8LA rect.text{fill:none;stroke-width:0;}#mermaid-svg-XuVnSnQHAhCxz8LA .icon-shape,#mermaid-svg-XuVnSnQHAhCxz8LA .image-shape{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-XuVnSnQHAhCxz8LA .icon-shape p,#mermaid-svg-XuVnSnQHAhCxz8LA .image-shape p{background-color:rgba(232,232,232, 0.8);padding:2px;}#mermaid-svg-XuVnSnQHAhCxz8LA .icon-shape .label rect,#mermaid-svg-XuVnSnQHAhCxz8LA .image-shape .label rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-XuVnSnQHAhCxz8LA .label-icon{display:inline-block;height:1em;overflow:visible;vertical-align:-0.125em;}#mermaid-svg-XuVnSnQHAhCxz8LA .node .label-icon path{fill:currentColor;stroke:revert;stroke-width:revert;}#mermaid-svg-XuVnSnQHAhCxz8LA :root{–mermaid-font-family:\”trebuchet ms\”,verdana,arial,sans-serif;}
NG
OK
NG
OK
上料 / 扫码
合模、密封腔建立
低压段:充气 → 稳压 → 保压
大漏筛查判定
标记 NG、隔离复判
稳压与温度平衡
高压段:按 5 ATM 设定压力
充气 → 稳压 → 保压 → 差压判定
50 米防水验证判定
排气 → 开模 → 下料
结果与曲线写入 MES
四、50 米防水到底怎么落到测试参数
“50 米防水”是手表行业常见的静态防水等级,通常对应 5 ATM(可参考 ISO 22810 的手表防水等级口径)。它指的是在实验室条件下承受相当于 50 米水深的静态压力,不等于可以戴着潜水 50 米,也不等于可以长期在水下使用。做产线检漏时,不能把“50 米”直接当成测试压力,而要按客户的技术文件、表款结构、密封圈材料和验收口径来定。
从压力换算看,50 米水柱对应的静水压力大约是 0.5 MPa(5 bar),X530 的正压范围 3~500 kPa 覆盖这个量级。但实际测试压力往往不会直接拉到 0.5 MPa:有的客户会用 0.1~0.3 MPa 做气密筛查,再按整机防水标准做抽检;有的客户会把高压段设在接近 5 ATM 的水平,配合更长保压时间。具体怎么定,要看表壳强度、玻璃压合方式、密封圈压缩量,以及客户是否要求做整机浸水或第三方检测。
设备能做的是:把压力、时间、判据做成可调配方,按表款调用;把每次测试的压力曲线和结果记录下来;在超压、欠压、泄漏异常时报警。至于“是否满足 50 米防水”,最终要以客户验收文件、标准样件和必要的第三方检测为准,设备是执行与判定工具,不替代产品认证。
五、X530 电控调压为什么适合手表双工位
手表测试有三个特点:工件小、批量大、换款频繁。X530 放在双工位设备里,正好对应这三点。
第一,小工件要看得见小信号。X530 公开资料给出 0.1 Pa 分辨率和 24 bit 采集,适合小容积工件的差压判断;但工装管路要尽量短、腔体要尽量贴近表壳,否则管路容积会把信号“稀释”。
第二,批量大要稳定。电控调压把压力设定从“人工拧阀”变成“配方调用”,同一表款在不同班次、不同工位之间更容易保持一致;仪器内部可保存多套测试程序,换款时直接调用,减少调机时间。
第三,换款频繁要能对接产线。X530 提供 RS232、Ethernet 等接口,测试结果可以上传 MES 或产线系统;双工位各自有仪器编号,数据能按工位、表款、批次追溯。
需要说明的是,X530 的 0.1 Pa 是分辨率,不是精度。选型时要把“分辨率、传感器精度、重复性、标准漏孔标定”分开写进验收文件,避免把分辨率当成精度来承诺。 
六、可更换上下模:一台设备覆盖多表款
手表的表径、表耳、按键、表冠位置差异很大,一台双工位设备要覆盖多表款,靠的就是可更换上下模。
上模通常做仿形压紧:用硅胶或聚氨酯垫贴合表镜/表壳边缘,避免压伤外观;下模做定位与支撑,保证表壳在测试压力下不变形。上下模之间要有可靠的密封圈,密封圈压缩量要按表壳材质和表面处理调整;压得太紧会压伤表壳,压得太松会漏气。
快换结构一般包括定位销、快速夹钳、快插气接头。换模时先泄压、再松夹、拔快插、换模、复位、做一次空载密封确认。换模时间取决于结构设计和使用频次,选型时建议把“换模时间”写进确认单,不要只看设备参数。
日常维护的重点是密封圈和仿形垫:定期清洁、检查压痕、按寿命更换;不同表款不要混用已经压变形的密封圈。手表是外观件,上下模的接触面要避免毛刺和硬点,必要时做抛光或贴保护膜。
上下模的日常维护与校准
上下模不是“装上就不管”的零件。每天开班前要检查密封圈有没有压痕、开裂、变形,仿形垫有没有粘料;每周至少用标准漏孔做一次确认,看设备能不能复现已知漏率。密封圈属于易损件,建议按使用频次定更换周期,不同表款不要混用已经压变形的密封圈。
气源也要管。现场气源要经过过滤、减压,压力稳定在设备要求范围;气管里如果有水或油,会污染仪器和工件。测试环境温度波动大时,先让工件和工装温度平衡,再做高压段测试;否则压力读数会漂。校准周期按合同和客户文件执行,校准记录要和设备编号、工位号对应。
换模与首件确认的标准动作可以固化为下面的流程:
#mermaid-svg-AzzKAh05Tkovas79{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;fill:#333;}@keyframes edge-animation-frame{from{stroke-dashoffset:0;}}@keyframes dash{to{stroke-dashoffset:0;}}#mermaid-svg-AzzKAh05Tkovas79 .edge-animation-slow{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 50s linear infinite;stroke-linecap:round;}#mermaid-svg-AzzKAh05Tkovas79 .edge-animation-fast{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 20s linear infinite;stroke-linecap:round;}#mermaid-svg-AzzKAh05Tkovas79 .error-icon{fill:#552222;}#mermaid-svg-AzzKAh05Tkovas79 .error-text{fill:#552222;stroke:#552222;}#mermaid-svg-AzzKAh05Tkovas79 .edge-thickness-normal{stroke-width:1px;}#mermaid-svg-AzzKAh05Tkovas79 .edge-thickness-thick{stroke-width:3.5px;}#mermaid-svg-AzzKAh05Tkovas79 .edge-pattern-solid{stroke-dasharray:0;}#mermaid-svg-AzzKAh05Tkovas79 .edge-thickness-invisible{stroke-width:0;fill:none;}#mermaid-svg-AzzKAh05Tkovas79 .edge-pattern-dashed{stroke-dasharray:3;}#mermaid-svg-AzzKAh05Tkovas79 .edge-pattern-dotted{stroke-dasharray:2;}#mermaid-svg-AzzKAh05Tkovas79 .marker{fill:#333333;stroke:#333333;}#mermaid-svg-AzzKAh05Tkovas79 .marker.cross{stroke:#333333;}#mermaid-svg-AzzKAh05Tkovas79 svg{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;}#mermaid-svg-AzzKAh05Tkovas79 p{margin:0;}#mermaid-svg-AzzKAh05Tkovas79 .label{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;color:#333;}#mermaid-svg-AzzKAh05Tkovas79 .cluster-label text{fill:#333;}#mermaid-svg-AzzKAh05Tkovas79 .cluster-label span{color:#333;}#mermaid-svg-AzzKAh05Tkovas79 .cluster-label span p{background-color:transparent;}#mermaid-svg-AzzKAh05Tkovas79 .label text,#mermaid-svg-AzzKAh05Tkovas79 span{fill:#333;color:#333;}#mermaid-svg-AzzKAh05Tkovas79 .node rect,#mermaid-svg-AzzKAh05Tkovas79 .node circle,#mermaid-svg-AzzKAh05Tkovas79 .node ellipse,#mermaid-svg-AzzKAh05Tkovas79 .node polygon,#mermaid-svg-AzzKAh05Tkovas79 .node path{fill:#ECECFF;stroke:#9370DB;stroke-width:1px;}#mermaid-svg-AzzKAh05Tkovas79 .rough-node .label text,#mermaid-svg-AzzKAh05Tkovas79 .node .label text,#mermaid-svg-AzzKAh05Tkovas79 .image-shape .label,#mermaid-svg-AzzKAh05Tkovas79 .icon-shape .label{text-anchor:middle;}#mermaid-svg-AzzKAh05Tkovas79 .node .katex path{fill:#000;stroke:#000;stroke-width:1px;}#mermaid-svg-AzzKAh05Tkovas79 .rough-node .label,#mermaid-svg-AzzKAh05Tkovas79 .node .label,#mermaid-svg-AzzKAh05Tkovas79 .image-shape .label,#mermaid-svg-AzzKAh05Tkovas79 .icon-shape .label{text-align:center;}#mermaid-svg-AzzKAh05Tkovas79 .node.clickable{cursor:pointer;}#mermaid-svg-AzzKAh05Tkovas79 .root .anchor path{fill:#333333!important;stroke-width:0;stroke:#333333;}#mermaid-svg-AzzKAh05Tkovas79 .arrowheadPath{fill:#333333;}#mermaid-svg-AzzKAh05Tkovas79 .edgePath .path{stroke:#333333;stroke-width:2.0px;}#mermaid-svg-AzzKAh05Tkovas79 .flowchart-link{stroke:#333333;fill:none;}#mermaid-svg-AzzKAh05Tkovas79 .edgeLabel{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-AzzKAh05Tkovas79 .edgeLabel p{background-color:rgba(232,232,232, 0.8);}#mermaid-svg-AzzKAh05Tkovas79 .edgeLabel rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-AzzKAh05Tkovas79 .labelBkg{background-color:rgba(232, 232, 232, 0.5);}#mermaid-svg-AzzKAh05Tkovas79 .cluster rect{fill:#ffffde;stroke:#aaaa33;stroke-width:1px;}#mermaid-svg-AzzKAh05Tkovas79 .cluster text{fill:#333;}#mermaid-svg-AzzKAh05Tkovas79 .cluster span{color:#333;}#mermaid-svg-AzzKAh05Tkovas79 div.mermaidTooltip{position:absolute;text-align:center;max-width:200px;padding:2px;font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:12px;background:hsl(80, 100%, 96.2745098039%);border:1px solid #aaaa33;border-radius:2px;pointer-events:none;z-index:100;}#mermaid-svg-AzzKAh05Tkovas79 .flowchartTitleText{text-anchor:middle;font-size:18px;fill:#333;}#mermaid-svg-AzzKAh05Tkovas79 rect.text{fill:none;stroke-width:0;}#mermaid-svg-AzzKAh05Tkovas79 .icon-shape,#mermaid-svg-AzzKAh05Tkovas79 .image-shape{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-AzzKAh05Tkovas79 .icon-shape p,#mermaid-svg-AzzKAh05Tkovas79 .image-shape p{background-color:rgba(232,232,232, 0.8);padding:2px;}#mermaid-svg-AzzKAh05Tkovas79 .icon-shape .label rect,#mermaid-svg-AzzKAh05Tkovas79 .image-shape .label rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-AzzKAh05Tkovas79 .label-icon{display:inline-block;height:1em;overflow:visible;vertical-align:-0.125em;}#mermaid-svg-AzzKAh05Tkovas79 .node .label-icon path{fill:currentColor;stroke:revert;stroke-width:revert;}#mermaid-svg-AzzKAh05Tkovas79 :root{–mermaid-font-family:\”trebuchet ms\”,verdana,arial,sans-serif;}
否
是
泄压
松开快速夹钳
拔快插气接头
取下旧上下模
装新上下模、定位销对位
接快插、锁紧夹钳
空载密封确认
是否合格
检查密封圈 / 仿形垫
标准漏孔确认
首件测试、固化配方
七、产线集成与数据追溯
双工位设备放进产线,不只是“多一个工位”,还要解决数据怎么流。
建议每个工位配独立扫码枪或工位号,测试前扫表壳/表盘二维码,测试后把结果、压力曲线、仪器编号、配方编号、时间戳写进 MES。OK/NG 要能驱动产线分流;NG 品要能标记、隔离、复判。SPC 可以按表款、班次、工位统计泄漏值分布,发现漂移时先查温度、气源、工装密封圈,再考虑改判定阈值。
如果客户已经有 MES,设备要提供接口协议和数据字段清单;如果没有,至少要把测试记录本地保存,支持按时间、表款、工位导出。双工位的数据不要混在一起,否则出现异常时很难定位是哪个工位、哪套模具的问题。
八、选型前要确认的八件事
这八项里,最容易漏的是“判定口径”和“上下模”。只谈设备价格,不谈表款和工装,后面很容易出现“设备到了但测不准 / 换模太慢”的问题。
验收与打样:怎么判断设备适不适合你的表
不要只看样本参数,建议用真实表款做三组打样。第一组,标准漏孔复现:用已知漏率的标准漏孔,连续测 30 次,看设备能不能稳定判 NG,重复性是否在可接受范围;第二组,良品与不良品对比:拿 10~20 只良品和已知不良品,分别跑低压段和高压段,确认良品不误判、不良品能拦住;第三组,换模与节拍:用 2~3 个表款连续换模,记录换模时间、首件确认时间和单件节拍。三组都过了,再谈验收。
验收文件建议写清:测试压力(低压段/高压段,单位 kPa 或 MPa)、充气/稳压/保压时间(s)、允许泄漏量(Pa 或 mL/min)、标准漏孔量级、环境温度范围、GR&R 口径、数据字段与 MES 接口。
以 X530 为例,公开资料给出的量程是负压 -3~-90 kPa、正压 3~500 kPa,分辨率 0.1 Pa,采集 24 bit;50 米防水对应约 0.5 MPa 静水压力,双工位配 2 台仪器,单件节拍按 20~40 s 估算。参数写进合同,后面复判和验收才有依据。
产能与投资回报怎么算
双工位设备的产能,不要用“单工位 × 2”拍脑袋。按公式算:日产能 ≈ 有效工作时间 × 设备稼动率 ÷ 单件节拍 × 工位数。举例:每天有效工作 22 h、稼动率 85%、单件节拍 30 s、双工位,则日产能约为 22×3600×0.85÷30×2 ≈ 4,488 件。这个数字只是测算示例,实际要把上下料、换模、复判、停机维护算进去。
投资回报也要看综合账:设备价格、上下模数量、工装维护、人工、不良率下降、复判成本。手表单价高、返修成本高,双工位带来的产能与一致性,往往比单纯压低设备价格更有价值。
选型判断可以按下面的决策路径走:
#mermaid-svg-PSDk1BtWq209tddG{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;fill:#333;}@keyframes edge-animation-frame{from{stroke-dashoffset:0;}}@keyframes dash{to{stroke-dashoffset:0;}}#mermaid-svg-PSDk1BtWq209tddG .edge-animation-slow{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 50s linear infinite;stroke-linecap:round;}#mermaid-svg-PSDk1BtWq209tddG .edge-animation-fast{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 20s linear infinite;stroke-linecap:round;}#mermaid-svg-PSDk1BtWq209tddG .error-icon{fill:#552222;}#mermaid-svg-PSDk1BtWq209tddG .error-text{fill:#552222;stroke:#552222;}#mermaid-svg-PSDk1BtWq209tddG .edge-thickness-normal{stroke-width:1px;}#mermaid-svg-PSDk1BtWq209tddG .edge-thickness-thick{stroke-width:3.5px;}#mermaid-svg-PSDk1BtWq209tddG .edge-pattern-solid{stroke-dasharray:0;}#mermaid-svg-PSDk1BtWq209tddG .edge-thickness-invisible{stroke-width:0;fill:none;}#mermaid-svg-PSDk1BtWq209tddG .edge-pattern-dashed{stroke-dasharray:3;}#mermaid-svg-PSDk1BtWq209tddG .edge-pattern-dotted{stroke-dasharray:2;}#mermaid-svg-PSDk1BtWq209tddG .marker{fill:#333333;stroke:#333333;}#mermaid-svg-PSDk1BtWq209tddG .marker.cross{stroke:#333333;}#mermaid-svg-PSDk1BtWq209tddG svg{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;}#mermaid-svg-PSDk1BtWq209tddG p{margin:0;}#mermaid-svg-PSDk1BtWq209tddG .label{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;color:#333;}#mermaid-svg-PSDk1BtWq209tddG .cluster-label text{fill:#333;}#mermaid-svg-PSDk1BtWq209tddG .cluster-label span{color:#333;}#mermaid-svg-PSDk1BtWq209tddG .cluster-label span p{background-color:transparent;}#mermaid-svg-PSDk1BtWq209tddG .label text,#mermaid-svg-PSDk1BtWq209tddG span{fill:#333;color:#333;}#mermaid-svg-PSDk1BtWq209tddG .node rect,#mermaid-svg-PSDk1BtWq209tddG .node circle,#mermaid-svg-PSDk1BtWq209tddG .node ellipse,#mermaid-svg-PSDk1BtWq209tddG .node polygon,#mermaid-svg-PSDk1BtWq209tddG .node path{fill:#ECECFF;stroke:#9370DB;stroke-width:1px;}#mermaid-svg-PSDk1BtWq209tddG .rough-node .label text,#mermaid-svg-PSDk1BtWq209tddG .node .label text,#mermaid-svg-PSDk1BtWq209tddG .image-shape .label,#mermaid-svg-PSDk1BtWq209tddG .icon-shape .label{text-anchor:middle;}#mermaid-svg-PSDk1BtWq209tddG .node .katex path{fill:#000;stroke:#000;stroke-width:1px;}#mermaid-svg-PSDk1BtWq209tddG .rough-node .label,#mermaid-svg-PSDk1BtWq209tddG .node .label,#mermaid-svg-PSDk1BtWq209tddG .image-shape .label,#mermaid-svg-PSDk1BtWq209tddG .icon-shape .label{text-align:center;}#mermaid-svg-PSDk1BtWq209tddG .node.clickable{cursor:pointer;}#mermaid-svg-PSDk1BtWq209tddG .root .anchor path{fill:#333333!important;stroke-width:0;stroke:#333333;}#mermaid-svg-PSDk1BtWq209tddG .arrowheadPath{fill:#333333;}#mermaid-svg-PSDk1BtWq209tddG .edgePath .path{stroke:#333333;stroke-width:2.0px;}#mermaid-svg-PSDk1BtWq209tddG .flowchart-link{stroke:#333333;fill:none;}#mermaid-svg-PSDk1BtWq209tddG .edgeLabel{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-PSDk1BtWq209tddG .edgeLabel p{background-color:rgba(232,232,232, 0.8);}#mermaid-svg-PSDk1BtWq209tddG .edgeLabel rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-PSDk1BtWq209tddG .labelBkg{background-color:rgba(232, 232, 232, 0.5);}#mermaid-svg-PSDk1BtWq209tddG .cluster rect{fill:#ffffde;stroke:#aaaa33;stroke-width:1px;}#mermaid-svg-PSDk1BtWq209tddG .cluster text{fill:#333;}#mermaid-svg-PSDk1BtWq209tddG .cluster span{color:#333;}#mermaid-svg-PSDk1BtWq209tddG div.mermaidTooltip{position:absolute;text-align:center;max-width:200px;padding:2px;font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:12px;background:hsl(80, 100%, 96.2745098039%);border:1px solid #aaaa33;border-radius:2px;pointer-events:none;z-index:100;}#mermaid-svg-PSDk1BtWq209tddG .flowchartTitleText{text-anchor:middle;font-size:18px;fill:#333;}#mermaid-svg-PSDk1BtWq209tddG rect.text{fill:none;stroke-width:0;}#mermaid-svg-PSDk1BtWq209tddG .icon-shape,#mermaid-svg-PSDk1BtWq209tddG .image-shape{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-PSDk1BtWq209tddG .icon-shape p,#mermaid-svg-PSDk1BtWq209tddG .image-shape p{background-color:rgba(232,232,232, 0.8);padding:2px;}#mermaid-svg-PSDk1BtWq209tddG .icon-shape .label rect,#mermaid-svg-PSDk1BtWq209tddG .image-shape .label rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-PSDk1BtWq209tddG .label-icon{display:inline-block;height:1em;overflow:visible;vertical-align:-0.125em;}#mermaid-svg-PSDk1BtWq209tddG .node .label-icon path{fill:currentColor;stroke:revert;stroke-width:revert;}#mermaid-svg-PSDk1BtWq209tddG :root{–mermaid-font-family:\”trebuchet ms\”,verdana,arial,sans-serif;}
是
否
否
是
是
否
否
是
明确表款范围与节拍目标
是否需要多表款共线
确认上下模套数与换模时间
确认单表款工装方案
测试压力是否覆盖 5 ATM
重新评估仪器量程与工装
是否需要 MES / SPC 追溯
确认接口协议与数据字段
确认本地记录与导出方式
样件打样:标准漏孔 + 良品不良品对比
三组打样是否通过
调整工装 / 配方后复测
写入验收文件、FAT / SAT
九、常见异常与排查
产线跑起来以后,真正花时间的往往不是正常测试,而是异常复判。下面这张表把双工位手表气密测试设备最常见的 6 类异常、可能原因和排查动作列在一起,方便现场按顺序查,避免一上来就改判定阈值。
| 良品误判 NG | 上下模密封圈压痕、开裂或压缩量过大;仿形垫粘料、有硬点;工件与工装温度未平衡,压力读数漂移;判定阈值或保压时间设置过紧 | 先查密封圈与仿形垫状态,按寿命更换;确认测试前工件与工装温度已平衡;用标准漏孔复现已知漏率,再核对配方中的允许泄漏量与保压时间是否与验收文件一致 |
| 不良品漏判 | 低压段压力偏低,大漏信号不明显;高压段保压时间不足;标准漏孔标定过期,仪器判定基准偏移;工装存在“假密封”,把漏点压住了 | 复核低压段与高压段压力设定是否覆盖 5 ATM 口径;延长保压时间做对比;用标准漏孔做一次确认,必要时重新标定;检查上下模贴合方向是否把表冠、按键压到假密封位置 |
| 同一表款两工位结果不一致 | 两个工位气路容积、管路长度不同;两台 X530 配方或仪器编号调用错;某一工位密封圈已老化;气源分配到两工位存在压差 | 对比两工位的配方编号、仪器编号与压力曲线;交换同一只表在两个工位复测;检查两工位气路与快插接头是否漏气;确认主气源经减压后到两工位的压力一致 |
| 压力达不到设定值 | 主气源压力不足或波动;过滤器堵塞、减压阀设定偏低;管路或快插接头泄漏;电磁阀未完全打开;密封腔容积过大、充气时间不够 | 先看现场气源压力是否在设备要求范围;更换或清洁过滤器滤芯;用皂液查管路与接头漏点;适当延长充气时间;确认电磁阀动作与电控调压指令是否正常下发 |
| 保压阶段压力持续下降 | 上下模密封圈或仿形垫漏气;表壳本身存在漏点;气路接头、快插处微漏;温度未平衡导致读数随温度漂移 | 先做空载密封确认,排除工装漏气;再放标准样件复测,区分是工件漏还是工装漏;检查快插与接头;测试前让工件与工装温度平衡,避免把温度漂移当成泄漏 |
| 换模后首件不合格 | 上下模未完全对位、定位销未到位;快插气接头未插紧;密封圈装反或压缩量不对;配方未切换到对应表款 | 按换模 SOP 重新泄压、松夹、对位、锁紧;做一次空载密封确认;用标准漏孔确认设备状态;核对触摸屏上调用的配方与表款是否一致,再跑首件 |
排查顺序建议固定下来:先看气源与工装,再看仪器与配方,最后才动判定阈值。多数“测不准”的问题,根源在密封圈、仿形垫、气源处理和温度平衡,而不是仪器本身;把标准漏孔确认和空载密封确认做成日常动作,异常复判会快很多。
十、常见问题(FAQ)
50 米防水等于可以潜水 50 米吗?
不等于。50 米防水通常指 5 ATM 的静态压力等级,是实验室条件下的防水指标,不是实际潜水深度。产线检漏按客户技术文件设定压力与判据,最终防水性能以整机测试和必要的第三方检测为准。
双工位一定比单工位快一倍吗?
不一定。节拍取决于上下料、压合、充气、稳压、保压、复判等环节;双工位能减少等待和换模停机,但实际提升要看产线平衡。选型时建议按“单件节拍 × 产能”计算,不要只看工位数。
X530 的 0.1 Pa 是精度吗?
0.1 Pa 是分辨率,不是精度。精度要看传感器指标、标定方式和重复性;验收文件里建议分别写“分辨率、精度、重复性、标准漏孔标定”。
上下模更换要多久?
取决于快换结构、定位方式和气接头形式。选型时把换模时间写进确认单,并要求供应商现场演示;不要只看样本上的“快速换模”四个字。
一台设备能覆盖不同尺寸的手表吗?
可以,靠可更换上下模。不同表径、表耳、按键位置需要不同模具;模具数量按表款规划,密封圈和仿形垫要定期检查与更换。
测试数据能对接 MES 吗?
X530 提供 RS232、Ethernet 等接口,具体协议和数据字段按项目确认;双工位建议分开工位号,便于追溯。
十一、交付与服务
这类非标设备,交付不只是“发一台机器”。建议把流程拆成:需求确认 → 表款与工装评估 → 样件打样 → 方案与报价 → FAT(厂内验收)→ 发货 → SAT(现场验收)→ 培训与量产。打样阶段重点看三件事:标准漏孔能不能复现、不同表款的换模是否顺畅、测试节拍能不能达到产线要求。
打样前建议准备 3~5 只代表表款、2~3 套上下模需求、现场气源参数和产线节拍目标;打样后把测试压力、保压时间、判定阈值固化成配方,再做小批量试产。设备到厂后先做空载与标准漏孔确认,再做首件与换模演练,最后才接入量产。如果表款多、换模频繁,建议把上下模编号、密封圈寿命、换模 SOP 一起交付,避免产线自己摸索。
普拉斯(PLUS)可按表款做手表气密测试设备的双工位方案,配套 X530 电控调压仪器、上下模与产线对接。需要评估时,把表款尺寸、表壳结构、测试压力、节拍和现场气源条件发过来,我们先做样件打样,再给配置建议。联系我们 获取选型表,也可以先看手表气密测试方案与气密性检测设备。
关键词:手表气密测试设备、手表双工位气密测试、手表防水测试设备、50 米防水测试、5 ATM 防水测试、X530 电控调压、差压气密测试、智能手表气密性检测、双工位气密测试机、可更换上下模、手表产线检漏、穿戴设备气密测试、手表气密性测试仪、双工位检漏设备、非标气密测试设备、手表防水检漏机、普拉斯气密测试。
从需求到量产的交付路径如下:
#mermaid-svg-yFqQoZO7ngEJB3se{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;fill:#333;}@keyframes edge-animation-frame{from{stroke-dashoffset:0;}}@keyframes dash{to{stroke-dashoffset:0;}}#mermaid-svg-yFqQoZO7ngEJB3se .edge-animation-slow{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 50s linear infinite;stroke-linecap:round;}#mermaid-svg-yFqQoZO7ngEJB3se .edge-animation-fast{stroke-dasharray:9,5!important;stroke-dashoffset:900;animation:dash 20s linear infinite;stroke-linecap:round;}#mermaid-svg-yFqQoZO7ngEJB3se .error-icon{fill:#552222;}#mermaid-svg-yFqQoZO7ngEJB3se .error-text{fill:#552222;stroke:#552222;}#mermaid-svg-yFqQoZO7ngEJB3se .edge-thickness-normal{stroke-width:1px;}#mermaid-svg-yFqQoZO7ngEJB3se .edge-thickness-thick{stroke-width:3.5px;}#mermaid-svg-yFqQoZO7ngEJB3se .edge-pattern-solid{stroke-dasharray:0;}#mermaid-svg-yFqQoZO7ngEJB3se .edge-thickness-invisible{stroke-width:0;fill:none;}#mermaid-svg-yFqQoZO7ngEJB3se .edge-pattern-dashed{stroke-dasharray:3;}#mermaid-svg-yFqQoZO7ngEJB3se .edge-pattern-dotted{stroke-dasharray:2;}#mermaid-svg-yFqQoZO7ngEJB3se .marker{fill:#333333;stroke:#333333;}#mermaid-svg-yFqQoZO7ngEJB3se .marker.cross{stroke:#333333;}#mermaid-svg-yFqQoZO7ngEJB3se svg{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:16px;}#mermaid-svg-yFqQoZO7ngEJB3se p{margin:0;}#mermaid-svg-yFqQoZO7ngEJB3se .label{font-family:\”trebuchet ms\”,verdana,arial,sans-serif;color:#333;}#mermaid-svg-yFqQoZO7ngEJB3se .cluster-label text{fill:#333;}#mermaid-svg-yFqQoZO7ngEJB3se .cluster-label span{color:#333;}#mermaid-svg-yFqQoZO7ngEJB3se .cluster-label span p{background-color:transparent;}#mermaid-svg-yFqQoZO7ngEJB3se .label text,#mermaid-svg-yFqQoZO7ngEJB3se span{fill:#333;color:#333;}#mermaid-svg-yFqQoZO7ngEJB3se .node rect,#mermaid-svg-yFqQoZO7ngEJB3se .node circle,#mermaid-svg-yFqQoZO7ngEJB3se .node ellipse,#mermaid-svg-yFqQoZO7ngEJB3se .node polygon,#mermaid-svg-yFqQoZO7ngEJB3se .node path{fill:#ECECFF;stroke:#9370DB;stroke-width:1px;}#mermaid-svg-yFqQoZO7ngEJB3se .rough-node .label text,#mermaid-svg-yFqQoZO7ngEJB3se .node .label text,#mermaid-svg-yFqQoZO7ngEJB3se .image-shape .label,#mermaid-svg-yFqQoZO7ngEJB3se .icon-shape .label{text-anchor:middle;}#mermaid-svg-yFqQoZO7ngEJB3se .node .katex path{fill:#000;stroke:#000;stroke-width:1px;}#mermaid-svg-yFqQoZO7ngEJB3se .rough-node .label,#mermaid-svg-yFqQoZO7ngEJB3se .node .label,#mermaid-svg-yFqQoZO7ngEJB3se .image-shape .label,#mermaid-svg-yFqQoZO7ngEJB3se .icon-shape .label{text-align:center;}#mermaid-svg-yFqQoZO7ngEJB3se .node.clickable{cursor:pointer;}#mermaid-svg-yFqQoZO7ngEJB3se .root .anchor path{fill:#333333!important;stroke-width:0;stroke:#333333;}#mermaid-svg-yFqQoZO7ngEJB3se .arrowheadPath{fill:#333333;}#mermaid-svg-yFqQoZO7ngEJB3se .edgePath .path{stroke:#333333;stroke-width:2.0px;}#mermaid-svg-yFqQoZO7ngEJB3se .flowchart-link{stroke:#333333;fill:none;}#mermaid-svg-yFqQoZO7ngEJB3se .edgeLabel{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-yFqQoZO7ngEJB3se .edgeLabel p{background-color:rgba(232,232,232, 0.8);}#mermaid-svg-yFqQoZO7ngEJB3se .edgeLabel rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-yFqQoZO7ngEJB3se .labelBkg{background-color:rgba(232, 232, 232, 0.5);}#mermaid-svg-yFqQoZO7ngEJB3se .cluster rect{fill:#ffffde;stroke:#aaaa33;stroke-width:1px;}#mermaid-svg-yFqQoZO7ngEJB3se .cluster text{fill:#333;}#mermaid-svg-yFqQoZO7ngEJB3se .cluster span{color:#333;}#mermaid-svg-yFqQoZO7ngEJB3se div.mermaidTooltip{position:absolute;text-align:center;max-width:200px;padding:2px;font-family:\”trebuchet ms\”,verdana,arial,sans-serif;font-size:12px;background:hsl(80, 100%, 96.2745098039%);border:1px solid #aaaa33;border-radius:2px;pointer-events:none;z-index:100;}#mermaid-svg-yFqQoZO7ngEJB3se .flowchartTitleText{text-anchor:middle;font-size:18px;fill:#333;}#mermaid-svg-yFqQoZO7ngEJB3se rect.text{fill:none;stroke-width:0;}#mermaid-svg-yFqQoZO7ngEJB3se .icon-shape,#mermaid-svg-yFqQoZO7ngEJB3se .image-shape{background-color:rgba(232,232,232, 0.8);text-align:center;}#mermaid-svg-yFqQoZO7ngEJB3se .icon-shape p,#mermaid-svg-yFqQoZO7ngEJB3se .image-shape p{background-color:rgba(232,232,232, 0.8);padding:2px;}#mermaid-svg-yFqQoZO7ngEJB3se .icon-shape .label rect,#mermaid-svg-yFqQoZO7ngEJB3se .image-shape .label rect{opacity:0.5;background-color:rgba(232,232,232, 0.8);fill:rgba(232,232,232, 0.8);}#mermaid-svg-yFqQoZO7ngEJB3se .label-icon{display:inline-block;height:1em;overflow:visible;vertical-align:-0.125em;}#mermaid-svg-yFqQoZO7ngEJB3se .node .label-icon path{fill:currentColor;stroke:revert;stroke-width:revert;}#mermaid-svg-yFqQoZO7ngEJB3se :root{–mermaid-font-family:\”trebuchet ms\”,verdana,arial,sans-serif;}
需求确认
表款与工装评估
样件打样
方案与报价
FAT 厂内验收
发货
SAT 现场验收
培训与量产