一、项目介绍
摘 要
本设计以醋酸和正丁醇为原料,采用固体酸催化、连续反应精馏工艺,完成年产 2 万吨乙酸丁酯装置的全流程工艺设计。通过确定工艺流程、开展物料衡算与能量衡算,明确了原料消耗、产品收率及各单元能耗分布;对反应精馏塔、精制精馏塔进行工艺设计与水力学校核,确定塔径、塔板及内件结构参数,保证设备运行稳定。同时从工艺安全、三废治理、节能降耗三方面进行系统分析,提出安全控制措施、废水废气处理方案及节能优化策略。技术经济分析表明,本工艺具有转化率高、能耗低、三废少、运行连续稳定等优势,产品纯度可达 99.5 wt%,各项指标满足工业化生产要求。本设计可为乙酸丁酯绿色生产装置的工程建设与工艺优化提供理论依据与技术参考。
关键词:乙酸丁酯;反应精馏;物料衡算;能量衡算;工艺设计
乙酸丁酯产品概况与应用价值
乙酸丁酯(n‑Butyl Acetate,分子式 C₆H₁₂O₂,分子量 116.16)是一种无色透明、具有水果香味的可燃性液体,沸点 126.1 ℃,微溶于水,能与多数有机溶剂混溶,是重要的精细化工中间体与环保型溶剂。其具有溶解力强、挥发速率适中、毒性低、不易水解等特点,广泛应用于涂料、油墨、胶黏剂、医药、香料及电子化学品等领域,在环保政策驱动下,正逐步替代甲苯、二甲苯、酮类等传统溶剂,市场需求持续稳定增长。
在下游应用结构中,涂料与油墨行业占比最高,约占总消费量的 55% 以上,主要用于硝基漆、聚氨酯漆、水性涂料与 UV 固化涂料;胶黏剂与清洗剂约占 25%;医药中间体、食品香精及电子级高纯溶剂等高端领域约占 20%。随着水性涂料、低 VOC 涂料渗透率提升,以及新能源、电子信息产业快速发展,高纯度、低杂质、低气味的乙酸丁酯需求增速显著高于行业平均水平,高端产品缺口持续扩大,为工艺升级与新建装置提供了市场空间。
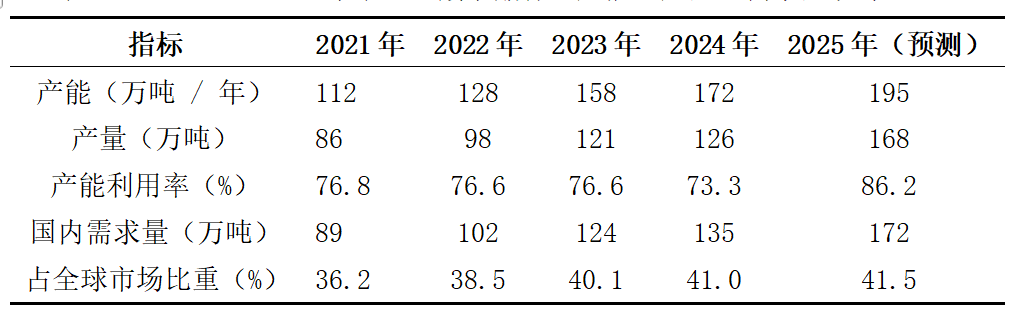
近年来全球与中国乙酸丁酯供需规模持续扩张,行业呈现产能稳步增长、需求结构升级、集中度提升的发展态势。2021—2025 年国内产能、产量及需求数据如下:
国外研究与工业化进展
国际主流工艺以连续催化酯化 + 反应精馏为主,代表企业有巴斯夫、伊士曼、塞拉尼斯、日本协和等,普遍采用固体酸 / 离子交换树脂催化,实现反应与分离耦合,具有转化率高、能耗低、产品纯度高、三废少等优势。
塞拉尼斯采用可切换式连续酯化技术,一套装置可灵活生产乙酸乙酯 / 乙酸丁酯,乙酸转化率≥98%,产品纯度达 99.9%,单套规模达 20 万吨 / 年以上。
巴斯夫采用离子交换树脂催化反应精馏工艺,配套高效分相与精馏系统,塔顶实现水相分离与有机相回流,塔底直接得到高纯度产品,吨产品废水排放量低于 0.3 m³,远优于传统硫酸法。
日本协和与德国科研机构合作开发离子液体催化工艺,反应条件温和,催化剂可循环使用,选择性接近 100%,已完成千吨级中试,正向工业化放大推进。
总体来看,国外技术以连续化、绿色化、大型化、自动化为方向,重点突破高效催化剂、反应‑分离耦合、节能精馏与废水近零排放,产品覆盖工业级、涂料级、电子级等多档次,竞争力突出。
国内研究与工业化进展
国内乙酸丁酯生产长期以浓硫酸催化间歇 / 半连续酯化为主,占总产能约 85%,存在设备腐蚀严重、副反应多、后处理复杂、废水含盐量高、能耗高等问题,中小产能逐步被淘汰。近年来,在环保政策与市场竞争驱动下,连续反应精馏工艺快速推广,代表性进展如下:
广西大学、华南理工等开发固体酸催化连续反应精馏技术,将反应与精馏集成在塔内,取消中和水洗工序,粗酯酸值≤0.005%,直接精馏可得 99.5% 以上产品,已建成 6 kt/a、10 kt/a 工业化装置。
山东多家企业采用强酸阳离子交换树脂 + 双塔连续精馏,配套分子筛脱水,产品水分≤30 ppm,游离酸≤0.002%,满足高端涂料与电子领域要求,综合能耗较传统工艺下降 20% 以上。
国内高校与企业开展离子液体催化、杂多酸固载、流化催化精馏等研究,转化率与选择性均达 97% 以上,但多数处于实验室或中试阶段,工业化应用仍需突破催化剂成本、稳定性与工程放大难题。
目前国内行业呈现传统工艺逐步退出、绿色连续工艺加速替代格局,大型新建装置普遍采用反应精馏路线,但在单套规模、催化剂寿命、能耗物耗与自动化控制水平上,与国际先进水平仍有一定差距。
醋酸丁酯的性质
醋酸丁酯英文名n-butyl acetace,又名醋酸正丁酯,分子式:C6H12O2,分子量为:116.16,CAS 编号为123-86-4。相对于水的密度为0.8807,凝固点为-13.5 ℃,沸点为126.114 ℃。醋酸丁酯是无色透明的可燃性液体具有水果香味。天然的醋酸丁酯主要来源于苹果、樱桃、香蕉、葡萄等植物中。它可与醇、酮、醚等有机溶剂混溶,醋酸丁酯与低级同类物相比较,荣易挥发,不易溶于水,同时也不易水解。
虽然醋酸丁酯的急性毒性较小,但对人体有一定的麻醉和刺激的作用,在较高浓度下甚至还会引起麻醉。操作人员应该穿戴相应的防护用具并且在通风良好的环境下进行操作,操作场所醋酸丁酯的浓度不能超过150 ppm。如不慎渐入眼内,需立即用大量清水冲洗,并用药物进行治疗。
二、文档介绍
三、項目设计
能量衡算概述
能量衡算是化工工艺设计中继物料衡算之后的第二项核心定量计算,以能量守恒定律为基础,对连续稳定操作的工艺单元与全流程进行热量输入、输出、消耗、释放、损失及换热负荷的系统核算。本项目为年产 2 万吨醋酸丁酯催化酯化‑反应精馏‑精制精馏工艺,工艺过程伴随化学反应热、相变热、显热变换及外部供热与制冷,能量流动复杂。通过能量衡算可准确确定反应精馏塔、精制精馏塔、冷凝器、再沸器、冷却器等关键设备的热负荷,为设备工艺尺寸设计、公用工程消耗计算、节能方案制定及技术经济分析提供可靠依据。
本章节以稳定连续流动体系为计算基准,采用焓差法进行能量衡算,以 Aspen Plus 模拟结果为数据支撑,对全流程及 T1 反应精馏塔、T2 精制精馏塔、E1 塔顶冷凝器、E2 产品冷却器四个关键单元分别开展详细能量衡算,分析各设备能耗分布与热量利用情况,评价工艺节能潜力与运行经济性。
计算基准与条件
计算基准:25 ℃,1 atm 为焓值基准态;
计算单位:kW(千焦 / 秒);
操作条件:常压操作(1 bar),进料温度 25 ℃;
热力学模型:NRTL 模型计算液相活度系数,气相按理想气体处理;
忽略条件:设备热损失、管线散热、动能与势能变化。
设计概述
本项目以年产 2 万吨乙酸丁酯催化酯化 — 反应精馏工艺为依托,完成核心塔器、换热设备、分离设备等主要工艺设备的设计与选型。设备设计严格依据前文物料衡算、能量衡算及 Aspen Plus 模拟计算结果,遵循国家及行业化工设备设计标准,重点针对反应精馏塔(T1)、精制精馏塔(T2)进行塔径、塔高、内件结构及水力学性能校核,配套完成冷凝器、冷却器、分相器等辅助设备的工艺计算,确保装置长期稳定、高效、安全运行,满足年产 2 万吨、产品纯度≥99.5 wt% 的设计指标。
体系相平衡与分相特性分析
乙酸丁酯 — 醋酸 — 正丁醇 — 水四元体系为高度非理想体系,存在多组二元、三元共沸物,并在常温下出现明显液液分层现象,相平衡行为直接决定精馏流程与设备结构。通过热力学模拟得到该体系在常压下的相分布与分层边界,可直观判断水相和有机相的组成区间,为塔顶冷凝分相、精馏塔操作条件确定提供关键依据。该相图完整呈现了体系两相区跨越精馏边界线的特征,证明设置冷凝分相器可高效脱除反应生成水,大幅降低后续精制负荷。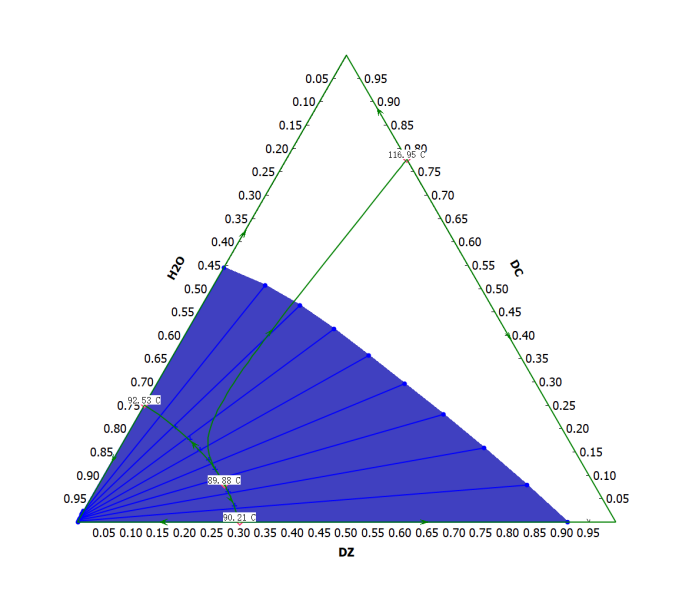
精制精馏塔(T2)模拟配置与工艺参数确定
精制精馏塔(T2)用于对分相后有机相物料进行深度提纯,脱除残留水、醋酸及轻组分,保证最终产品纯度达标。采用 Aspen Plus 对 T2 塔进行全流程严格模拟计算,完成塔板数、冷凝器 / 再沸器形式、操作压力、相态、收敛方法等关键配置。模拟中设定理论板数 25 块,冷凝器为部分冷凝,再沸器采用釜式,有效相态为汽 — 液 — 液三相,以共沸体系收敛,确保模拟结果与实际工况一致。该模拟界面完整记录了塔的操作规范、回流比、馏出物流率等核心控制参数,为塔器结构设计提供直接输入数据。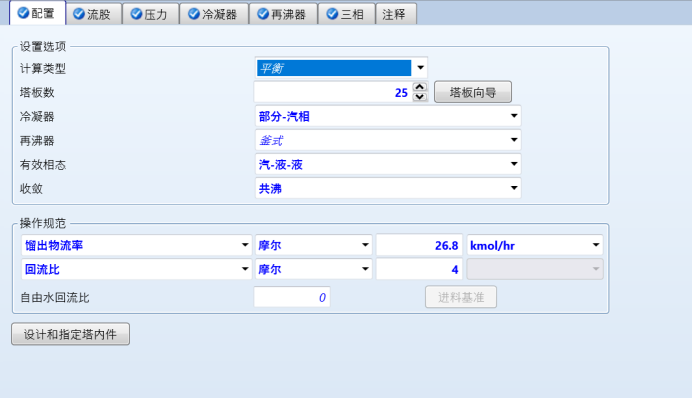 反应精馏塔内件选型与结构设置
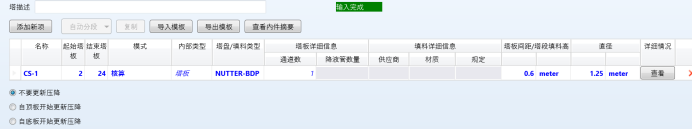
反应精馏塔(T1)同时承担催化酯化反应与汽液分离功能,对塔内件的传质效率、操作弹性、耐腐蚀及停留时间要求更高。综合体系腐蚀性、汽液相负荷及传质需求,选用 NUTTERBDP 高效浮阀塔板,该塔板具有处理量大、压降低、操作弹性宽、不易堵塔等优势。模拟中对塔段起止板号、塔板类型、溢流形式、塔板间距、核算模式等进行完整定义,内件状态设为活动可计算,为后续水力学核算提供基础。
 塔板详细结构参数与尺寸设计
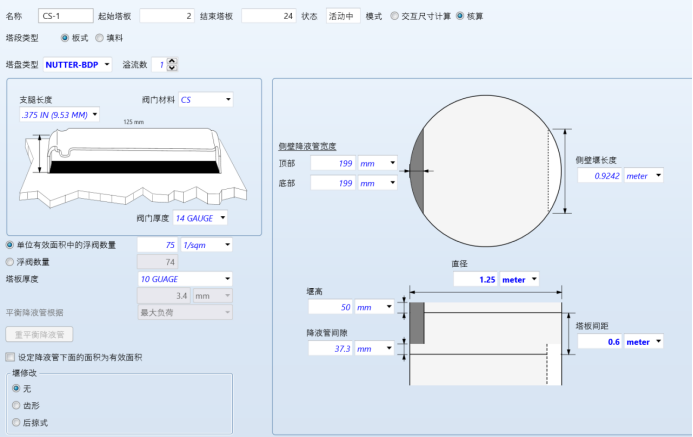
在确定塔板类型后,对反应精馏塔塔板进行精细化结构设计,依次确定塔径、溢流数、降液管尺寸、堰高、阀件规格、塔板厚度、阀片数量等关键尺寸。设计中明确:塔径 1.25 m,塔板间距 0.6 m,堰高 50 mm,降液管间隙 37.3 mm,浮阀支腿长度 9.53 mm,塔板厚度 3.4 mm,单位有效面积浮阀数 751 个 /m²。所有尺寸均依据汽液负荷、液泛线、停留时间及工程经验确定,保证塔内汽液接触充分、流动顺畅。
典型塔板负荷性能与操作点校核
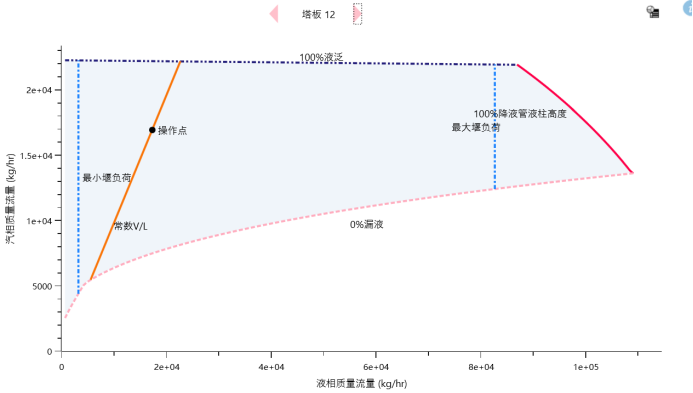
塔板负荷性能图是判断塔板操作稳定性、确定操作弹性的核心依据。分别选取塔顶附近塔板 2 与塔中部代表性塔板 12 进行负荷性能分析,以气相质量流量为横坐标,液相负荷为纵坐标,绘制漏液线、液泛线、降液管液泛线及操作点。塔板 2 处于低液相负荷区,操作点位于合理区间,无漏液、无液泛;塔板 12 处于全塔负荷较高区域,操作点仍在稳定工作区内,表明塔板选型与尺寸设计合理,装置可在较大负荷范围内稳定运行。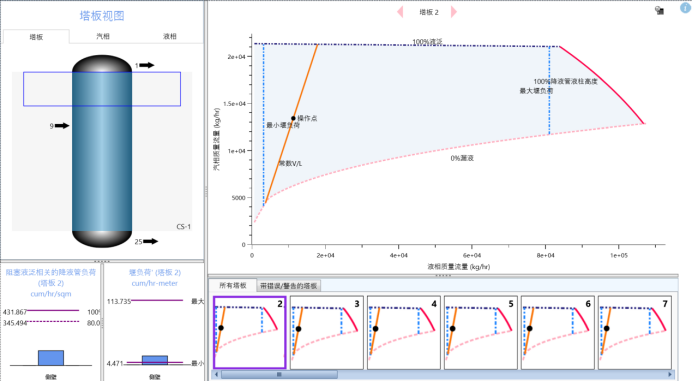
 全塔各塔板水力学性能计算
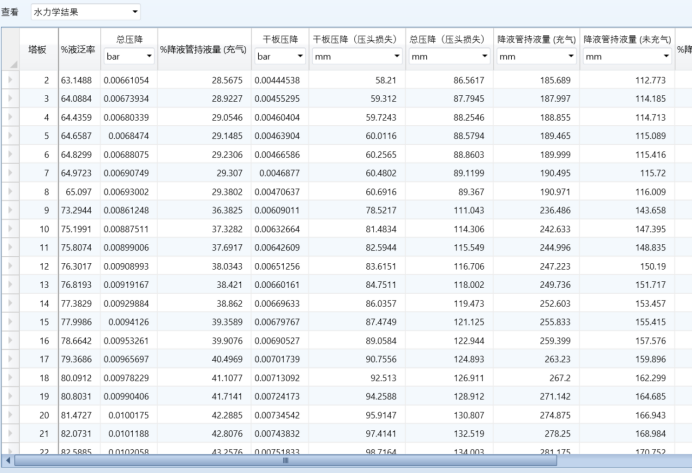
对反应精馏塔第 2~24 块塔板逐板进行水力学计算,得到液泛率、干板压降、总压降、压头损失、降液管持液量(充气 / 未充气)等关键指标。计算结果显示,各塔板液泛率在 63.15%~82.59% 之间,总压降 0.0066~0.0103 bar,降液管持液量满足液封要求,无超负荷液泛、严重漏液等异常现象,全塔水力学参数分布均匀,满足连续稳定运行要求。
塔器整体设计结果与内件汇总
综合模拟计算、结构尺寸设计及逐板水力学校核结果,形成反应精馏塔完整设计汇总:塔段类型为板式塔,塔板总数 23 块,塔径 1.25 m,塔板间距 0.6 m,总塔高满足分离与反应需求;全塔最大液泛率 83.36%,总压降、压头损失、停留时间均在规范允许范围内;内件材料、阀数、降液管尺寸、堰高等参数全部匹配工艺负荷。该汇总结果可直接用于设备施工图设计与设备采购。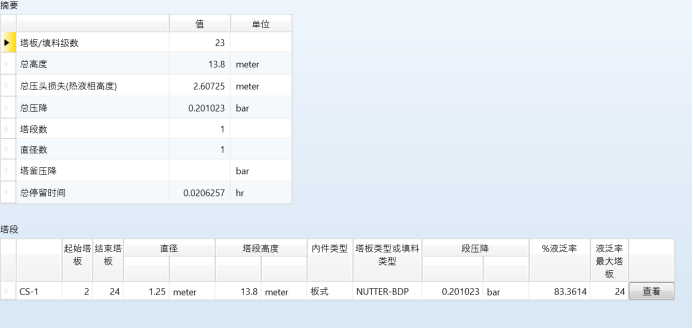
工艺安全与控制措施
本项目为年产 2 万吨乙酸丁酯连续催化酯化反应精馏生产装置,涉及醋酸、正丁醇、乙酸丁酯等易燃液体,具有典型化工生产安全风险。工艺安全设计遵循 “安全第一、预防为主、综合治理” 方针,依据 GB 50160《石油化工企业设计防火标准》《危险化学品安全管理条例》等规范,从物料危险性、工艺风险、设备安全、自控安全、应急处置五个维度构建安全控制体系。
物料安全方面,正丁醇闪点 35 ℃,爆炸极限 1.4%~11.2%;乙酸丁酯闪点 25 ℃,爆炸极限 1.2%~7.6%,均为甲 B 类易燃液体;醋酸具有腐蚀性与刺激性。装置区域按火灾危险类别划分为甲类车间,采用防爆电气、强制通风、可燃气体探测报警系统,设置浓度监测探头,报警值设置为爆炸下限的 25%。
工艺安全方面,本项目采用连续化、密闭化、自动化流程,原料进料、反应、精馏、冷凝、分相全过程密闭输送,杜绝跑冒滴漏。反应精馏塔设置超压、超温、低液位、高液位联锁保护:塔压超 1.2 bar 自动开启放空;塔温超 135 ℃自动降低再沸器加热量;进料流量异常启动联锁切断。塔顶冷凝器、再沸器设置温度与流量串级控制,确保稳定运行。关键设备设置紧急停车系统(ESD),异常工况下可实现快速切断进料、停止加热、启动循环冷却,避免事故扩大。
设备安全方面,塔器、换热器、储罐均按压力容器规范设计,具备足够强度与腐蚀余量。管道采用法兰连接与焊接结合,关键部位设置阻火器、紧急切断阀。输送泵采用磁力泵、屏蔽泵,避免机封泄漏。装置内设置事故围堰、事故池,有效收集泄漏物料与消防废水,防止流入外部环境。
操作安全方面,制定严格操作规程,对温度、压力、流量、液位实行 DCS 集中控制,关键参数实时记录、超限报警。现场配备洗眼器、紧急喷淋装置、防护眼镜、耐酸手套、防毒口罩等防护用品。操作人员必须经培训合格上岗,定期开展应急演练。
通过上述措施,本工艺可实现本质安全化、控制自动化、风险可控化,满足连续化安全生产要求。
三废排放与治理方案
本项目采用固体酸催化连续反应精馏工艺,无硫酸催化剂,大幅减少废水与废渣产生,三废产生量远低于传统间歇硫酸法,具备显著环保优势。
废水主要来自分相器排出的水相,排放量为 607.85 kg/h,年排放量约 4863 吨。废水组分以水为主,含少量丁醇、乙酸丁酯、醋酸,有机物浓度低、无盐、无酸渣。处理方案采用 “隔油 + 气浮 + 生物接触氧化” 工艺,先通过隔油去除浮油与酯相,再经生化降解,出水 COD≤100 mg/L,达到园区污水处理厂接管标准后排入管网。工艺废水全部密闭收集,不直接外排。
废气主要来源于储罐呼吸、设备密封点微量泄漏,主要成分为丁醇、乙酸丁酯等挥发性有机物(VOCs)。治理措施包括:储罐采用氮封;泵、阀门、法兰选用低泄漏密封件;设置密闭收集系统,将废气引入活性炭吸附装置处理,净化后 VOCs 浓度≤50 mg/m³,满足《挥发性有机物排放标准》要求。本工艺无反应尾气、无燃烧废气,废气排放量小、易治理。
废渣主要来自催化剂更换与系统少量结垢。本项目采用固体酸 / 离子交换树脂催化剂,使用寿命长,失活后可回收再生,不属于危险废物。系统定期清洗产生少量滤渣,经压滤脱水后交由有资质单位处置,年产生量低于 1.5 吨,属于一般工业固废,不产生二次污染。
噪声主要来源于泵、风机等设备,选用低噪声机型,设置减震基础、消声器与隔声措施,厂界噪声满足《工业企业厂界环境噪声排放标准》3 类要求。
本项目三废产生量低、治理工艺成熟可靠、可达标排放,环境风险可控,符合清洁生产与绿色化工要求。