背景:当焊接对象从钢变成铝时,仅仅"调大电流"远远不够。铝的高导热性、致密的氧化膜、低熔点与高熔点的巨大反差,决定了直流焊机在铝螺柱焊接中存在先天缺陷。本文从材料物理特性出发,揭示铝与钢在电弧焊接中的本质差异,解析为什么交流(AC)焊接才能实现高质量的铝螺柱焊,以及交直流焊机如何通过电流方向控制实现焊接质量的精准调控。
1 一个经常被忽视的问题:为什么钢能焊好、铝却焊不好?
在螺柱焊接领域,钢制螺柱的焊接已经非常成熟——电流稳定、熔池可控、质量可靠。但当很多厂商尝试用同一套直流焊机去焊接铝螺柱时,往往遇到一连串的麻烦:飞溅大、气孔多、拉剪强度不达标、甚至频繁出现虚焊脱落。
问题到底出在哪里?答案并非"电流不够大",而是直流焊接无法适应铝材的特殊物理特性。
要理解这一点,必须先看清铝与钢在电弧焊接中的本质差异 。
2 铝与钢的物理特性对比:两条截然不同的"熔化曲线"
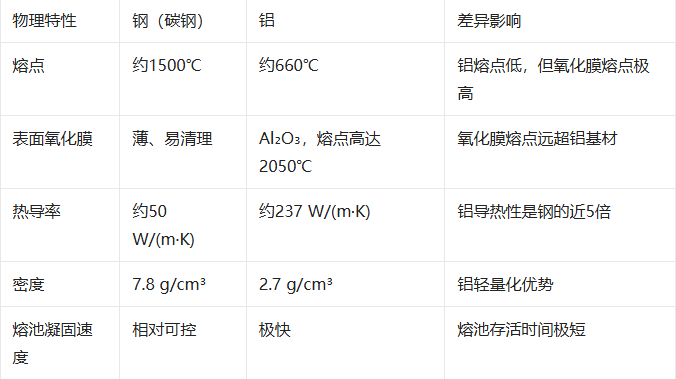
这两组对比揭示了一个核心矛盾:
铝基材熔点只有660℃,但表面氧化铝(Al₂O₃)熔点却高达2050℃。 这意味着——在铝熔化之前,必须先击穿这层"盔甲"。
如果氧化层没有被有效击穿,焊钉端面与母材之间根本无法形成真正的冶金结合,得到的只是"表面粘合",拉拔时一拽就掉 。
3 直流(DC)焊接铝材的先天缺陷
直流螺柱焊(如HEDS直流机型)在焊接铝材时面临三个难以逾越的障碍:
3.1 无法有效击穿氧化膜
直流电流方向固定,电弧在氧化膜上的作用单一。氧化铝层(熔点2050℃)像一道屏障,阻碍了电弧热量向铝基材(660℃)的传递。结果往往是:焊钉端面已经过烧熔化,母材却还没有形成足够的熔池 。
3.2 单向热输入导致"偏熔"
直流焊接时,电流方向决定了热量集中在一侧:
正极性(母材为正、焊钉为负):热量更集中在母材侧,容易导致薄板烧穿、背面变形
负极性(母材为负、焊钉为正):热量更集中在焊钉侧,母材熔化不足,熔深不够
无论哪种极性,都是一种"失衡"状态——要么母材过熔,要么焊钉过熔,很难让两侧达到恰到好处的熔合平衡 。
3.3 高导热导致熔池"抓不住"
铝的导热性是钢的近5倍,热量在铝中快速扩散。直流焊接的热输入相对集中且难以调节,热量一旦输出就迅速散失,熔池存活时间极短,焊钉还没来得及充分浸入,熔池就已经凝固——这正是铝螺柱容易虚焊、脱落的物理根源 。
4 交流(AC)焊接为什么能解决铝焊接难题?
4.1 电流方向的自由切换是核心
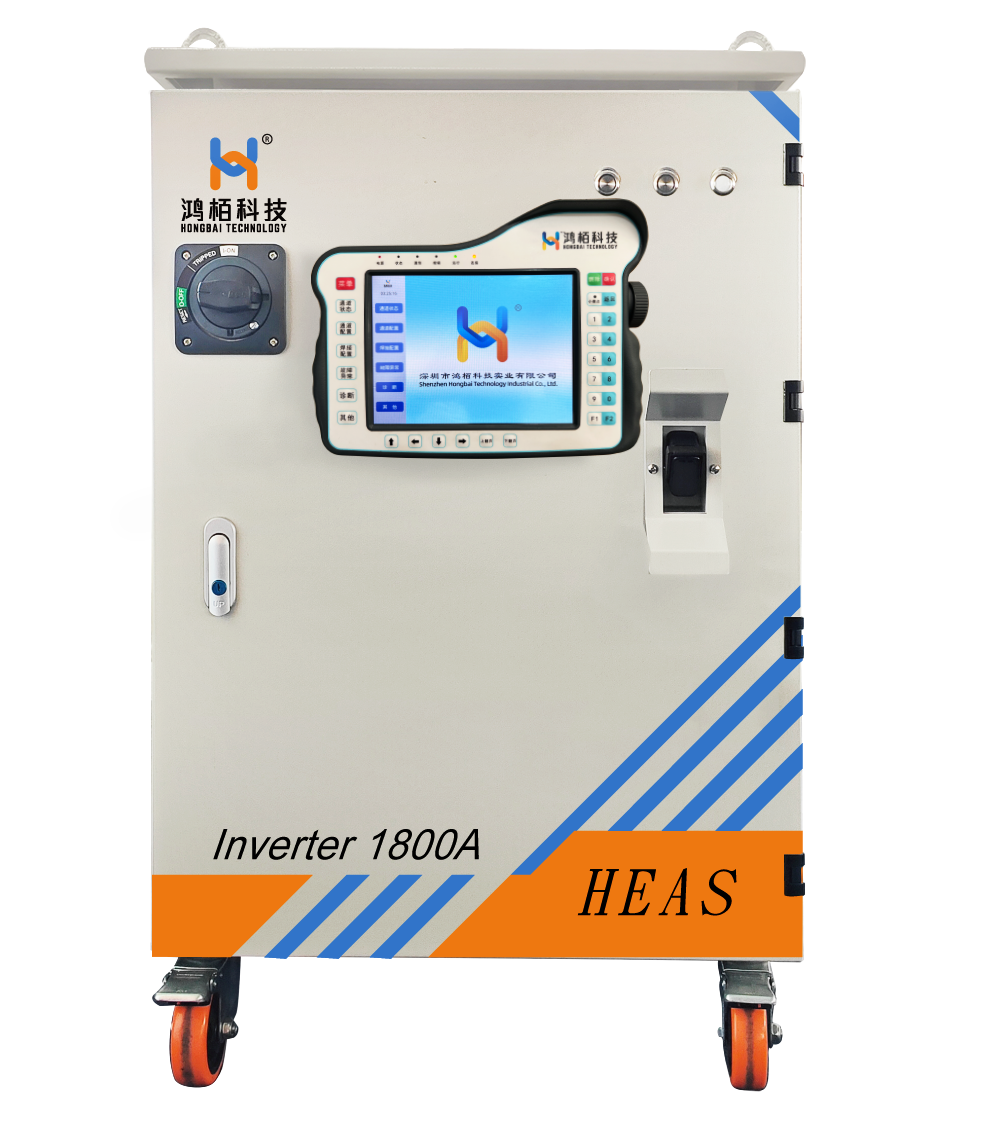
交直流焊机(如HEAS)的核心能力在于:可以在焊接过程中自由改变每一个脉冲的电流方向。
这里需要明确电流方向的定义 :
正电流:从母材流向焊钉的电流
负电流:从焊钉流向母材的电流
通过这种正负电流的交替切换,可以实现两大关键效果:
4.2 精准控制"熔化比例"
交直流焊机可以根据工况需求,灵活调整正负电流的配比 :
通过改变电流方向,可以在螺柱、板材之间调整双方的熔化比例,以适应薄板、厚板等不同工况。
薄板焊接:减少正电流(母材侧),避免烧穿和背面变形
厚板焊接:增加正电流,保证母材侧足够的熔深
这种"按需分配热量"的能力,是直流焊机完全不具备的。
4.3 大电流快速换向,击穿氧化膜
HEAS采用了大电流快速换向技术,配合100KHz同步纯数字硬件电流环,电流响应速度极快(受控电流爬升率达1500A/0.34ms)。正负电流的快速切换,能在瞬间对氧化膜形成反复冲击,有效击穿Al₂O₃层,让电弧热量真正作用于铝基材。
5 交直流焊机(HEAS)如何实现高质量铝焊接
5.1 三种焊接工艺,灵活适配
鸿栢HEAS交直流焊机提供3种焊接工艺
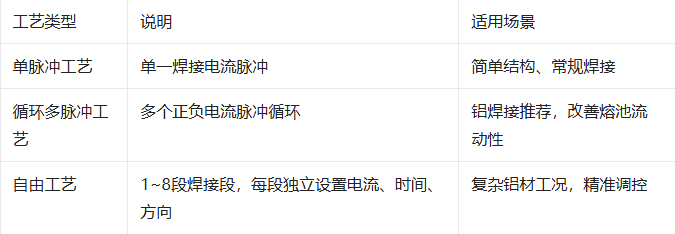
其中,循环多脉冲工艺下,HEAS可将电流方向设置为正负电流,实现铝焊接的精细控制 。
5.2 8段焊接电流,每段方向独立可调
HEAS支持最多8段焊接电流,每段的电流大小、时间、方向均可独立设置,电流范围-1500~1500A 。
这意味着工艺工程师可以设计出一条"正、负、正、负……"交替的电流波形,让焊钉端面和母材表面交替受热、交替熔化,最终形成均匀、致密的熔池。
5.3高频脉冲,改善熔池流动性
得益于50KHz逆变主频和基于FPGA的100KHz纯硬件电流环,HEAS可直接在焊接电流上叠加高频脉冲电流(标配功能):
高频脉冲频率:500~2000Hz
高频脉冲幅值:10~300A
高频脉冲能改善铝熔池的对流和流动性,提高焊接质量的一致性 。
5.4 交流/直流的"切换自如"
HEAS不仅支持交流,也支持直流,且直流工艺的正/负极性可通过软件编程实现 。
交直流机型(HEAS):支持单脉冲/多脉冲直流焊接工艺、多脉冲交流焊接工艺,通过软件编程实现直流工艺的正极性、负极性输出。
这意味着一台HEAS可以同时应对钢制螺柱(直流)和铝制螺柱(交流)的焊接需求,无需更换设备。
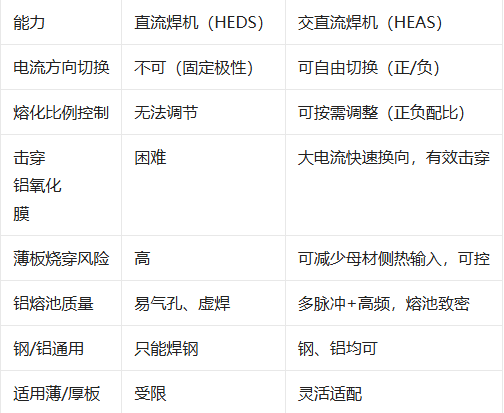
6 对比总结:直流 vs 交直流,谁更适合铝焊接?
7 铝螺柱焊接的配套要求
要真正焊好铝螺柱,交直流焊机只是基础,还需要配合以下工艺条件 :
7.1 材质要求
焊接螺柱:铝制
焊接母材:铝制
螺柱尺寸:3~10mm
板材厚度:≥0.8mm
7.2 保护气体
铝焊接必须使用保护气体(通常为氩气,纯度≥99.99%),隔绝空气中的氧气,防止高温熔池在凝固前被氧化,否则焊缝气孔率会大幅上升。
7.3 气体保护焊枪
需配置气体保护型焊枪(如HLR气保型、GAM2气体保护伺服焊枪),在焊枪端部形成局部气室保护熔池 。
8 结语
铝车身焊接之所以"必须交直流",根源在于铝与钢在熔化特性上的本质差异——高导热、致密氧化膜、熔池存活时间极短。直流焊机受限于固定电流方向,无法有效击穿氧化膜,也无法平衡焊钉与母材两侧的热输入,因此在铝螺柱焊接中先天不足。
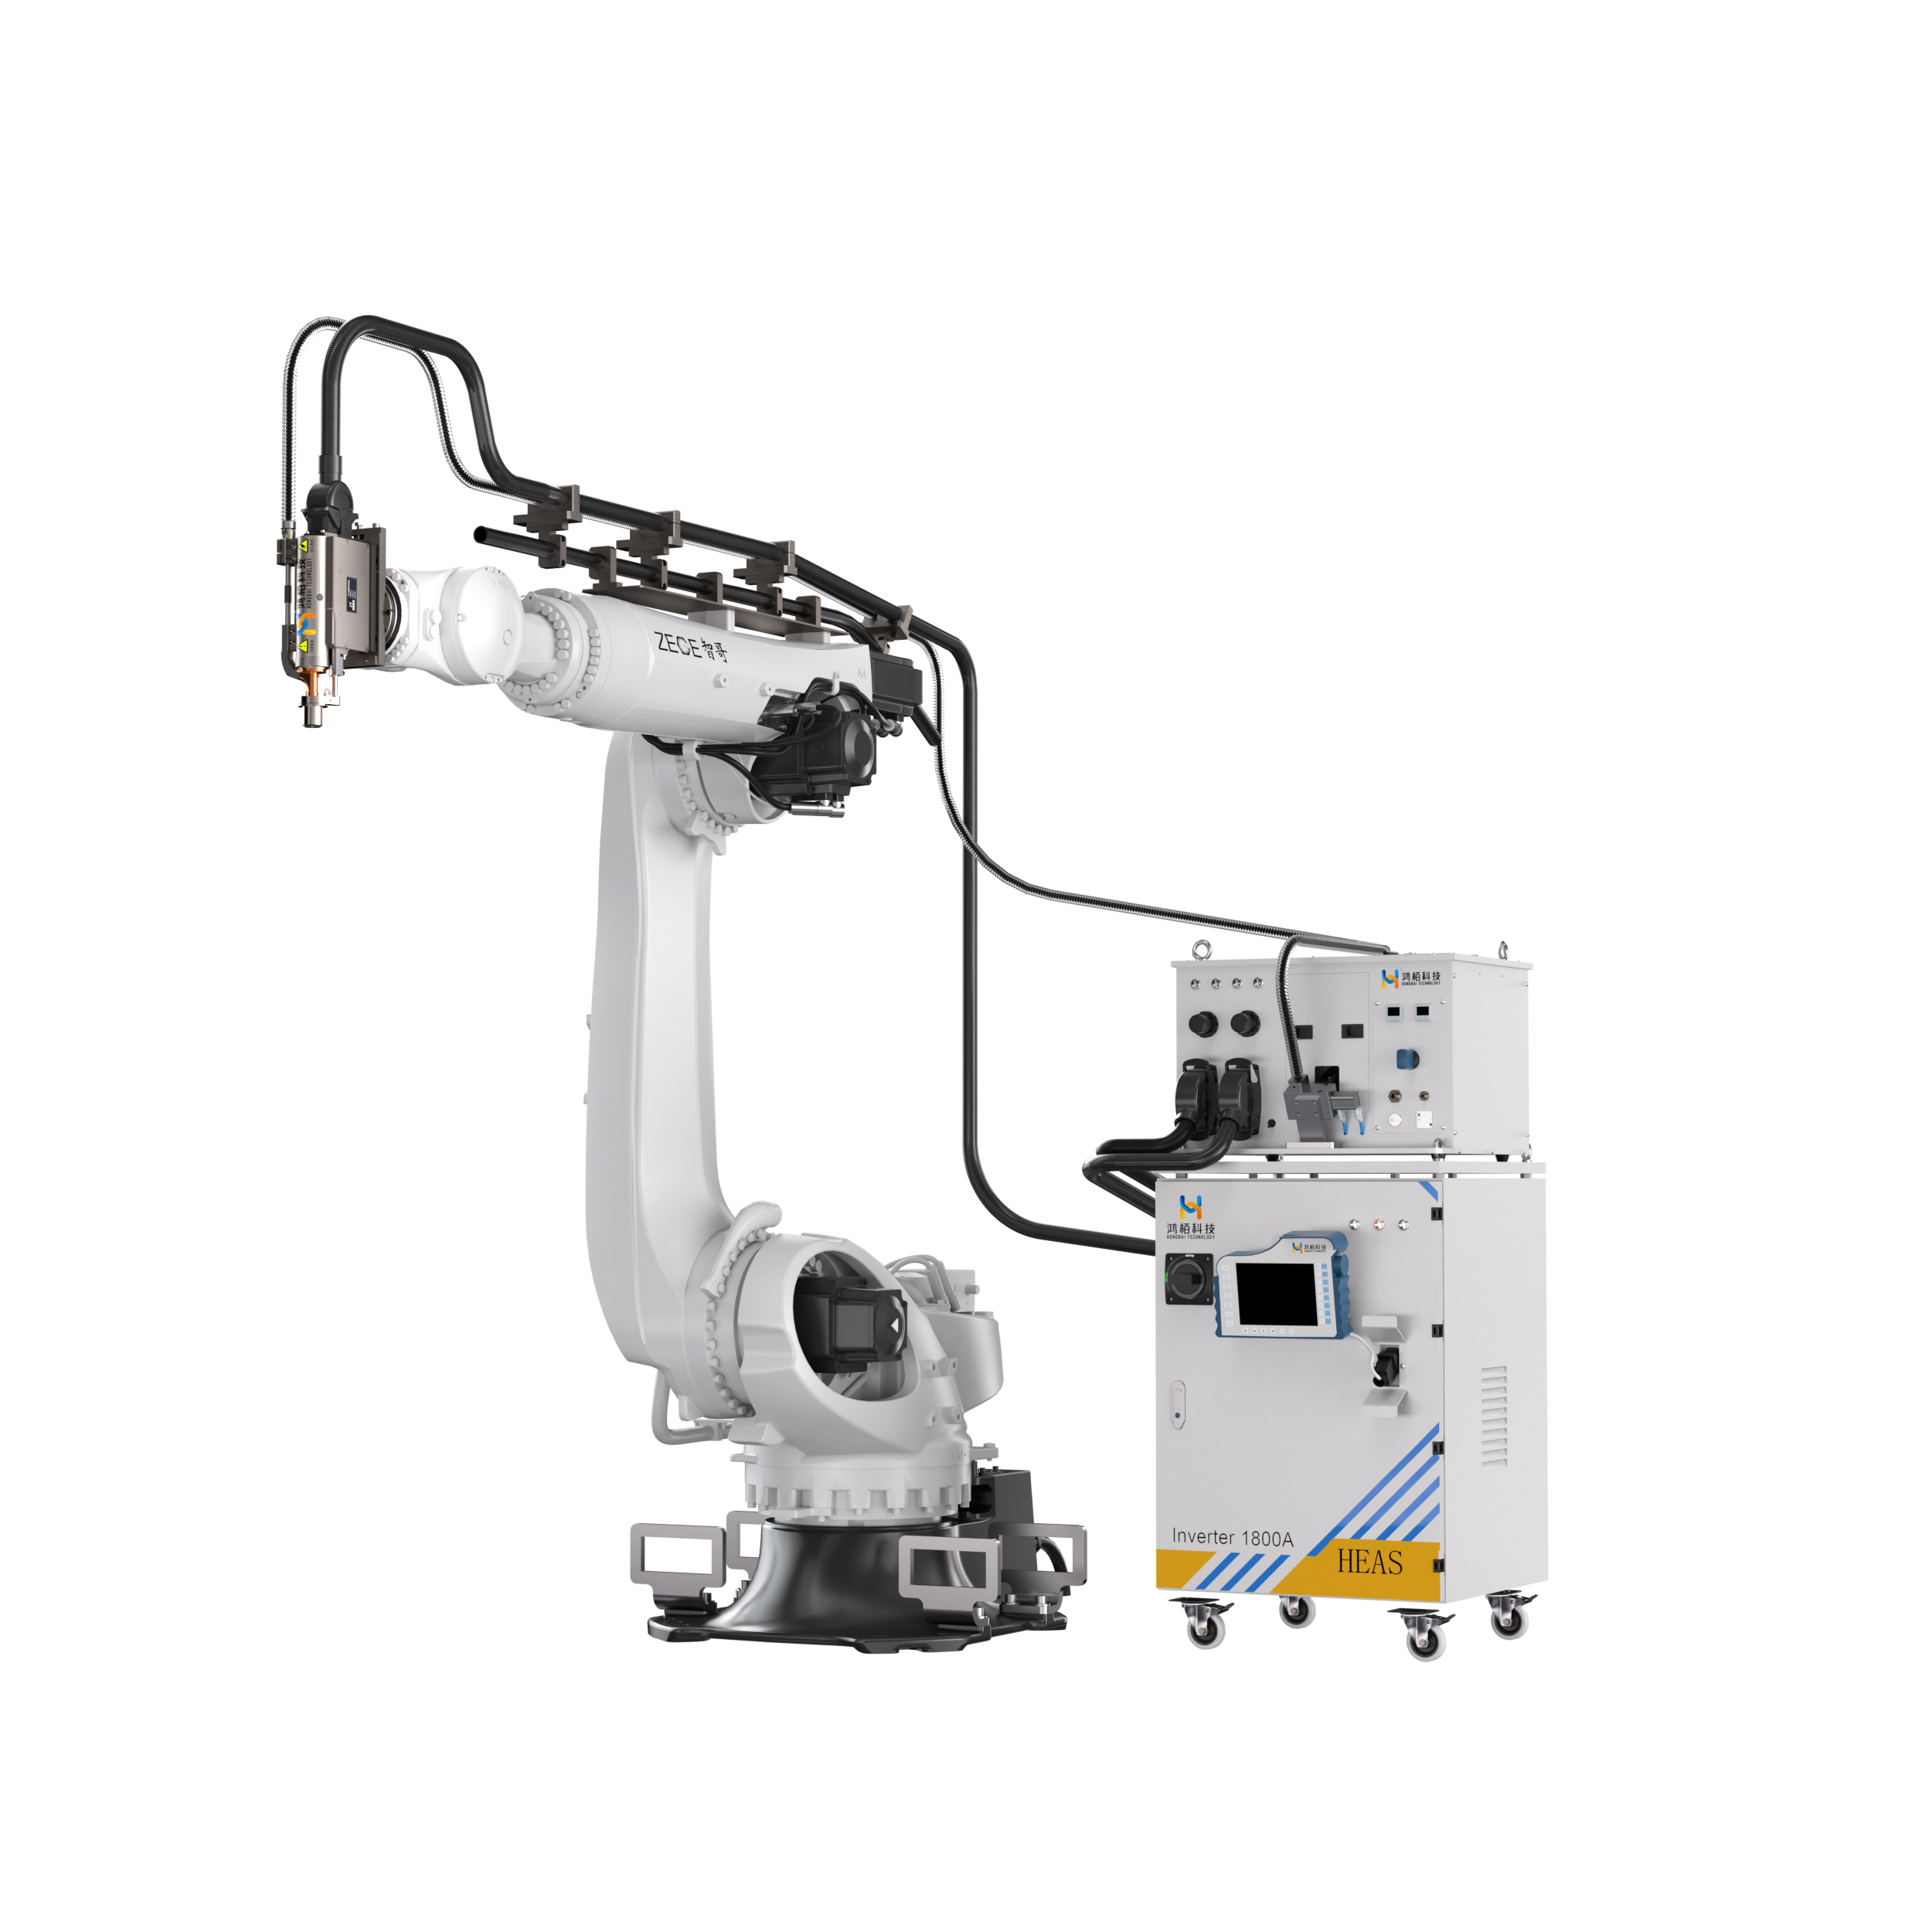
交直流焊机(HEAS)通过电流方向自由切换、大电流快速换向、多脉冲工艺、高频脉冲等技术,从物理层面解决了铝焊接的三大难题,实现了铝螺柱的高质量焊接。
在新能源汽车铝车身大规模量产的今天,掌握"为什么铝必须交直流焊"这一本质逻辑,比简单追求更大的焊接电流更有意义——因为正确的工艺逻辑,才是稳定焊接质量的基石。