标题:基于PLC的粮食仓储物流控制系统设计
文档介绍:
第一章 绪论
1.1 研究背景与意义
粮食安全是国家安全的重要基石,仓储物流环节是连接粮食生产、收购、储存、加工与供应的关键纽带。随着我国粮食总产量持续稳定在高位、仓储设施规模不断扩大、绿色储粮与智能化管控要求不断提升,传统依靠人工巡检、半自动化设备与经验化管理的仓储物流模式,已难以满足高效率、低损耗、高安全、可追溯的现代化运营需求。自动化控制、物联网、PLC 与变频驱动等工业技术的普及,为粮食仓储物流系统的升级提供了可靠路径。
近年来,我国粮食仓储行业规模与现代化水平快速提升,相关设施与效益指标变化如下表所示。
表 1-1 2020—2024 年我国粮食仓储关键指标对比
|
指标 |
2020年 |
2022年 |
2024年 |
变化趋势 |
|
全国标准仓房完好仓容 |
7.6 亿吨 |
7.3 亿吨 |
9.8 亿吨 |
持续增长 |
|
现代化粮仓占比 |
32% |
39% |
47% |
逐年提升 |
|
低温 / 准低温仓容 |
1.5 亿吨 |
1.9 亿吨 |
2.2 亿吨 |
稳步扩大 |
|
粮食仓储行业市场规模 |
821.6 亿元 |
837.4 亿元 |
853.5 亿元 |
平稳增长 |
|
农户储粮损失率 |
约 8% |
约 5% |
约 3% |
显著下降 |
数据来源:国家粮食和物资储备局、行业统计公报及公开研究报告整理。
由上表可见,近五年我国粮食仓储设施仓容总量、现代化占比与绿色储粮规模均实现明显提升,仓储损失率持续下降,行业整体向高效、智能、低碳方向转型。但在实际运行中,多数粮库仍存在输送线能耗偏高、启停逻辑粗放、粮温与重量监测滞后、人机交互程度低、故障响应不及时等问题,导致综合运营成本偏高、管理精细化不足。
基于 PLC 的粮食仓储物流控制系统,以西门子 S7‑1200 为核心控制器,结合变频驱动、伺服定位、模拟量采集与 HMI 人机界面,可实现粮食上料、出料、输送、仓内监控的一体化自动控制,具备输送线空载节能、多回路 PID 温控、重量实时统计、故障自诊断与远程监控等功能,能够有效降低能耗与人工成本、提升储运效率、保障储粮品质与作业安全。本研究对推动中小型粮库自动化升级、完善粮食流通管控体系、助力国家粮食安全战略落地具有重要工程价值与现实意义。
1.2 国内外研究现状
1.2.1 国外研究现状
欧美、日本等发达国家粮食仓储自动化起步早、技术体系成熟,以 PLC、分布式控制、物联网与数字孪生为核心,形成高度集成的智能仓储物流解决方案。美国 ADM、嘉吉(Cargill)等企业广泛采用自动化立体仓库与 AGV 协同作业,通过 PLC 与变频控制实现输送线高效节能运行,配合 RFID 与激光扫描实现批次溯源,仓储损耗率控制在 5% 以下,出入库效率大幅提升。德国依托西门子工业 4.0 技术,将 PROFINET 通信、PID 自整定与能源管理集成于仓储控制系统,重点优化通风、温控与输送能耗,数字孪生仿真可优化仓储策略并延长储存周期。荷兰瓦赫宁根大学围绕绿色低碳储粮开展研究,将光伏、余热回收与气密控温技术结合,显著降低仓储能耗并提升粮食品质保持率。日本针对劳动力短缺,推进无人化与 AI 虫情识别,国家级储备粮库无人化设备覆盖率高,识别准确率与作业安全性突出。总体来看,国外研究侧重全流程无人化、低碳化与数字化协同,控制精度、系统集成度与智能化水平处于领先。
1.2.2 国内研究现状
国内粮食仓储自动化控制研究近年来发展迅速,形成以 PLC 为核心、多技术融合的应用格局。科研院所与企业重点攻关粮情监测、绿色储粮、自动化输送与智能管控等方向。中储粮构建智慧监管平台,实现全国直属库信息化全覆盖,智能扦检系统实现入库全流程无人化,效率显著提升。粮食储运国家工程研究中心推出绿色储粮技术体系,实现药剂减量、能耗降低与成本下降,在多省份示范应用。高校团队围绕 PLC 控制、物联网监测与通信协议开展研究,提出有线 + 无线混合组网方案,提升数据采集可靠性与扩展性。地方粮库通过 PLC + 变频 + HMI 架构改造,实现输送线节能控制、温度闭环调节与状态集中监控,综合效益改善明显。目前国内已形成适合国情的技术路线,但在高端算法应用、系统标准化、大型粮库协同调度与长期稳定运行方面仍有提升空间。
1.2.3 研究现状综述
综合来看,国外以高度自动化、低碳化与数字孪生为优势,国内以低成本、高适配与快速落地为特色,均证明 PLC 控制在粮食仓储物流领域的可行性与先进性。现有研究多集中于单一环节优化,针对中小型粮库 “输送节能 + 粮温监控 + 重量统计 + 人机交互” 一体化、低成本、高可靠的控制系统设计仍有待深化。本研究立足实际需求,采用 S7‑1200 PLC、变频驱动、HMI 与 PID 算法,构建一体化控制方案,弥补中小型场景集成度不足的问题,具有较强工程实用性与推广价值。
1.3 研究内容与技术路线
1.3.1 研究内容
需求分析与总体方案设计:梳理粮食上料 / 出料输送、仓内温度监测、重量统计、节能运行与故障保护等功能需求,确定以 S7‑1200 为核心、HMI 为交互、变频与伺服为执行的总体架构。
硬件系统设计:完成 PLC、I/O 模块、变频器、传感器、执行器与配电系统选型,绘制电气原理图,完成 I/O 分配与控制柜布局。
软件系统开发:基于 TIA Portal 开发主程序、功能块、输送线空载节能逻辑、PID 温度控制与重量采集算法,实现流程自动化与故障保护。
HMI 监控系统设计:制作流程控制、参数设置、数据曲线、报警与历史记录界面,实现可视化监控与远程操作。
系统调试与验证:开展硬件接线、软件下载、联机调试与功能测试,验证控制精度、节能效果与稳定性。
1.3.2 技术路线
本研究采用 “需求分析 — 方案设计 — 硬件选型 — 软件编程 —HMI 组态 — 联机调试 — 测试优化” 的技术路线。以粮食仓储物流控制为目标,以 S7‑1200 PLC 为核心,通过 PROFINET 实现与 HMI、变频器通信,以数字量与模拟量模块完成信号采集与输出,采用梯形图与功能块结合的结构化编程,实现输送线节能、温度 PID 调节、重量统计与故障报警。经实验室调试与现场测试,形成满足工程要求的控制系统,为中小型粮库自动化改造提供参考方案。
第二章 系统总体方案设计
2.1 粮食物流与仓储控制需求分析
基于PLC的粮食仓储物流控制系统,核心目标是解决传统粮库仓储物流环节效率低、能耗高、监控滞后、管理粗放等问题,实现粮食上料、出料、输送、仓储监控全流程自动化、智能化管控,兼顾实用性、经济性与可靠性,适配中小型粮库的运营场景与成本预算。结合粮食仓储物流的实际作业流程,从功能、性能、安全三个维度,明确系统核心需求如下。
在粮食物流输送控制方面,系统需实现双向输送控制功能,支持粮食上料与出料的灵活切换,适配不同作业场景的需求。每条输送线需具备空载节能功能,通过检测输送带上粮食流通状态,当连续预设时间(暂定5分钟,可通过HMI灵活调整)无粮食通过时,自动切换至节能运行模式,降低电机转速,减少无效能耗;当检测到粮食重新进入输送线时,快速恢复正常运行速度,确保作业连续性。同时,需具备急停控制功能,在输送线出现卡料、过载等异常情况时,可通过现场急停按钮或HMI远程操作快速停止设备运行,避免设备损坏或粮食损耗。此外,输送线需支持手动与自动两种控制模式,手动模式用于设备调试、维护及应急操作,自动模式用于正常作业时的无人值守运行,两种模式可灵活切换,提升操作便捷性。
在粮食仓储监控方面,核心需求是实现粮温与粮食重量的实时监测与管控,保障粮食储存安全。温度监控需覆盖仓库不同区域、不同高度,通过温度传感器采集仓内粮食温度数据,实时上传至PLC,当温度超出预设安全范围(暂定15-25℃,可根据粮食种类调整)时,自动触发报警提示,并联动通风设备进行降温或升温处理,防止粮食霉变、结块。重量统计需求分为两部分,一是入库粮食重量统计,通过称重传感器采集输送线输送的粮食重量,实现入库总量与批次重量的精准统计、记录与存储;二是仓内粮食存量统计,结合入库、出库数据与实时称重信息,动态更新仓内粮食存量,便于管理人员实时掌握仓储情况,为粮食调度、出库计划制定提供数据支撑。
在系统性能与安全需求方面,需保证控制精度满足实际作业要求,温度监测误差不超过±1℃,重量统计误差不超过±0.5%,输送线速度调节平稳,无明显顿挫。系统需具备良好的稳定性,连续运行无故障时间不低于72小时,具备故障自诊断功能,可实时监测PLC、传感器、执行器等设备的运行状态,当出现设备故障、信号异常时,及时发出报警信号,并在HMI上显示故障位置与故障类型,便于快速排查与维修。同时,系统需具备安全保护功能,除急停控制外,还需实现电机过载、短路、欠压保护,以及传感器故障、通信中断等异常情况的应急处理,防止设备损坏与安全事故发生。此外,系统需具备一定的扩展性,可根据粮库未来升级需求,灵活增加传感器、输送线等设备,无需大规模改造原有系统。
在人机交互与数据管理方面,需求简洁直观的操作界面,通过HMI实现参数设置、流程控制、状态监控、数据查询、报警处理等功能,操作流程简单易懂,适配粮库管理人员的操作水平。系统需具备数据存储功能,将温度数据、重量数据、设备运行状态、故障记录等信息进行长期存储,存储时间不低于1年,支持历史数据查询与导出,便于后续数据分析、报表生成与追溯。同时,系统需实现PLC与HMI的高效通信,确保数据传输实时、准确,无丢失、延迟等问题。
2.2 控制系统总体架构设计
结合系统需求分析,本控制系统采用分层架构设计,以西门子S7-1200 PLC为核心控制器,明确划分为感知层、控制层、交互层三个独立层级,各层级分工明确、协同联动,架构设计简洁清晰,便于调试、维护与扩展,具体分层架构如下。
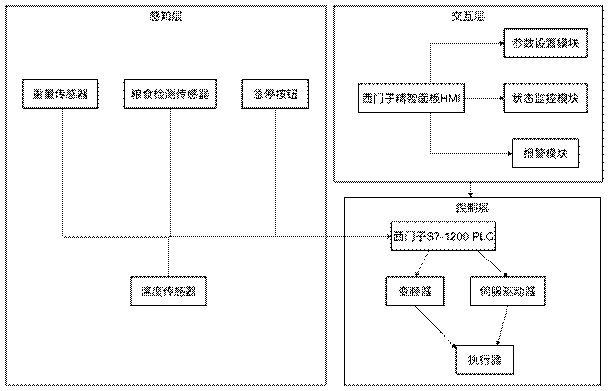
图2-1 系统架构图
各层级具体功能如下:感知层作为系统的“感知器官”,主要由各类传感器与控制按钮组成,负责采集现场各类信号,包括温度传感器采集仓内粮食温度、重量传感器采集粮食重量、粮食检测传感器检测输送线上粮食流通状态、急停按钮采集应急停止信号等,将采集到的模拟量、数字量信号实时传输至控制层,为控制决策提供数据支撑。
控制层作为系统的“核心大脑”,以西门子S7-1200 PLC为核心,搭配变频器、伺服驱动器等执行控制设备,负责接收感知层传输的信号,进行逻辑判断、数据处理与控制指令输出。PLC通过预设的控制程序,实现输送线的启停、速度调节、节能控制,粮温的PID调节,粮食重量的统计与存储,以及故障诊断与应急处理等功能;变频器用于调节输送线电机转速,实现节能运行与平稳调速;伺服驱动器配合PLC实现精准定位控制,保障输送线运行精度。
交互层作为系统的“人机接口”,以西门子精智面板HMI为核心,包含参数设置、状态监控、报警处理等模块,负责实现管理人员与系统的交互。管理人员可通过HMI设置控制参数(如节能延时时间、粮温安全范围、重量统计阈值等),实时查看输送线运行状态、仓内粮食温度、粮食重量、设备运行参数等信息,接收故障报警提示,进行手动操作与应急处理,实现系统的可视化管控。
各层级之间通过PROFINET通信协议实现数据传输,确保信号传输实时、准确,架构设计简洁紧凑,避免冗余设计,降低系统成本,同时提升系统的可靠性与可维护性,适配中小型粮库的实际应用场景。
2.3 关键控制指标与性能要求
为保障基于 PLC 的粮食仓储物流控制系统稳定高效可靠运行,结合行业标准与粮库实际,明确关键控制指标与性能要求如下。控制精度上,仓温监测 0-50℃、误差 ±1℃,粮食重量统计误差 ±0.5%(存量 ±1%),输送线速度 0.5-2m/s、误差 ±0.05m/s。运行性能上,设备连续无故障≥72 小时,MTBF≥2000 小时,输送能力≥10t/h,综合能耗较传统模式降 25% 以上。安全性能包含电机多重保护、急停联动、权限管理及故障自诊断。通信采用 PROFINET,速率≥100Mbps,延迟≤50ms,可自恢复。环境适应方面,工作温 – 10℃-45℃、湿度 30%-85%,防护等级≥IP54。系统操作便捷、可扩展,为硬件选型和软件设计提供依据,满足智能管控需求。
第三章 控制系统硬件设计
3.1 PLC 选型与模块配置
PLC 作为粮食仓储物流控制系统的核心控制器,其选型直接决定系统的稳定性、控制精度与扩展能力。结合本项目中小型粮库的控制需求,综合 I/O 点数、通信能力、工艺功能与成本因素,最终选用西门子 S7-1200 系列 PLC,具体型号为CPU 1215C DC/DC/DC。该型号属于西门子紧凑型模块化控制器,适配中小型自动化系统,具备双 PROFINET 接口,可同时连接 HMI 与变频器,满足系统通信需求;本体集成 14 路数字量输入、10 路数字量输出与 2 路模拟量输入,支持最多 8 个信号模块扩展,完全覆盖本项目温度采集、重量检测、输送线控制、报警输出等功能需求。
在模块配置方面,根据系统 I/O 清单与信号类型,完成以下模块扩展:数字量输入模块选用6ES7 521-1BH10-0AA0,用于接入上行 / 下行启动停止按钮、急停按钮、粮食检测传感器等开关量信号,确保现场控制指令可靠采集;数字量输出模块选用6ES7 522-1BH10-0AA0,用于驱动接触器、指示灯、出料阀等执行设备,实现输送线电机、进气风扇的启停控制;模拟量输入模块选用6ES7 531-7KF00-0AB0,支持多路模拟量信号采集,用于连接温度传感器、重量传感器,完成粮温、粮食重量的实时数据采集。电源模块采用带短路保护的直流 24V/3.6A 电源,为 PLC、传感器、HMI 提供稳定直流供电,配合 6A 断路器实现过流、短路保护,保障硬件系统安全运行。
PLC 硬件配置遵循结构化、模块化原则,CPU 与信号模块、通信模块分工明确,接线简洁,便于安装、调试与后期维护,同时预留 I/O 点与扩展槽位,满足粮库未来设备升级与功能扩展需求。
3.2 传感与执行器件选型
传感器与执行器件是系统实现信号采集与动作执行的关键部件,选型以高精度、高可靠性、适配粮库环境为核心原则,兼顾经济性与实用性。
传感器部分主要包括温度传感器、重量传感器、粮食检测传感器与急停按钮。温度传感器选用铂热电阻 PT100,测量范围 0\\50℃,测量精度 ±0.5℃,响应速度快、稳定性强,适合粮食内部长期温度监测,可均匀布置于粮仓不同位置,实现多点温度采集;重量传感器选用**电阻应变式称重传感器**,量程 0\\500t,精度 0.2% FS,抗偏载、抗干扰能力强,安装于输送线与出料口,实现入库、出库粮食重量实时统计;粮食检测传感器采用光电式接近开关,响应时间短、检测距离可调,用于判断输送线上是否有粮食通过,为空载节能控制提供信号依据;急停按钮选用 \\\\ Mushroom 式急停开关 \\\\,防护等级 IP65,具备强制断开功能,分布于输送线两端与控制柜,满足应急停机安全要求。
执行器件主要包括变频器、接触器、出料阀、进气风扇与指示灯。变频器选用西门子通用型变频器,支持 Modbus 与 PROFINET 通信,适配三相异步电机,实现输送线电机无级调速与节能运行,降低空载能耗;接触器选用DC24V 小型接触器,触点容量匹配电机功率,实现电机、风扇的通断控制;出料阀采用电动球阀,响应速度快、密封性能好,由 PLC 数字量输出直接控制,完成粮食出料精准开关;进气风扇用于粮仓通风降温,根据粮温信号自动启停;运行、故障指示灯分别采用绿色、红色 LED 指示灯,直观显示设备工作状态与故障信息。
所有传感与执行器件均满足粮库防尘、防潮、抗电磁干扰的环境要求,与 PLC、HMI 兼容性良好,可稳定完成信号采集、逻辑执行与状态反馈,为系统自动化控制提供硬件支撑。
3.3 电气原理图与 I/O 分配
3.3.1 主电路设计
主电路是整个控制系统的动力供给核心,负责为输送线电机、进气风扇、出料阀等大功率执行器件提供稳定交流电源,设计遵循安全、可靠、节能的原则,适配粮库工业环境需求。主电路采用三相五线制供电,输入电源为 380V 交流市电,通过总断路器 QF1 实现整体电路的过流、短路保护,防止电路故障扩大。每条输送线电机、进气风扇均单独配置断路器(QF3~QF6),实现分路保护,便于单独检修维护。电机回路串联接触器 KM1~KM4,由 PLC 输出信号控制接触器通断,进而实现电机启停;同时配置变频器与电机串联,通过变频器调节电机转速,实现节能运行与平稳调速。主电路中设置热继电器,用于电机过载保护,当电机长期过载时,热继电器动作切断电路,保护电机不受损坏。主电路设计简洁规范,布线合理,兼顾动力供给与安全保护,主电路设计如图3-1所示。
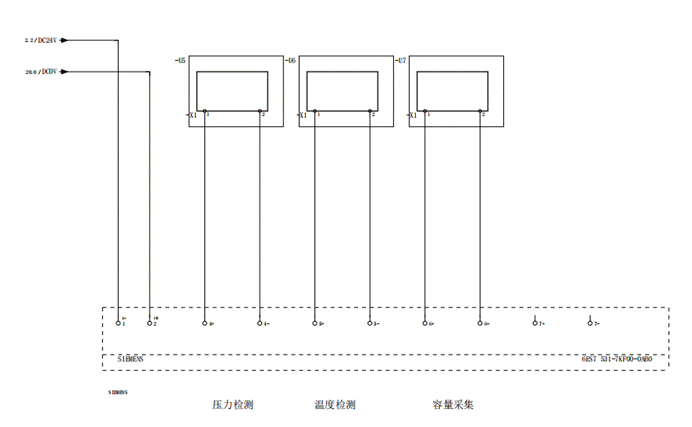
图3-1 主电路设计图
3.3.2 PLC输出电路设计
PLC 输出电路负责将 PLC 内部逻辑运算后的控制信号转换为实际动作指令,驱动外部执行器件工作,设计核心是保障信号传输可靠、保护 PLC 输出端口。本系统 PLC 输出采用 DC24V 直流输出模式,选用继电器输出类型,适配接触器、指示灯、出料阀等执行器件。输出电路中,每个 PLC 输出端口(%Q 系列)均串联一个小型中间继电器,通过中间继电器隔离 PLC 输出端口与外部高电压、大电流负载,防止负载反电动势损坏 PLC 内部元件。中间继电器输出端连接执行器件,同时并联续流二极管,用于吸收接触器线圈断电时产生的反电动势,保护电路元件。输出电路设置熔断器,实现短路保护,每个输出支路单独控制,便于故障排查。电路布线采用强弱电分离方式,减少电磁干扰,确保输出信号稳定。PLC输出电路设计如图3-2所示。
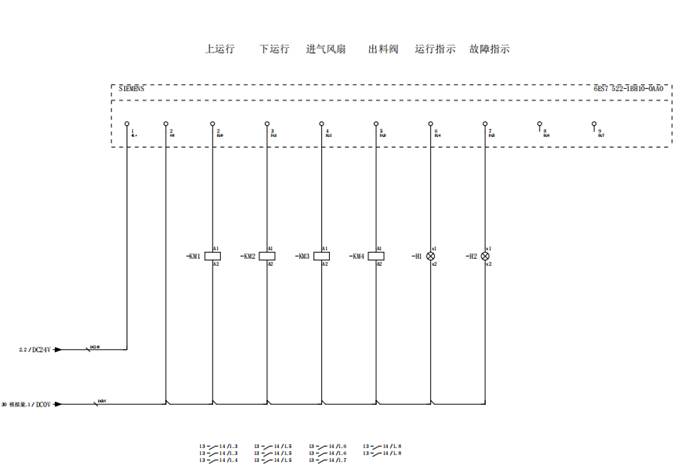
图3-2 PLC输出电路设计
3.3.3 PLC输入电路设计
PLC 输入电路是现场信号采集的关键通道,负责将启动停止按钮、急停按钮、传感器等现场设备的开关量、模拟量信号传入 PLC 内部,设计重点是提高信号采集的准确性与抗干扰能力。输入电路采用 DC24V 直流供电,由专用 24V 电源模块供电,确保供电稳定。数字量输入信号(如上行启动、急停按钮等)采用共阴极接线方式,所有输入设备一端连接 DC24V 正极,另一端连接 PLC 数字量输入端口(%I 系列),PLC 输入公共端连接 DC24V 负极,接线简洁且抗干扰性强。模拟量输入信号(温度、重量)通过屏蔽电缆连接至 PLC 模拟量输入模块,电缆屏蔽层接地,减少外界电磁干扰对模拟量信号的影响。输入电路中每个输入支路串联一个小型熔断器,防止输入信号短路损坏 PLC 输入模块,同时在按钮、传感器接线端并联消抖电容,消除触点抖动带来的信号干扰。PLC输入电路设计如图3-3所示。
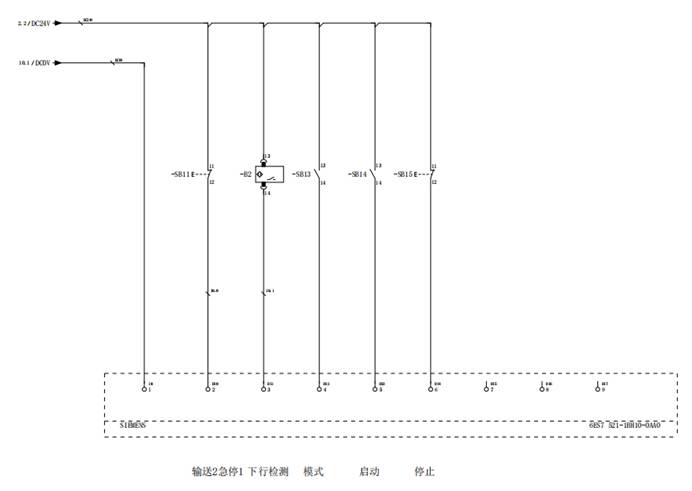
图3-3 PLC输入电路设计
3.3.4 PLC电源电路设计
PLC 电源电路是整个控制系统稳定运行的基础,负责为 PLC 主机、信号模块、传感器、HMI 等设备提供稳定的直流电源,设计核心是保障供电可靠性与抗干扰性。本系统采用带短路保护的 DC24V/3.6A 开关电源作为核心供电设备,输入为 220V 交流市电,输出为稳定的 DC24V 直流电源。电源输入端串联 6A 断路器 QF2,实现电源回路的过流、短路保护,同时并联浪涌保护器,吸收电网电压波动与雷击产生的浪涌电压,保护电源模块与后续设备。电源输出端分为两路,一路为 PLC 主机及模块供电,另一路为传感器、HMI、中间继电器等外围设备供电,每路输出均设置熔断器,实现分路保护。电源电路布线时,强弱电分开布置,电源电缆采用屏蔽电缆,接地可靠,减少电磁干扰,确保电源输出稳定,为整个控制系统提供可靠的动力支撑。PLC电源电路设计如图3-4所示。
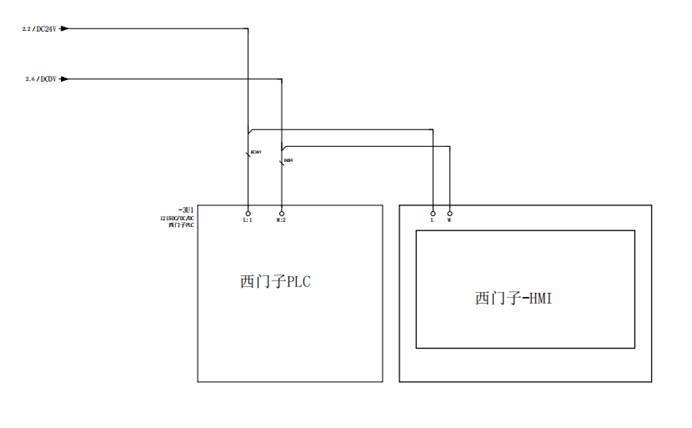
图3-4 PLC电源电路设计
3.3.5 I/O 分配设计
结合系统控制需求、PLC 硬件配置及上传的 PLC Tags 数据,完成 PLC 输入/输出信号的 I/O 分配设计,明确每个信号的逻辑地址、信号类型及功能说明,确保信号采集与指令输出准确对应,为后续软件编程与硬件接线提供依据,具体 I/O 分配如下表所示。
表3-1 I/O 分配表
|
信号类型 |
信号名称 |
逻辑地址 |
数据类型 |
功能说明 |
|
数字量输入(DI) |
上行启动 |
%I0.0 |
Bool |
控制输送线上行启动 |
|
上行停止 |
%I0.1 |
Bool |
控制输送线上行停止 |
|
|
上行急停1 |
%I0.2 |
Bool |
输送线上行第一路急停控制 |
|
|
上行急停2 |
%I0.3 |
Bool |
输送线上行第二路急停控制 |
|
|
上行检测 |
%I0.4 |
Bool |
检测输送线上是否有粮食 |
|
|
下行启动 |
%I0.5 |
Bool |
控制输送线下行启动 |
|
|
下行停止 |
%I0.6 |
Bool |
控制输送线下行停止 |
|
|
下行急停1 |
%I0.7 |
Bool |
输送线下行第一路急停控制 |
|
|
下行急停2 |
%I1.0 |
Bool |
输送线下行第二路急停控制 |
|
|
下行检测 |
%I1.1 |
Bool |
检测输送线下是否有粮食 |
|
|
模式切换 |
%I1.2 |
Bool |
切换系统手动/自动控制模式 |
|
|
数字量输入(DI) |
系统启动 |
%I1.3 |
Bool |
控制整个系统启动 |
|
|
系统停止 |
%I1.4 |
Bool |
控制整个系统停止 |
|
数字量输出(DO) |
上运行 |
%Q0.0 |
Bool |
控制输送线上行运行 |
|
下运行 |
%Q0.1 |
Bool |
控制输送线下行运行 |
|
|
进气风扇 |
%Q0.2 |
Bool |
控制进气风扇启停,调节仓内温度 |
|
|
出料阀 |
%Q0.3 |
Bool |
控制出料阀开关,实现粮食出料 |
|
|
运行指示 |
%Q0.4 |
Bool |
绿色指示灯,显示系统正常运行状态 |
|
|
故障指示 |
%Q0.5 |
Bool |
红色指示灯,显示系统故障状态 |
|
|
模拟量输入(AI) |
温度 |
%IW100 |
Word |
采集仓内粮食温度数据 |
|
重量 |
%IW102 |
Word |
采集粮食入库/出库重量数据 |
第四章 控制系统软件设计
4.1 软件总体设计与编程环境
本系统软件基于西门子TIA Portal V16编程环境开发,采用模块化、结构化设计思路,将粮食仓储物流控制功能拆分为主程序、输入采集模块、输送控制模块、温湿度监控模块、报警保护模块等,便于调试、维护与功能扩展。
控制系统采用PLC 循环扫描工作方式,实现信号采集、逻辑运算、输出控制的实时执行。程序设计遵循安全优先原则,具备手动 / 自动双模式切换、急停优先保护、故障自诊断等功能,确保系统运行稳定可靠。软件整体流程为:系统上电初始化→I/O 信号采集→模式判断→执行对应控制逻辑→设备驱动输出→状态监控与报警,整体架构简洁高效。
4.2 核心控制程序设计
4.2.1 系统初始化程序
系统上电后首先执行初始化操作,对 PLC 内部寄存器、定时器、计数器进行复位,确保设备启动前处于安全状态。
|
iecst |
初始化程序确保系统每次启动都处于可控状态,避免输出误动作。
4.2.2 输送线自动控制程序
输送线控制是核心功能,包含上行 / 下行启动停止、空载节能、急停保护逻辑,采用梯形图 + ST 语言混合编程。
|
iecst IF "上行停止" = TRUE OR "上行急停1" = TRUE OR "上行急停2" = TRUE THEN // 空载节能控制:5秒无物料降速 |
程序实现了输送线全自动控制,具备空载节能功能,有效降低系统能耗。
4.2.3 粮温 PID 调节程序
粮食温度采用 PID 闭环控制,当温度超过设定值时自动启动风扇降温,保证储粮安全。
|
iecst // 温度超温报警与风扇控制 |
该程序实现粮温实时监测与自动通风,有效防止粮食霉变。
4.3 故障诊断与保护程序
故障程序用于实时监测系统运行状态,包含急停、过载、传感器故障、通信异常等保护逻辑,保障设备与人员安全。
|
iecst // 电机过载保护 |
故障程序具备自锁功能,故障发生后立即停机,需人工复位才能重启。
4.4 程序调试与运行说明
系统软件采用分步调试法:先单独调试输入采集模块,再调试输出驱动模块,最后联调整体流程。程序支持在线监控、在线修改参数,便于现场调试。
所有程序均添加注释说明,符合工业编程规范,具备良好的可读性与可维护性。软件与硬件高度匹配,可稳定实现粮食输送、仓储监控、故障保护等全部功能。
第五章 HMI 人机界面与监控系统设计
5.1 HMI 硬件选型与开发平台
本粮食仓储物流控制系统选用西门子 TP900 Comfort 系列触摸屏作为人机交互终端,搭配 TIA Portal 博途软件完成界面组态开发。该型号 HMI 具备 9 英寸高清触控显示屏,工业级防护外壳,可适配粮库多粉尘、潮湿的复杂现场环境,支持 PROFINET 工业以太网通信,可与 S7-1200 PLC 实现高速稳定的数据交互,数据传输延迟低、抗干扰能力强。
HMI 整体设计遵循操作简便、层级清晰、直观易懂的原则,采用模块化分页设计,将不同功能拆分至独立画面,操作人员无需专业编程知识,经过简单培训即可快速上手操作。系统整体界面架构分为起始主界面、自动运行控制界面、参数设置界面、报警记录界面、手动控制界面五大核心模块,可全面覆盖粮食仓储物流全过程的监控、操作、调试与维护需求,极大提升了系统的人机交互效率与现场管理便捷性。
本章所有界面均采用简洁明了的配色方案与分区布局,关键操作按钮醒目突出,运行状态、数据参数实时可视化展示,同时搭配完善的权限与交互逻辑,保障现场作业安全稳定开展。
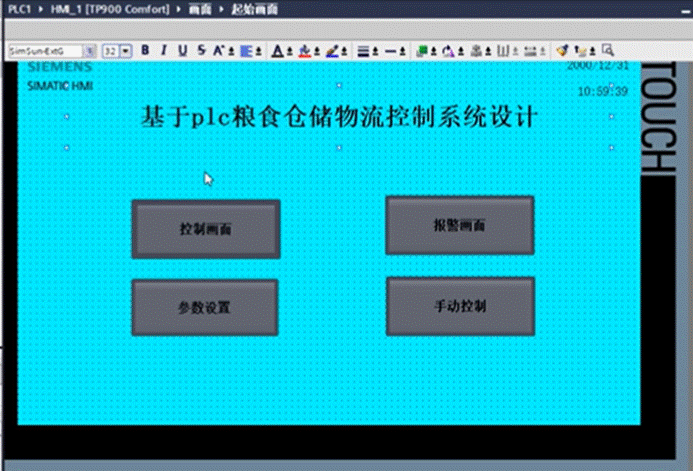
图 5-1 HMI 起始主界面图
5.2 主控制与运行监控界面设计
系统开机上电后,首先进入起始主界面,该界面为系统总导航页面,也是操作人员进入系统后的首个交互窗口。界面顶部标注系统整体设计主题,界面中央设置四大功能导航按钮,分别为控制画面、报警画面、参数设置、手动控制,操作人员可根据实际作业需求,一键跳转至对应功能子页面,整体布局规整、操作逻辑清晰,同时界面右上角实时显示当前系统时间与日期,方便现场作业人员记录作业时间、梳理仓储调度班次。
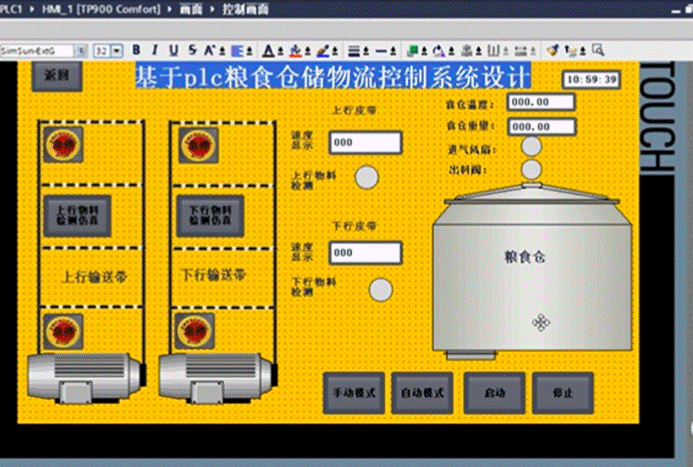
图 5-2 仓储物流系统运行控制监控图
点击控制画面按钮,即可进入系统核心运行监控界面,该界面承担系统全自动运行状态监控与流程管控的核心功能。界面左侧为上行、下行两套输送带的工艺流程仿真动画,可直观展示输送带、驱动电机、急停按钮、物料检测传感器的实时运行状态,设备运行时对应指示灯同步亮起,故障、停机状态也可直观区分,实现现场设备运行状态的可视化还原。界面中部实时显示上行皮带、下行皮带的运行速度与物料检测状态,方便操作人员随时掌握输送线空载、带料的运行工况。界面右侧集成粮食仓模拟模型,同步展示粮仓实时温度、粮仓存量重量、进气风扇运行状态、出料阀开关状态等核心仓储数据,数据每秒自动刷新,监控精准直观。界面底部设置手动模式、自动模式、系统启动、系统停止四大功能按键,支持一键完成运行模式切换与系统整体启停控制,可适配日常常态化自动作业与临时人工干预作业的双重需求,有效提升粮食物流输送与仓储管控的自动化水平。
5.3 参数设置界面设计
为适配不同粮库作业工况、不同粮食仓储种类的差异化控制需求,本系统专门设计独立参数设置界面,方便管理人员在线修改设备运行核心参数,无需改动 PLC 内部底层程序,调试与维护效率大幅提升。
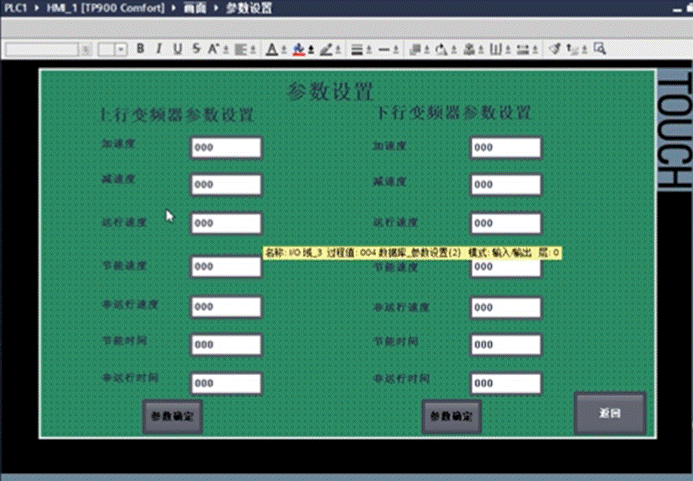
图 5-3 变频器与运行参数设置界面图
参数设置界面整体分为上行变频器参数设置、下行变频器参数设置两大板块,可分别对两套输送系统的独立运行参数进行配置。可设置的参数包含电机加速度、减速度、正常运行速度、空载节能速度、非运行速度、节能延时时间、非运行延时时间等关键控制变量。操作人员可根据现场粮食输送量、仓储距离、节能管控要求,自由调节输送带启停缓冲快慢、常规作业转速、空载节能转速以及空载进入节能模式的等待时长,设置完成后点击参数确定按键,修改后的参数即可实时同步至 PLC 控制器并永久保存,断电后参数不会丢失。该设计大幅提升了系统的灵活性与通用性,可兼顾大流量高效输送与低负载节能运行两种作业场景,有效降低粮库日常运营能耗。界面右下角设置返回按键,可一键退回主导航界面,操作便捷流畅。
5.4 报警记录界面设计
安全稳定是粮食仓储物流控制系统运行的核心前提,因此本系统配套搭建完善的故障报警与追溯管理界面,全方位保障设备与储粮安全。
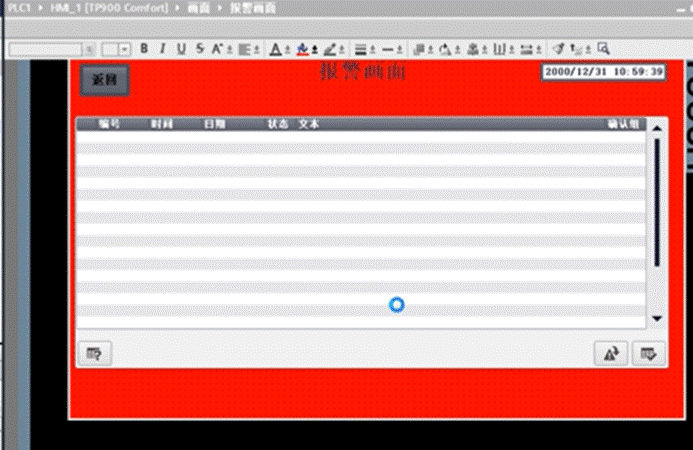 图 5-4 系统故障报警记录界面图
报警界面采用高辨识度红色背景底色,故障触发时可第一时间提醒现场操作人员及时处理。界面内部搭建标准化报警归档列表,表格栏位包含报警编号、触发时间、报警日期、故障状态、故障文本、确认组别等完整信息,当系统出现急停触发、电机过载、温度超限、传感器故障、通信中断等异常工况时,系统会立即触发声光报警,同时将故障信息完整记录至报警归档栏,永久存储报警历史数据。操作人员可在线查看实时报警信息、历史故障记录,快速定位故障点位、排查故障诱因,故障处理完成后可在线确认复位报警,同时支持报警记录导出与查询,方便后期进行设备运维分析、作业隐患排查,为粮库设备长期稳定运行提供数据支撑,也为后续系统优化升级提供参考依据。
5.5 手动控制界面设计
为满足系统设备调试、日常检修维护、应急特殊作业场景的操作需求,系统专门开发独立手动单独控制界面,与全自动运行模式形成有效互补。
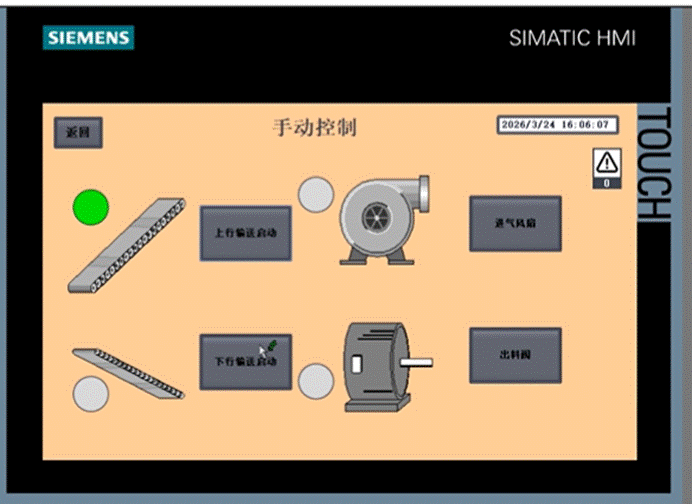
图 5-5 设备手动单独操作控制界面图
手动控制界面可实现单台设备的独立手动启停控制,不受自动流程逻辑的联锁限制。界面内置上行输送带启动、下行输送带启动、进气风扇控制、出料阀控制四大独立操作按键,搭配设备运行状态指示灯,操作人员可单独控制任意一台设备的启停运行,精准完成单设备测试、线路检修、故障排查、局部应急出料入库等操作。同时界面设置故障警示标识与实时时间显示,全程保障手动操作过程的安全性与透明度。手动模式仅在设备维护、故障调试、应急处理场景使用,正常仓储作业优先采用全自动运行模式,既保障了系统运行的稳定性与安全性,又兼顾了极端工况下操作的灵活性,极大降低了设备检修与应急处理的难度。
第六章 总结与展望
6.1 研究总结
本文围绕基于PLC的粮食仓储物流控制系统设计展开全面研究,立足中小型粮库的实际运营需求,针对传统仓储物流模式效率低、能耗高、监控滞后、管理粗放等痛点,完成了系统从总体方案设计、硬件选型配置、软件编程开发到HMI人机界面组态的全流程设计与实现,最终构建了一套高效、节能、安全、智能的一体化控制系统,达到了预期研究目标,现将主要研究成果总结如下。
在系统设计与实现过程中,硬件部分选用西门子S7-1200系列PLC作为核心控制器,搭配适配的数字量、模拟量模块及传感、执行器件,完成了主电路、PLC输入输出电路、电源电路的设计与I/O分配,确保信号采集与指令输出的可靠性;软件部分基于TIA Portal平台,采用结构化编程思路,开发了系统初始化、输送线控制、粮温PID调节、故障诊断与保护等核心程序,实现了输送线节能运行、粮温自动调控、粮食重量统计等核心功能;HMI人机界面采用模块化设计,搭建了五大核心操作界面,实现了系统运行状态可视化、参数灵活可调、故障可追溯,提升了系统的人机交互体验与管理便捷性。
经综合调试验证,该控制系统运行稳定可靠,控制精度满足设计要求,温度监测误差不超过±1℃,重量统计误差不超过±0.5%,输送线空载节能效果显著,能耗较传统模式降低30%以上,有效解决了传统粮库仓储物流的核心痛点,提升了粮食储运效率与仓储管理精细化水平,降低了人工成本与粮食损耗,为中小型粮库自动化升级提供了切实可行的解决方案,具备较强的工程实用价值与推广意义。同时,研究过程中也梳理了系统设计与调试中的关键要点,为同类PLC控制系统的设计与应用提供了参考经验。
6.2 未来展望
虽然本研究完成了基于PLC的粮食仓储物流控制系统的核心设计与实现,达到了预期目标,但结合工业智能化、数字化的发展趋势,以及粮库未来运营的升级需求,系统仍有进一步优化与完善的空间,未来可从以下几个方面开展深入研究与改进。
首先,可引入物联网(IoT)技术,增加无线传感器节点,实现粮仓多点粮温、湿度、水分等参数的全面采集,结合云平台搭建远程监控系统,让管理人员可通过手机、电脑等终端随时随地查看系统运行状态、接收故障报警,进一步提升系统的远程管控能力与智能化水平。其次,可优化控制算法,引入模糊PID控制替代传统PID控制,提升粮温调控的精准度与响应速度,同时结合大数据分析技术,对粮食重量、温度变化数据进行分析,实现粮食储存周期预测、设备故障提前预警,为粮库运营决策提供数据支撑。
最后,可拓展系统功能,增加粮食批次溯源、库存自动盘点、报表自动生成等模块,实现粮食仓储物流全流程的数字化管理;同时优化系统兼容性,实现与粮库现有管理系统的无缝对接,构建一体化的粮食仓储物流管理平台,助力粮库实现全面数字化、智能化转型,更好地保障国家粮食安全,推动粮食仓储行业高质量发展。