为什么传统PMC排产在多品种小批量场景下必然失效?
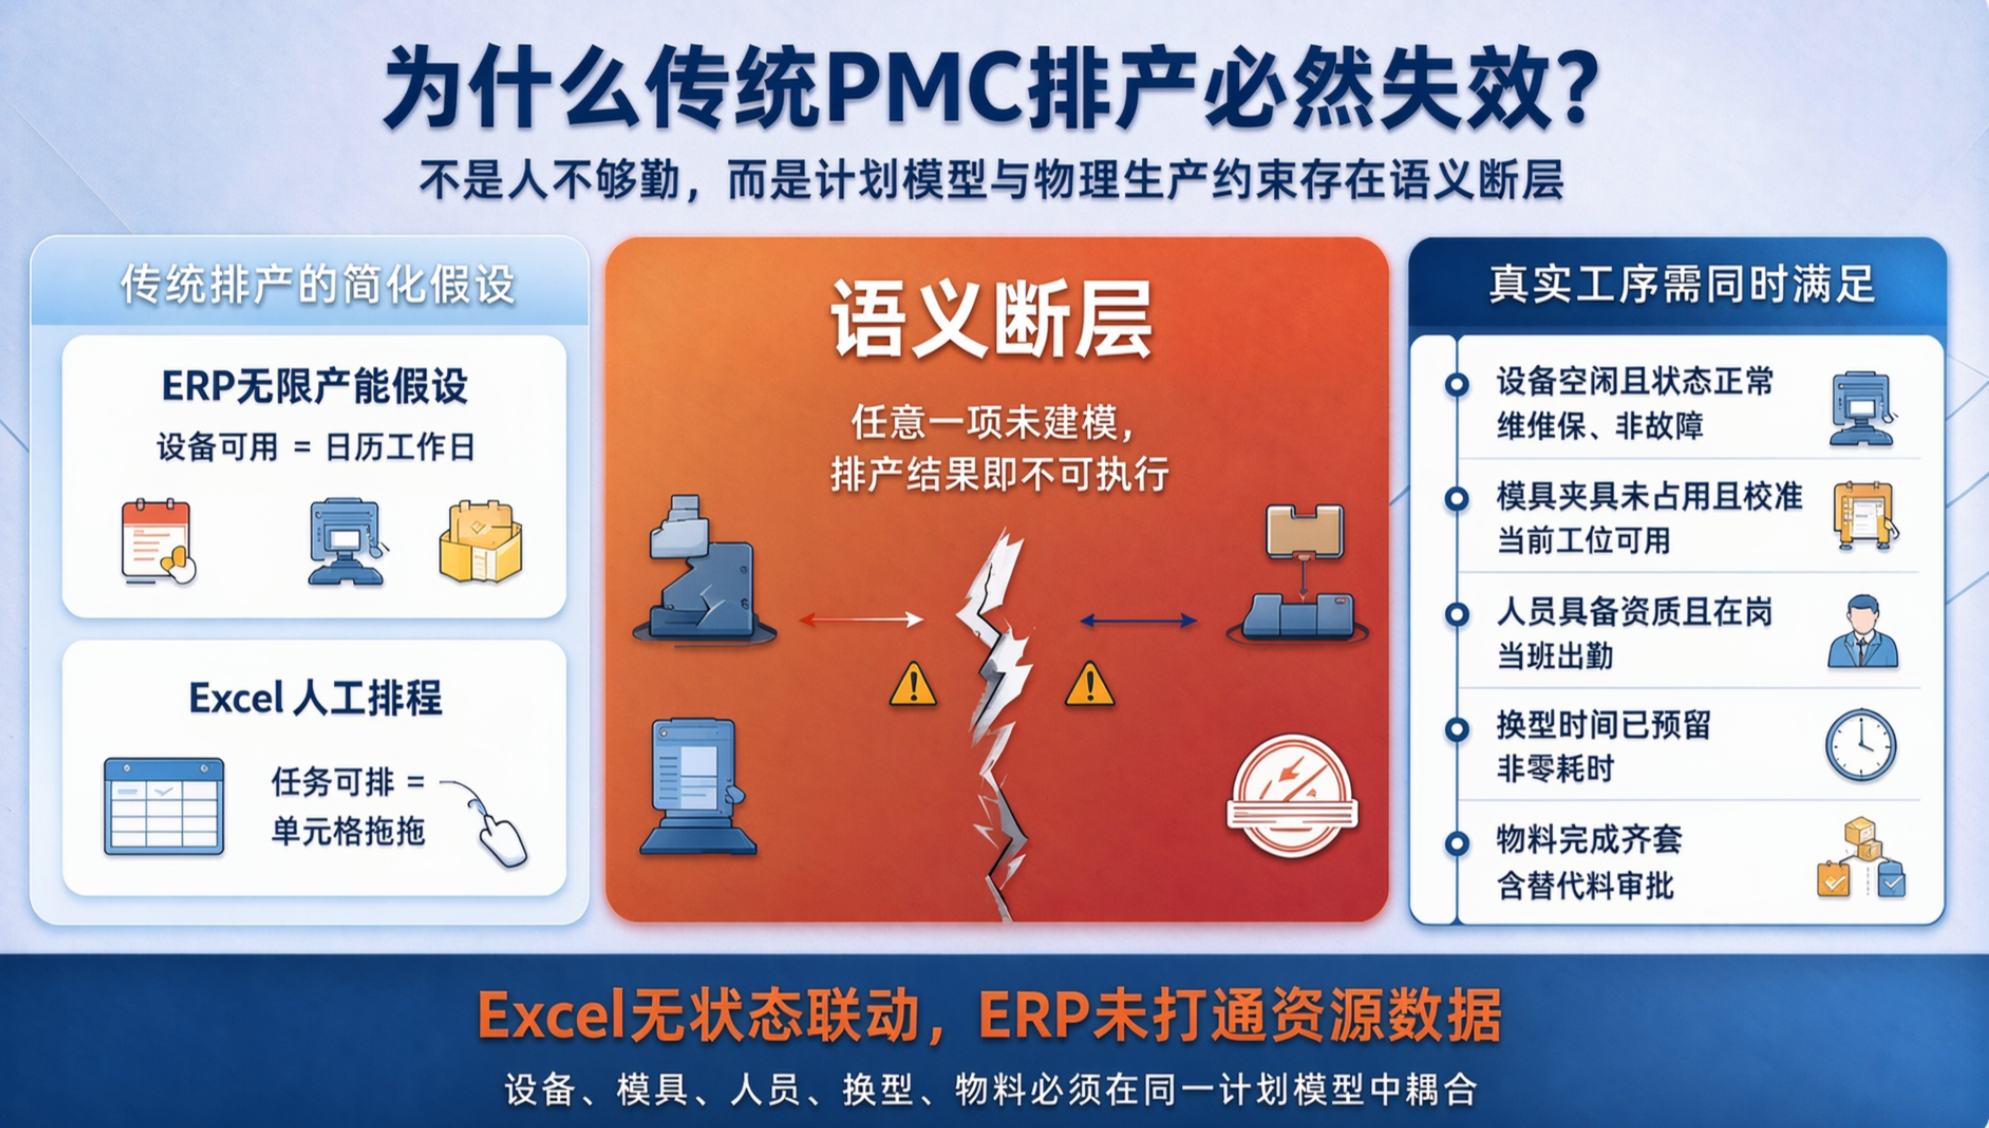
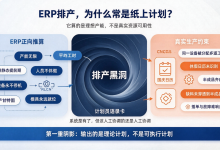
在技术实现层面,PMC排产失效并非源于‘人不够勤’或‘系统太老’,而是计划模型与物理生产约束之间存在根本性语义断层。
传统方式将‘设备可用’简化为日历工作日(如ERP无限产能假设),或将‘任务可排’等同于单元格拖拽(如Excel人工排程)。但真实产线中,一个工序能否执行,需同时满足:
- 设备本体空闲且状态正常(非维保/故障);
- 对应模具/夹具当前未被占用且已校准;
- 操作人员具备该工序资质且当班在岗;
- 换型时间已被预留(非零耗时);
- 物料已在开工前完成齐套(含替代料审批状态)。
这些约束彼此耦合、动态变化——任意一项未建模,排产结果即不可执行。而Excel无资源状态联动能力,ERP多数模块未打通设备台账、模具库、排班表与采购在途数据,导致计划天然失真。
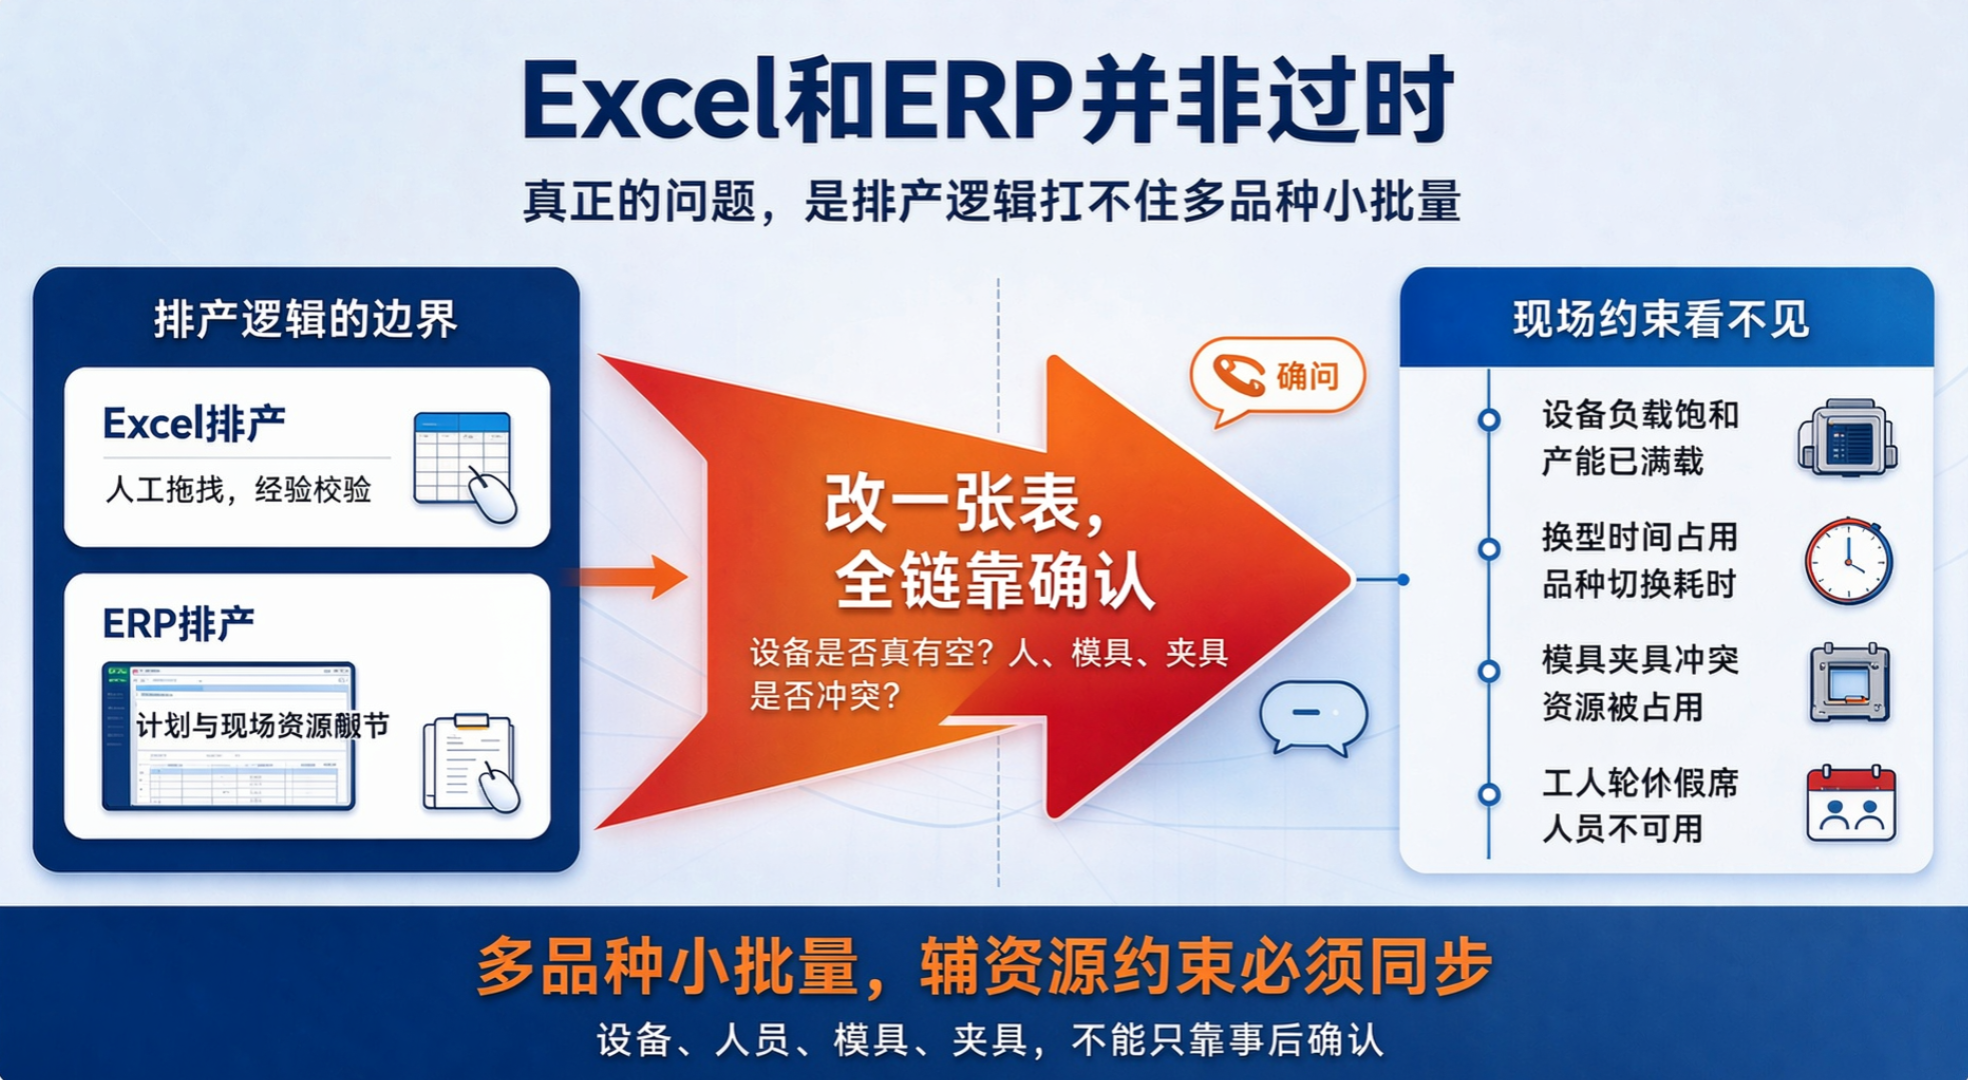
有限产能排产的技术实现逻辑
有限产能排产不是‘加个APS模块’,而是重构排产引擎的数据建模范式。
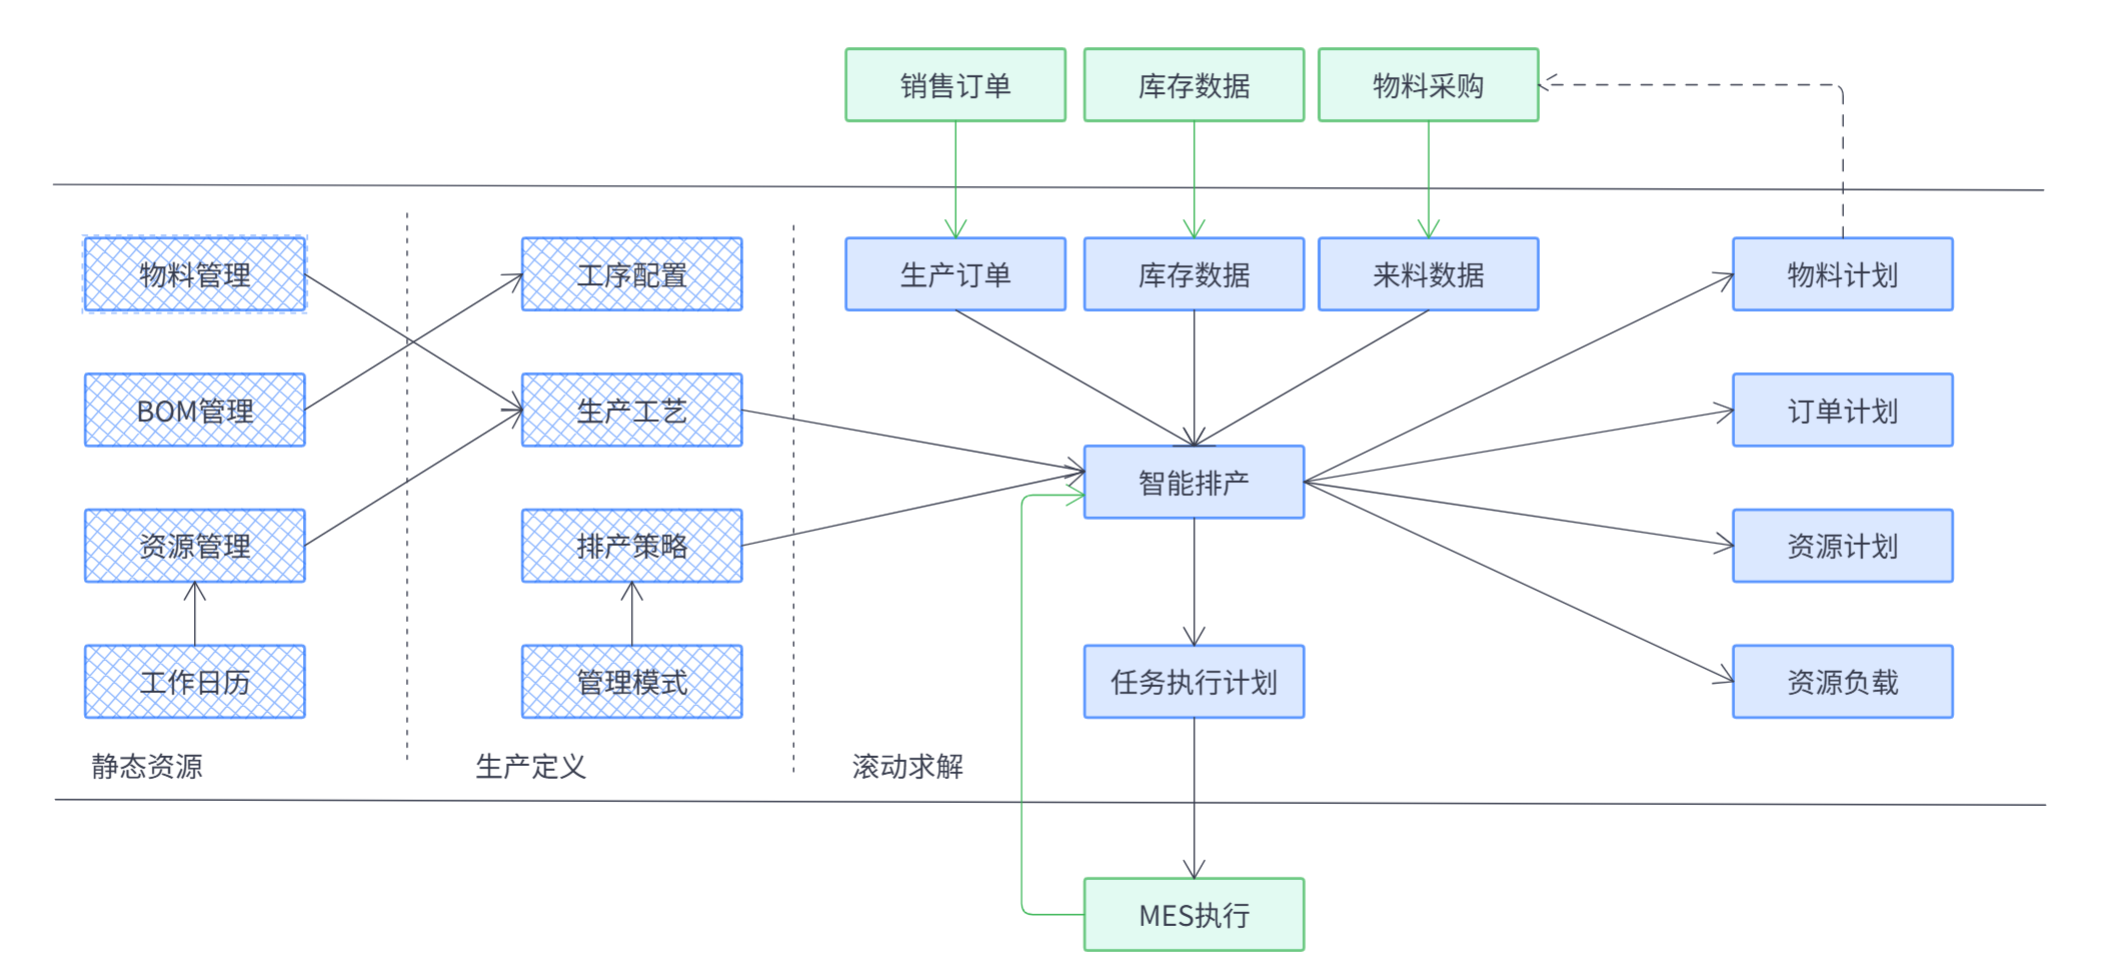
其核心是建立统一约束图谱,支撑三重可执行校验:
- 工序逻辑校验:严格遵循工艺BOM定义的前后置关系与并行/串行约束;
- 资源可用性校验:实时穿透查询设备运行状态、模具位置与使用记录、人员排班与技能标签;
- 物料齐套校验:联动采购订单、外协回厂计划、替代料审批流,而非仅比对静态库存余额。
以典型代码逻辑示意(伪代码):
if (task.can_start_on(device) and
task.has_available_fixture(mold_id) and
task.has_certified_operator(shift_schedule) and
task.has_sufficient_setup_time() and
task.materials_are_qualified_by_due_date(start_time)):
schedule_task(task, start_time)
else:
flag_as_constraint_violation(task, [device, mold_id, …])
该模型使排产结果具备物理可执行性——甘特图生成前,系统已完成全链路约束穿透验证。
关键能力落地:四类技术闭环支撑主动控局
要将有限产能模型转化为日常可操作能力,需构建以下四个技术闭环:
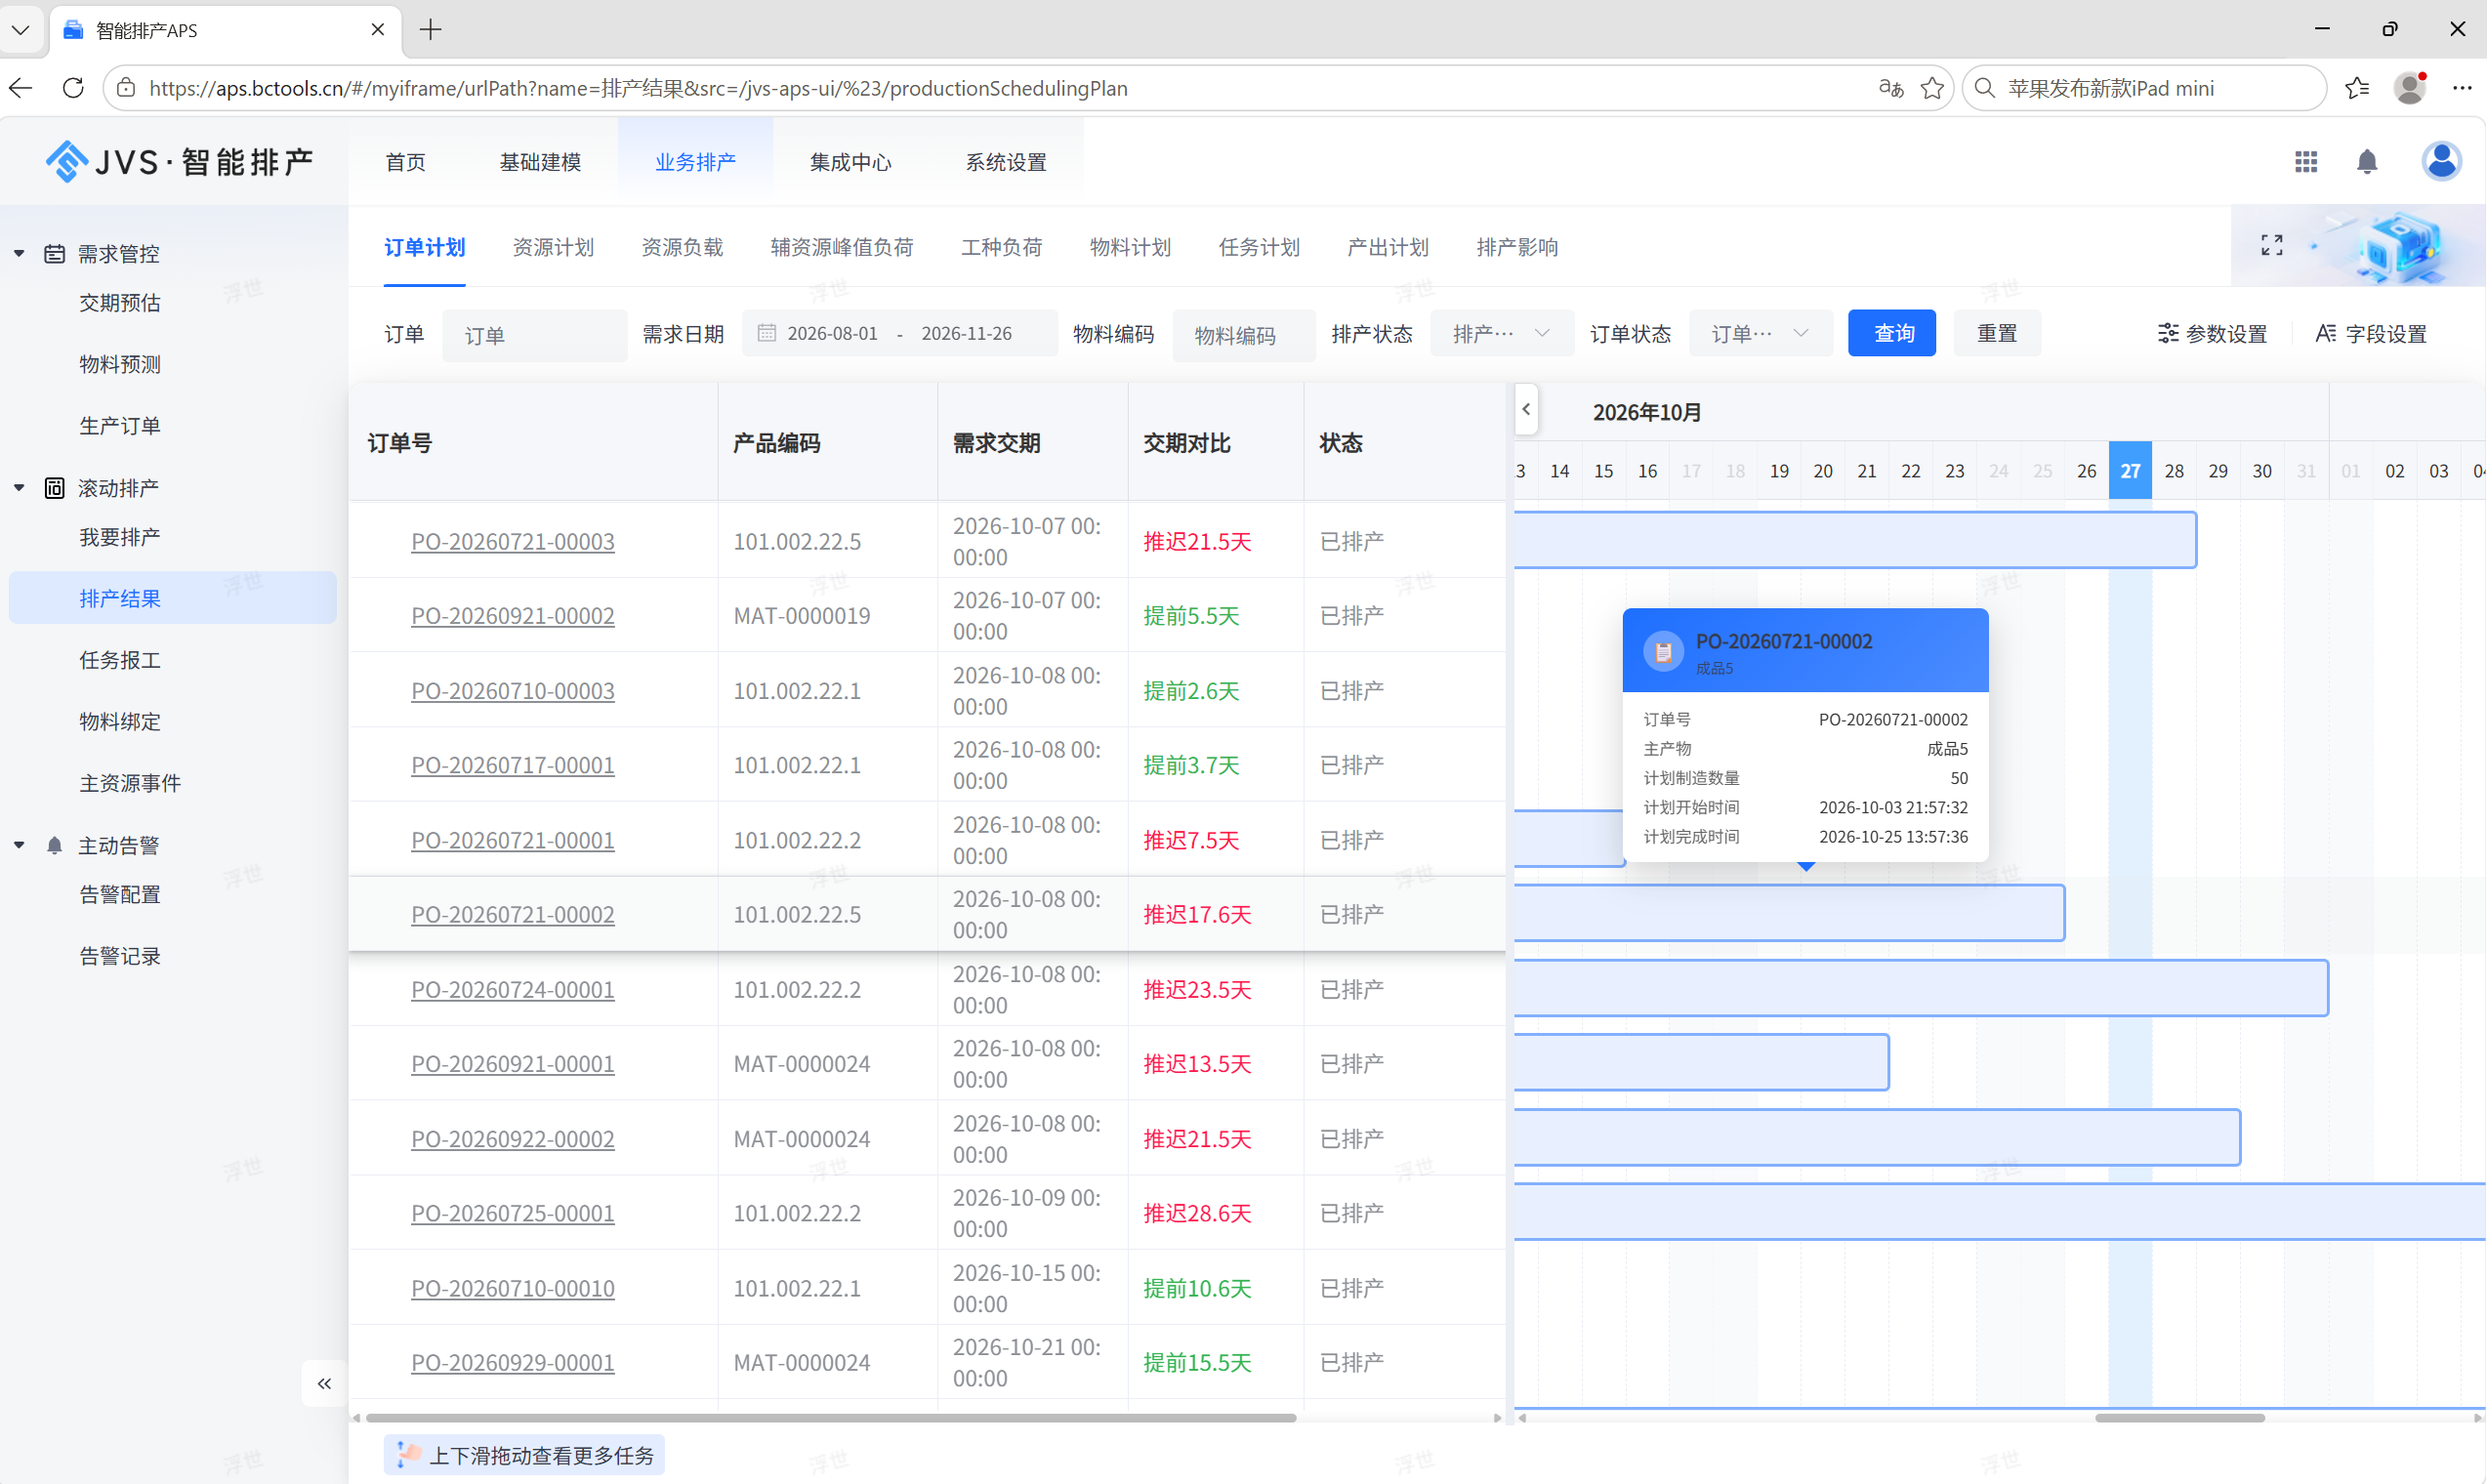
- 动态负荷看板:基于实时设备PLC数据+模具RFID定位+MES报工流,构建三级负载热力图(产线→设备→工序),支持按‘模具冲突率’‘换型等待时长’等工程指标钻取瓶颈根因;
- 插单影响模拟引擎:接收新订单参数后,自动触发约束重计算,输出受影响订单ID列表、各订单新交期偏移量、关键阻塞资源(如‘CNC-07模具T23占用冲突’),支持计划员快速决策是否接受或协商调整;

-
可视化甘特图调度接口:提供Web端拖拽式调度组件(React + D3.js实现),支持任务拆分、跨产线迁移、优先级覆盖,并自动校验操作后的资源冲突;
-
计划-执行-反馈闭环通道:车间扫码报工后,通过API实时写入进度至排产引擎,触发增量重排(incremental rescheduling);超时未报工自动触发告警,并关联至对应计划单与责任人,全程留痕可审计。
工程实践建议:从验证到上线的关键步骤
有限产能排产落地不是一蹴而就,建议按以下技术路径分阶段推进:
- 第一步:梳理主辅资源数据字典,明确设备状态码、模具生命周期字段、人员技能矩阵等元数据规范;
- 第二步:对接MES/ERP/PLM系统,打通设备OEE、模具使用日志、采购在途、工艺路线四类核心数据源;
- 第三步:在单条产线试点‘交期预估’功能,用历史订单回溯验证排产结果与实际交付偏差;

- 第四步:部署滚动重排策略(如:未来7天冻结、7–30天半冻结、30天外动态优化),平衡稳定性与响应性;
- 第五步:将负荷看板嵌入现有BI平台,与设备管理、质量追溯系统共享统一数据底座。
只有当排产引擎真正运行在产线真实约束之上,PMC才能从‘救火队长’转型为‘产能操盘手’。