1. 背景
SiCf/SiC 陶瓷基复合材料兼具低密度、高强度、耐高温和抗氧化等优势,是航空发动机热端部件的重要候选材料,但复杂构件制造不可避免地需要可靠连接。传统钎焊面临两类核心瓶颈:一是 SiCf/SiC 与金属钎料热膨胀系数不匹配,冷却后易形成高残余应力;二是 Ni 基钎料中的 Ni 容易与 SiC 反应生成脆性 Ni-Si 化合物,导致界面脆化和强度下降。因此,如何在极短热循环内实现界面润湿、抑制 Ni 扩散并同步缓解残余应力,是 SiC 陶瓷基复合材料工程化连接的关键问题。
2. 论文概要
本文中,哈尔滨工业大学亓钧雷、闫耀天团队提出一种基于三维碳纤维网络的超快速焦耳热连接策略:碳纤维网络同时作为局域加热源和增强相,配合 TiNiNb 钎料,在约 700 °C/s 的升温速率下将连接过程压缩至 50 s。实验、DFT 和分子动力学结果共同表明,Ti 原子向碳发生电子转移并优先形成 Ti-C 键,诱导界面处快速生成 TiC 纳米反应层,从动力学上阻隔 Ni 向 SiC 扩散并抑制脆性 Ni-Si 化合物形成;同时,三维碳纤维网络通过应力缓冲、裂纹偏转和纤维拔出提升损伤容限。最终优化接头剪切强度达到 39.05 MPa,相比常规炉钎焊的 17.62 MPa 提升 121.7%。
3. 图文解读
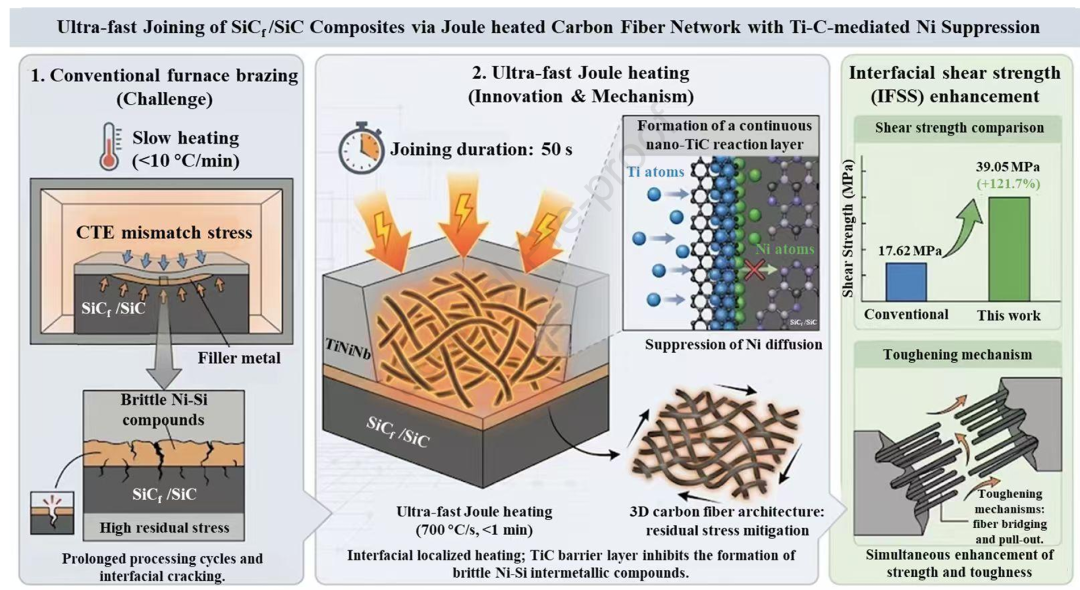
图文摘要 | 研究逻辑与核心机制总览
图文摘要概括了全文主线:常规炉钎焊因慢速整体加热导致残余应力积累和 Ni-Si 脆性反应层,而本文利用碳纤维网络进行局域焦耳热加热,在 50 s 内形成连续 nano-TiC 反应层,阻止 Ni 扩散并引入纤维桥联、拔出等增韧机制,从而把接头强度由 17.62 MPa 提高到 39.05 MPa。
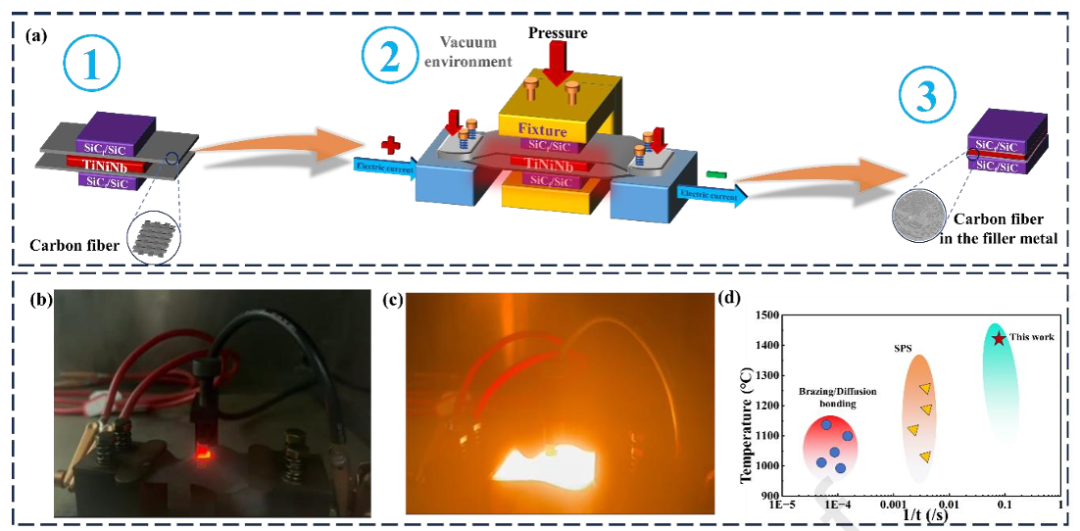
图1 | 超快速焦耳热连接装配与热过程
图1展示了样品装配和连接过程:TiNiNb 箔置于两块 SiCf/SiC 之间,外部碳条通电后产生焦耳热并快速辐射/传导到接头区域。与传统反应钎焊、扩散连接和 SPS 相比,该方法在高升温速率下将连接时间压缩到几十秒量级,核心优势是缩短高温暴露窗口,从源头限制过度界面反应和元素长程扩散。
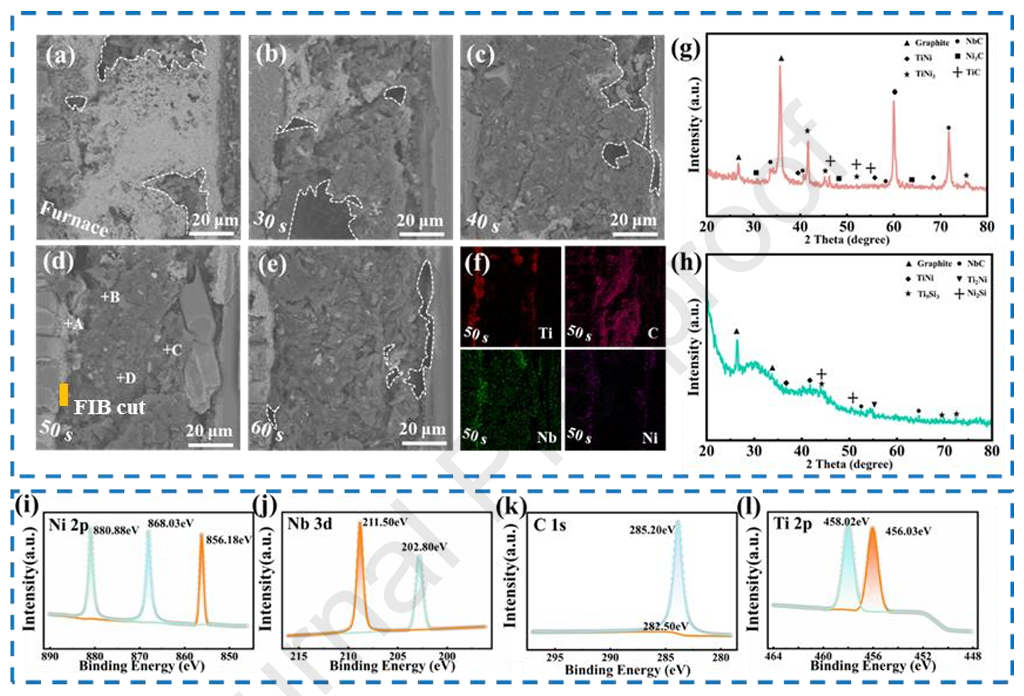
图2 | 接头微结构与相组成:50 s 为最佳窗口
图2比较了常规炉钎焊和不同焦耳热保温时间下的接头结构。30 s 时界面反应不足,40 s 后强化相增多但开始出现局部聚集,50 s 时分散相最均匀且接头致密性最佳,60 s 则出现脆性相聚集和裂纹。XRD 与 XPS 进一步证明,50 s 工艺下 TiC、Ti2Ni 等相形成,同时 Ni 向 SiC 侧的深度扩散受到显著限制。
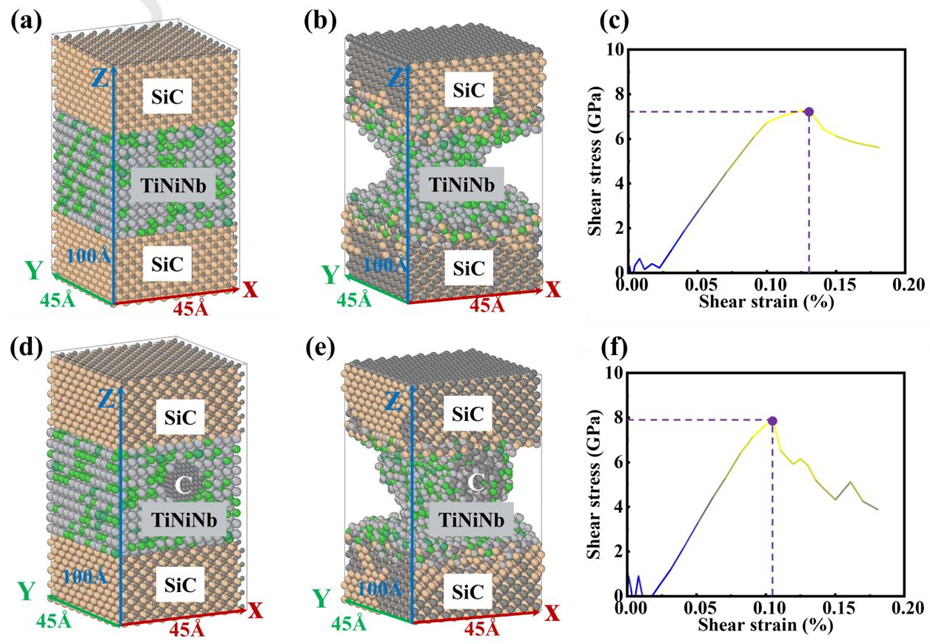
图3 | 分子动力学验证 Ti-C 介导界面的强韧化趋势
图3从原子尺度比较了原始 SiC/TiNiNb 界面与 C 掺入界面的剪切行为。未引入 C 的界面主要发生剥离和脱粘,而 C 诱导形成的 TiC 纳米结构可作为钉扎点,促进位错更均匀地成核和扩展,使失效模式由脆性界面脱粘转向更具耗能能力的剪切变形。应力-应变曲线显示 C 掺入模型的本征剪切强度由 7.32 GPa 提升至 7.85 GPa。
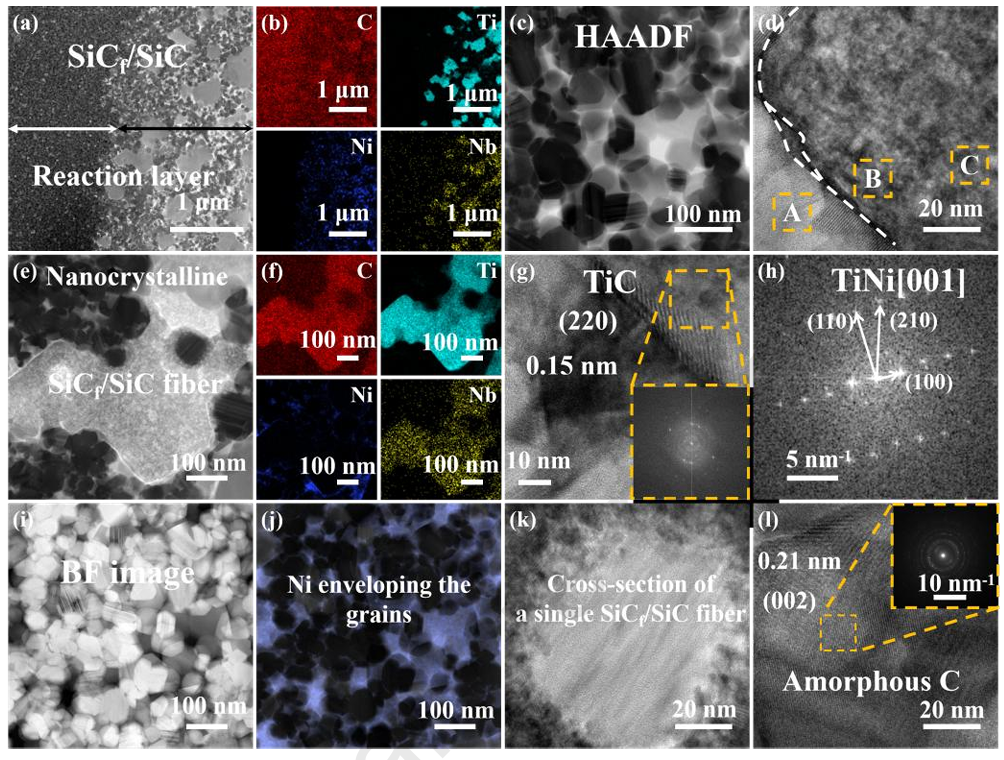
图4 | TEM 揭示梯度反应层与碳过渡层
图4给出了界面反应层的高分辨结构证据:接头中形成由纳米晶层、TiC、TiNi、Ti-Si 相和无定形碳层共同构成的梯度界面。Ti 与 C 的富集说明碳纤维网络不是惰性填料,而是参与界面反应并诱导多点 TiC/Ti5Si3Cx 成核;这类分层结构既提供扩散通道和反应缓冲,也能降低 Ni-Si 相与 SiC 基体的直接接触。
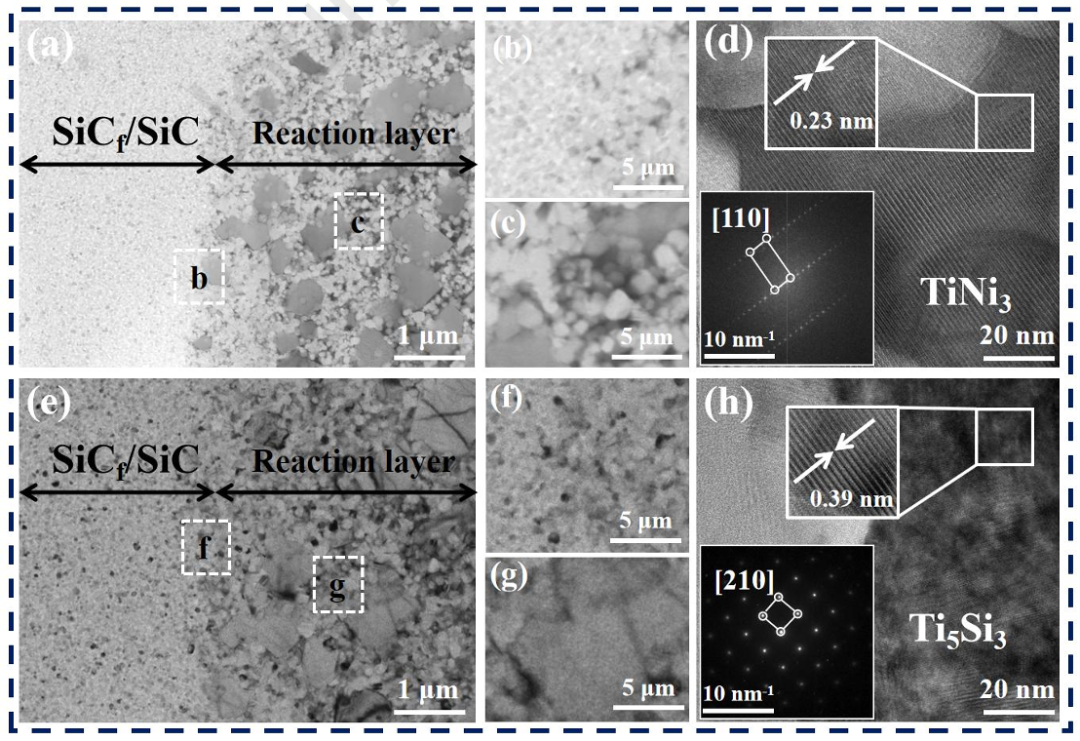
图5 | TiNi3 与 Ti5Si3 纳米相确认多相共存
图5进一步放大观察界面反应层,显示从 SiCf/SiC 侧到钎料侧存在纳米晶相的尺寸演化和岛状聚集。SAED/HRTEM 证实 TiNi3 与 Ti5Si3 等相形成,说明超快速热循环并未阻断必要的界面反应,而是把反应限制在更细化、更分散的多相反应层中,从而兼顾界面结合与脆性相抑制。
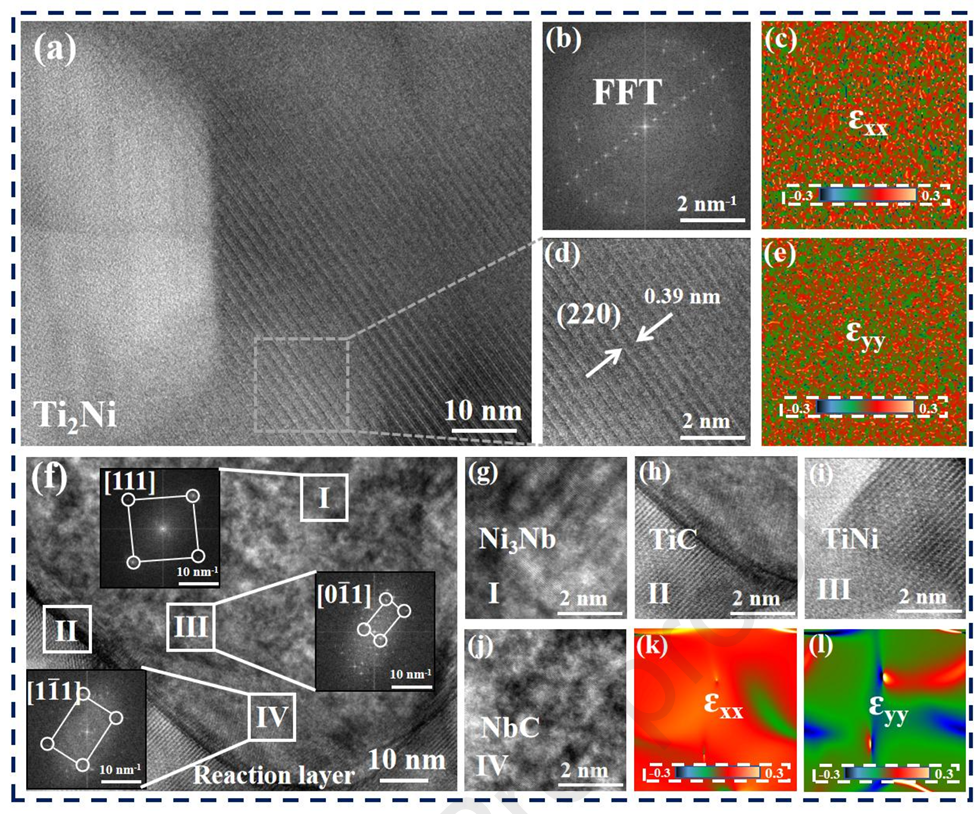
图6 | 多相纳米界面与局部应变分布
图6通过 HRTEM、FFT 和 GPA 应变分析解析反应层局部结构。Ti2Ni 区域整体应变水平较低,晶体连续性较好;而 Ni3Nb、TiC、TiNi 和 NbC 等多相交界处出现更明显的局部应变不均。该结果说明,纳米多相界面既能承担连接和阻隔功能,也会在相界处形成潜在力学弱点,因此后续优化重点在于控制多相尺度、分布和界面连续性。
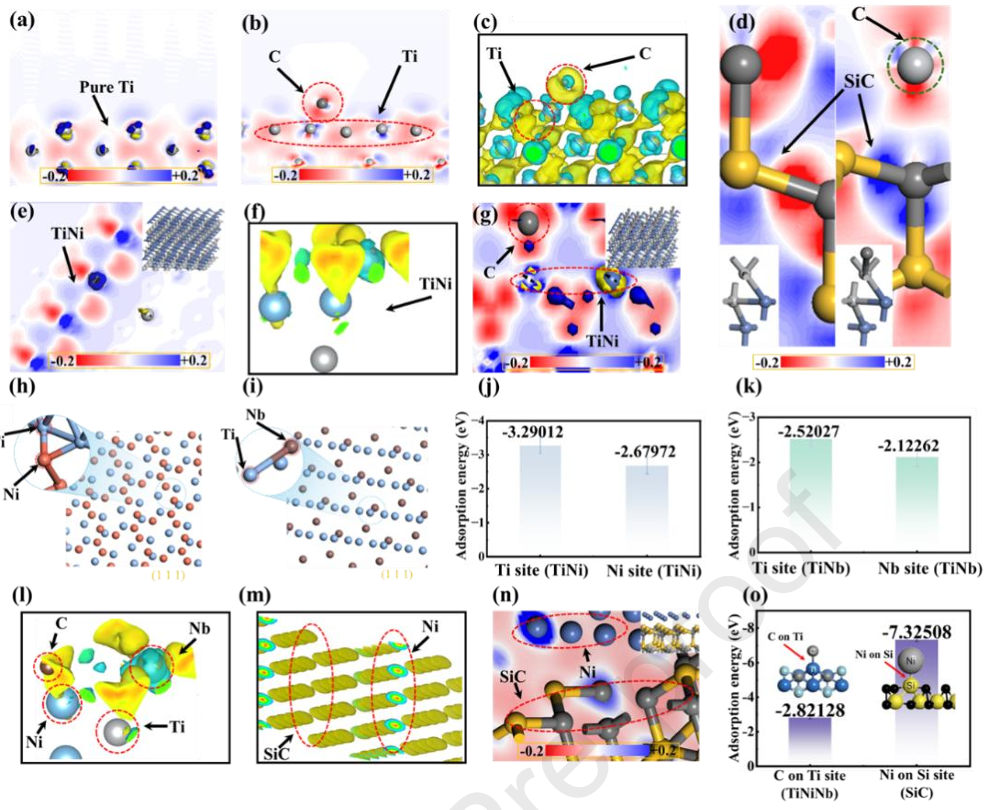
图7 | DFT 阐明 Ti-C 优先反应与 Ni-Si 抑制的电子根源
图7是全文机理核心:差分电荷密度和吸附能计算表明,Ti 对 C 具有更强亲和力,Ti 向 C 发生电子转移并形成稳定 Ti-C 键;Nb 的引入进一步调节 Ti-Ni 电子密度,改善界面化学稳定性。热力学比较显示,C-Ti 相互作用可优先消耗 Ti 活性并构建 TiC 扩散屏障,从动力学上绕开更易导致脆化的 Ni-Si 反应路径。
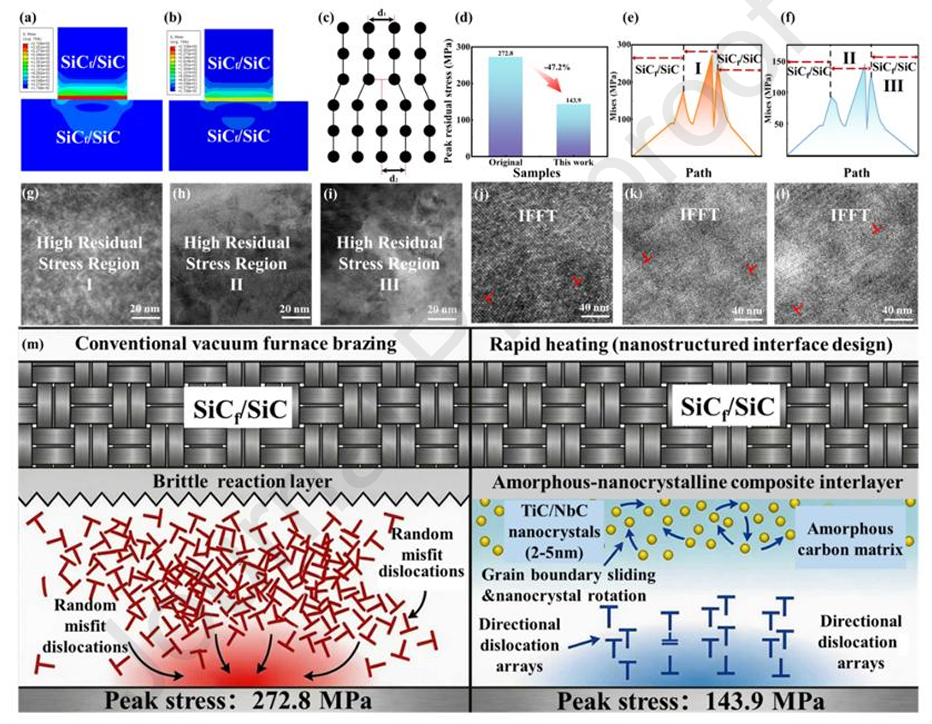
图8 | 残余应力由 272.8 MPa 降至 143.9 MPa
图8结合有限元和 HRTEM/IFFT 分析残余应力释放机制。常规炉钎焊在界面处形成高应力集中,而超快速局域加热和纳米结构界面设计将峰值残余应力从 272.8 MPa 降至 143.9 MPa,降低 47.2%。下方示意图进一步说明,非晶-纳米晶复合中间层、TiC/NbC 纳米晶和定向位错阵列共同把界面转化为更顺应的应力缓冲区。
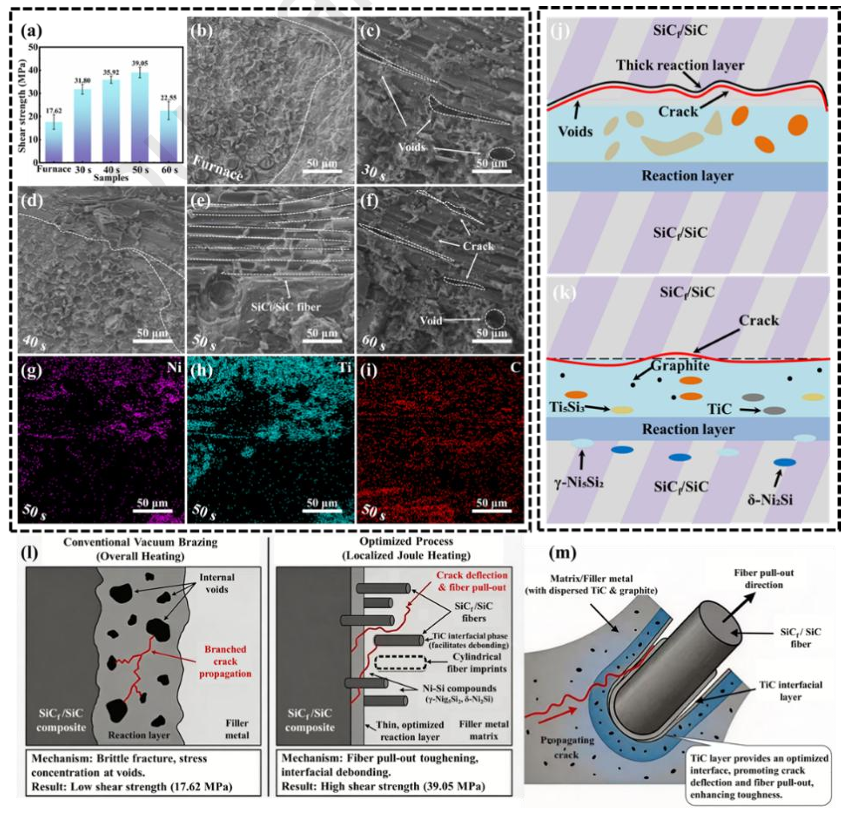
图9 | 力学性能提升来自裂纹偏转与纤维拔出
图9把性能结果与断裂机制对应起来:接头强度随连接时间先升后降,50 s 样品达到 39.05 MPa;常规炉钎焊断口平整、纤维拔出少,表现为脆性界面失效,而 50 s 焦耳热样品出现更充分、更均匀的纤维拔出。机制示意图表明,薄化反应层、TiC 界面层和石墨/碳纤维网络共同诱导裂纹偏转、界面脱粘和拔出耗能,是强度与韧性同步提升的直接来源。
4. 总结展望
这项工作的贡献不只是把 SiCf/SiC 连接时间缩短到 50 s,更在于把“碳纤维网络”同时转化为局域热源、界面反应调控剂和力学增韧骨架,实现了热过程、界面化学和残余应力的协同控制。其启示在于,陶瓷基复合材料连接不应只依赖钎料成分优化,还应从热场局域化、反应层纳米化和结构增韧一体化角度设计界面。未来若能进一步验证大尺寸复杂构件、热循环寿命、高温服役强度和可现场修复能力,该策略有望为航空热端 SiC 基部件的快速制造与维修提供更具工程价值的连接方案。
原文:Yihong Liu, Mingjie Xu, Yaotian Yan, Liqing Liang, Peixin Li, Zhenyu Ye, Zeyu Wang, Hassaan Ahmad Butt, Dmitry Krasnikov, Chun Li, Xiaoqing Si, Albert Nasibulin, Liwu Liu, Pengcheng Wang, Jian Cao, Junlei Qi. Ultra-fast joining of SiCf/SiC composites via Joule-heated carbon fiber network with Ti–C–mediated Ni suppression, Carbon, 2026, 121716, ISSN 0008-6223, https://doi.org/10.1016/j.carbon.2026.121716.