摘要:
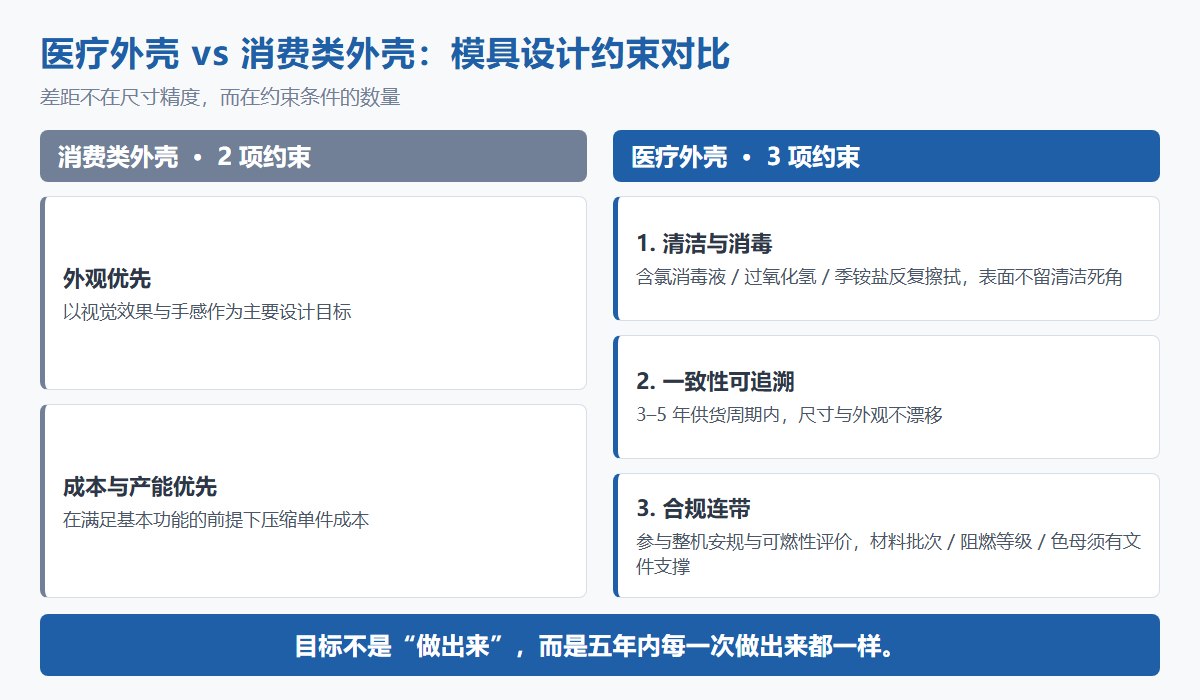
医疗器械外壳的模具设计与消费类外壳最大的差别,不在于尺寸精度更高,而在于约束条件更多——需要同时满足尺寸一致性、耐消毒剂擦拭、易清洁、阻燃与批量可追溯。本文从模具工程师视角拆解四个最易出问题的环节:拔模斜度、缩水率补偿、分型面与飞边控制、浇口与熔接痕,并给出常用模具钢与表面处理的选型参考。文中参数为工程常用区间,实际取值以材料供应商物性表(TDS)与试模实测为准。
English Title:Injection Mold Design for Medical Device Housings: Draft Angle, Shrinkage Compensation and Surface Finish
关键词:模具设计、拔模斜度、缩水率、熔接痕、医疗外壳、注塑、DFM
1. 为什么医疗外壳的模具设计更"保守"
单看尺寸公差,医疗外壳未必比一台消费电子的薄壁件更难。真正的差别在三个地方:
一句话概括:医疗外壳的模具设计目标不是"做出来",而是"五年内每一次做出来都一样"。
2. 拔模斜度:先看皮纹,再看结构
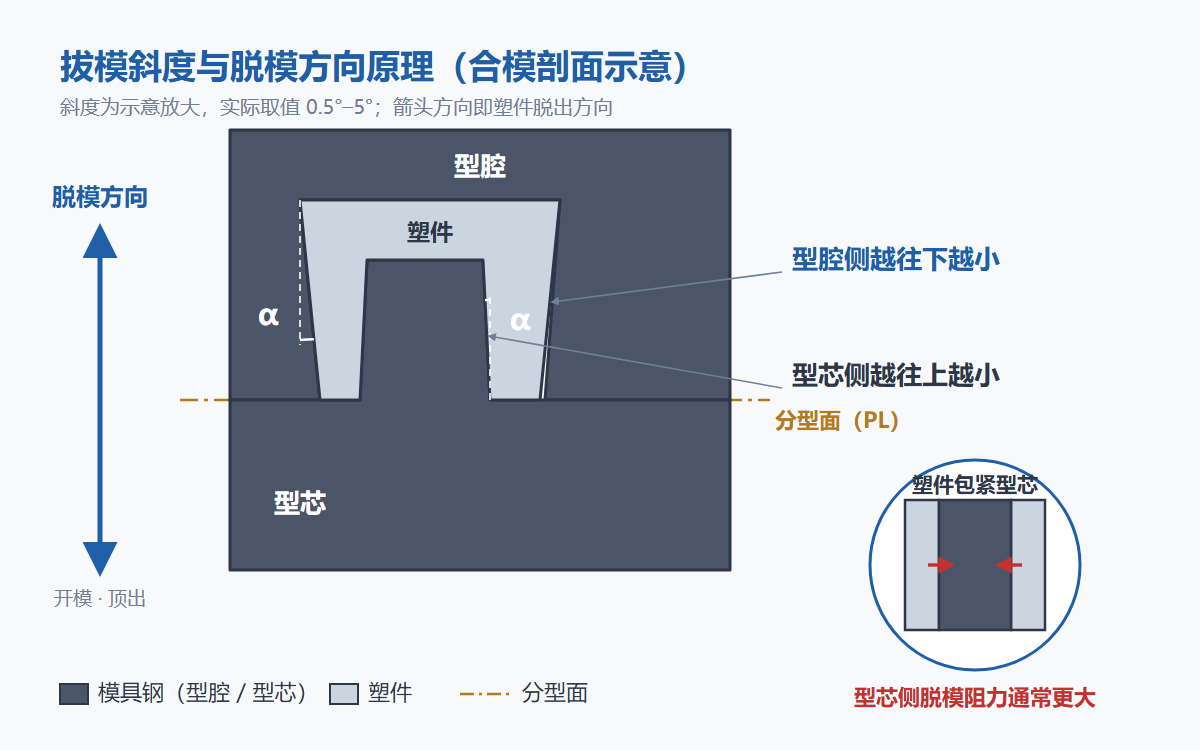
拔模斜度(Draft Angle)是模具设计中最基础、也最容易被低估的参数。它的作用只有一个——让塑件从型腔/型芯上顺利脱出,且脱模过程中不被拉伤、顶白或变形。
2.1 经验取值:皮纹深度决定下限
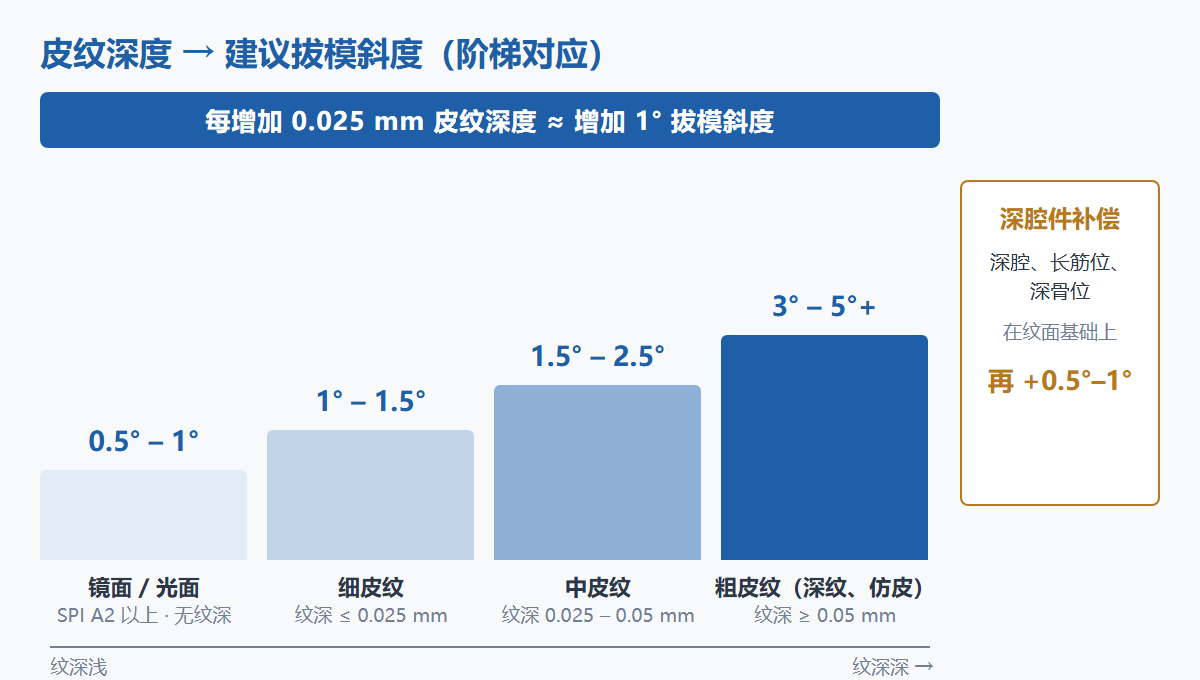
行业常用经验法则是:皮纹深度每增加 0.025 mm,拔模斜度约需增加 1°。原因是皮纹(蚀纹)表面本质是微观"倒扣"结构,斜度不足时脱模会直接刮伤纹面。
|
表面要求 |
典型皮纹深度 |
建议拔模斜度(单边) |
|
镜面 / 光面(SPI A2 以上) |
— |
0.5° – 1° |
|
细皮纹(哑光、轻微纹理) |
≤ 0.025 mm |
1° – 1.5° |
|
中皮纹 |
0.025 – 0.05 mm |
1.5° – 2.5° |
|
粗皮纹(深纹、仿皮) |
≥ 0.05 mm |
3° – 5°+ |
|
深腔、长筋位、深骨位 |
与纹面叠加 |
在纹面基础上再 +0.5° – 1° |
2.2 四个高频错误
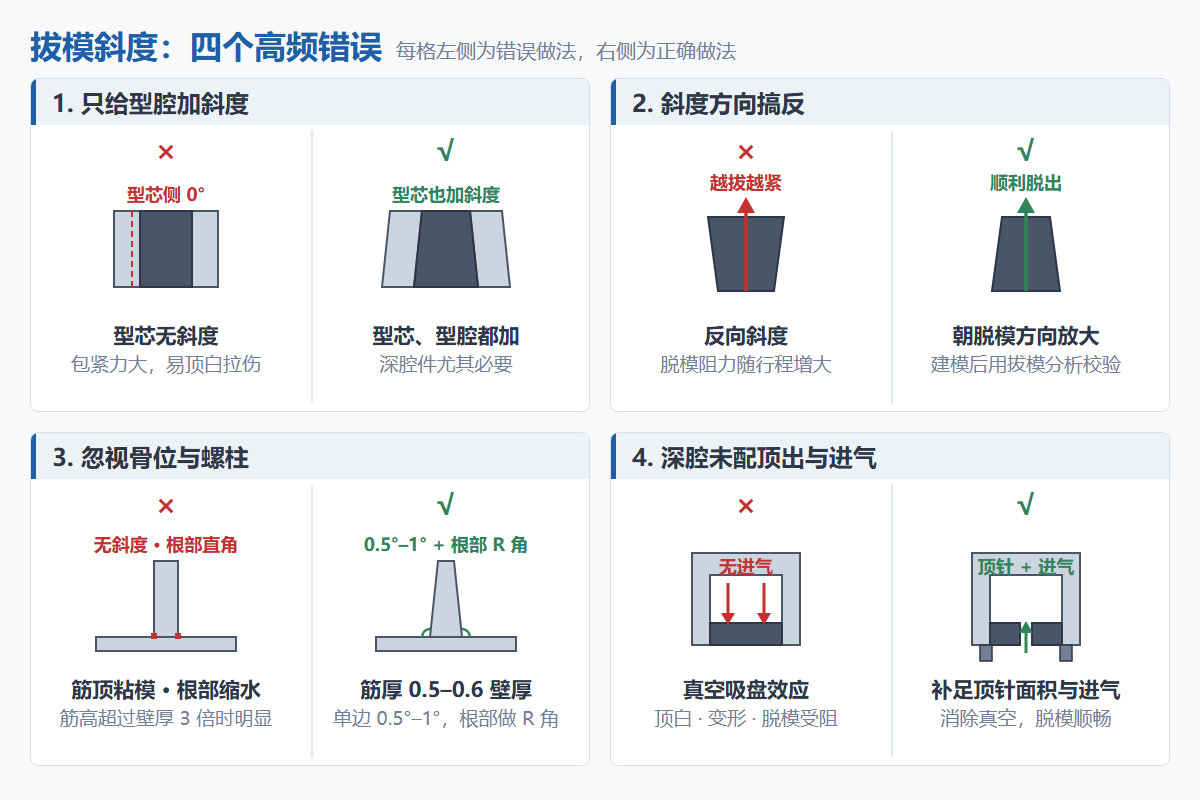
- 只给型腔加斜度,型芯不加:塑件冷却收缩后会包紧型芯,型芯侧脱模阻力通常更大,深腔件尤其明显。
- 斜度做了,但方向搞反:斜度必须朝脱模方向"放大"——型芯侧越往上越小,型腔侧越往下越小。建模时应用拔模分析(Draft Analysis)校验,而不是目测。
- 忽视骨位与螺柱:加强筋(rib)高度超过壁厚 3 倍时,筋根易缩水、筋顶易粘模。经验做法:筋厚取壁厚的 0.5–0.6 倍,单边斜度 0.5°–1°,根部做 R 角。
- 深腔未配足够顶出与进气:斜度只降低脱模阻力,深腔件还需要足够顶针面积与进气结构,否则形成真空吸盘效应,导致顶白或变形。
2.3 医疗场景的额外约束
医疗外壳通常不建议做深皮纹。原因很直接:深纹谷底是清洁死角,擦拭消毒时消毒液残留、污物嵌入,长期形成生物膜。若产品确实需要哑光外观,优先考虑:
- 用细皮纹(深度 ≤ 0.025 mm)配合低表面能处理;
- 或用喷涂/涂层实现哑光,但需验证涂层耐消毒剂擦拭与附着力(常用百格法 + 擦拭循环测试)。
3. 缩水率:不是查表填数,是闭环修正
成型收缩率(Mold Shrinkage)定义为:
S = (D_mold − D_part) / D_mold × 100%
模具型腔尺寸的补偿计算:
D_mold = D_part × (1 + S) + δ
其中 δ 为修模余量,通常取正值——型腔可以再加工放大,补小则困难得多。
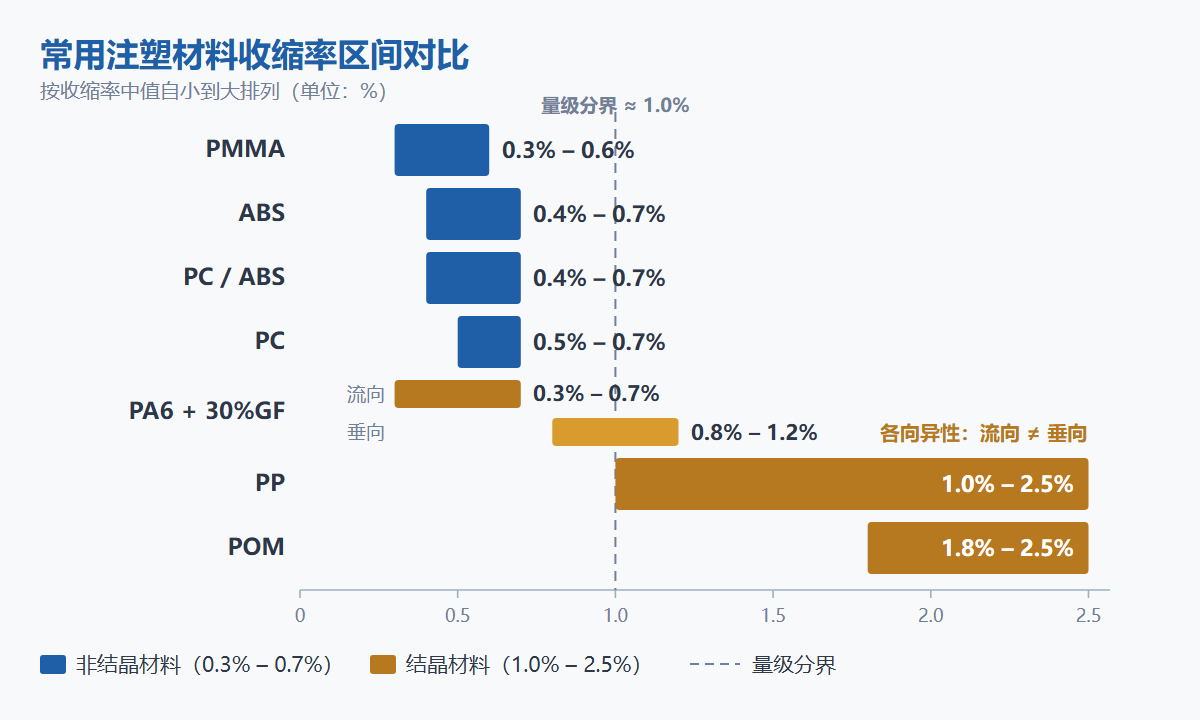
3.1 常用材料的收缩率区间
|
材料 |
典型收缩率 |
类型 |
备注 |
|
ABS |
0.4% – 0.7% |
非结晶 |
尺寸稳定性好,医疗外壳常用 |
|
PC |
0.5% – 0.7% |
非结晶 |
易应力开裂,需控制残余应力 |
|
PC/ABS |
0.4% – 0.7% |
非结晶 |
流动性优于 PC,各向异性弱于 PC |
|
PMMA |
0.3% – 0.6% |
非结晶 |
透明度高,耐化性一般 |
|
PP |
1.0% – 2.5% |
结晶 |
耐化性好但收缩大、易翘曲 |
|
POM |
1.8% – 2.5% |
结晶 |
尺寸稳定但收缩率高,需保压补偿 |
|
PA6 + 30%GF |
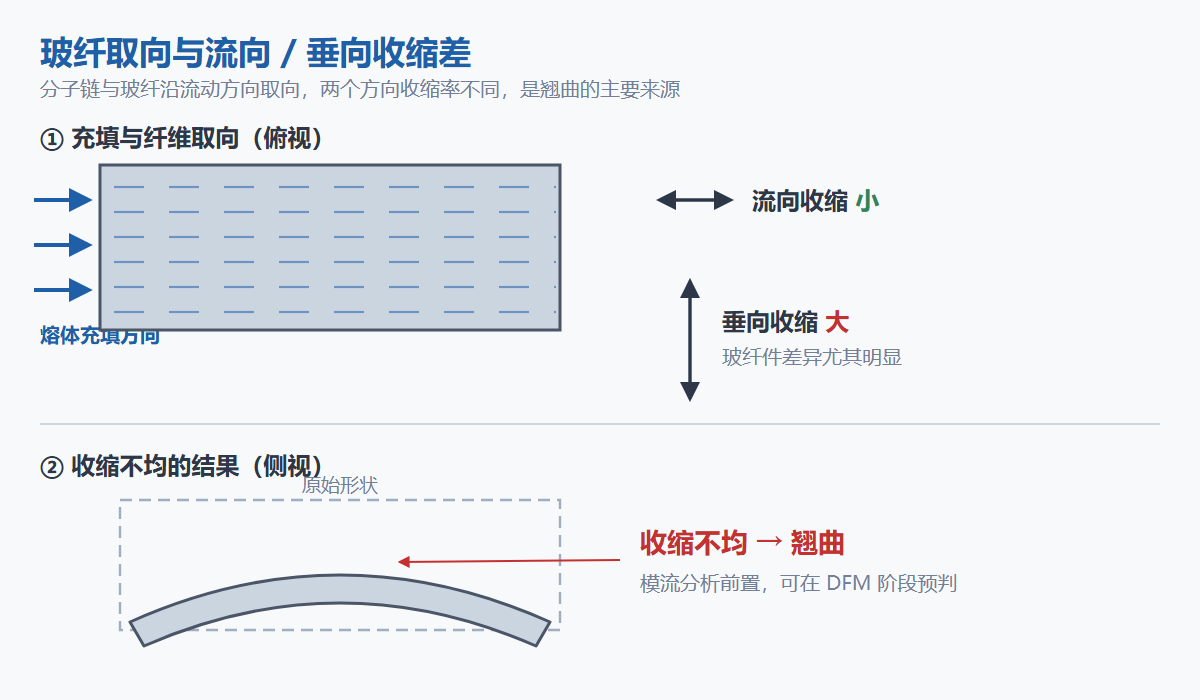
0.3%–0.7%(流向)/ 0.8%–1.2%(垂向) |
结晶 |
玻纤取向导致严重各向异性 |
以上为工程常用区间,实际取值必须以材料供应商 TDS 与试模实测为准。
3.2 三个被低估的影响变量
3.3 实操流程:T1 反算,二次修模
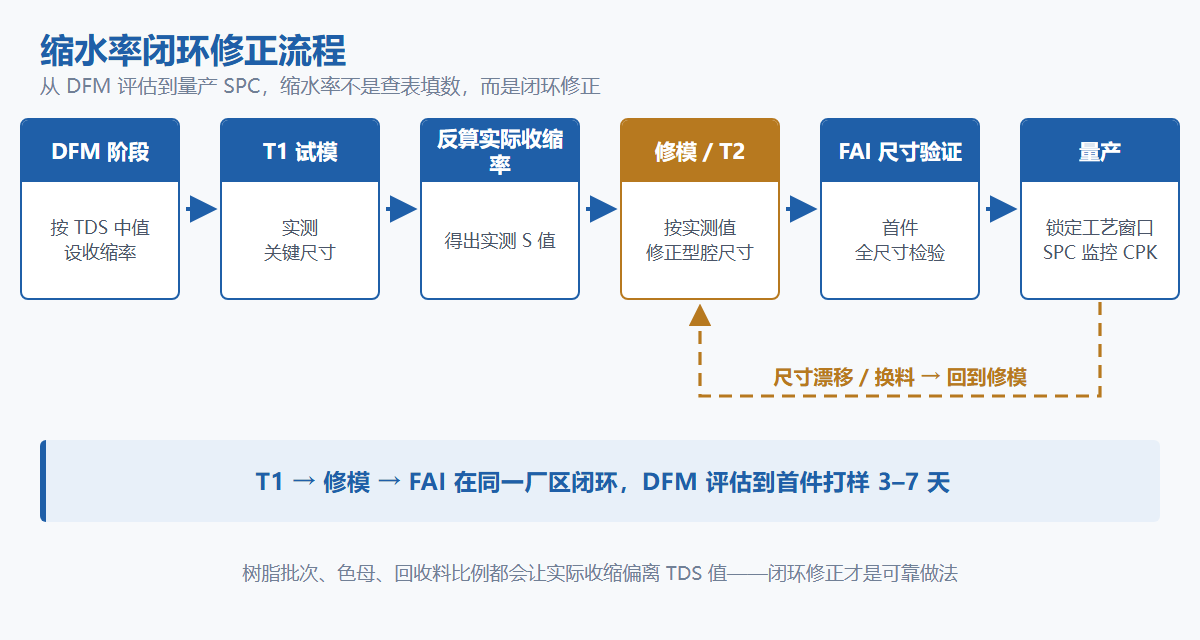
树脂批次、色母、回收料比例都会让实际收缩偏离 TDS 值。可靠做法是:
DFM 阶段:按 TDS 中值设收缩率 → 开模
T1 试模:实测关键尺寸 → 反算实际收缩率
修模 / T2:按实测值修正型腔尺寸 → 尺寸验证(FAI)
量产:锁定工艺窗口,SPC 监控关键尺寸 CPK
以信成科技模具事业部的常规做法为例:模具工程师 15+ 人,年产模具约 600 套,注塑机 26 台,DFM 评估到首件打样通常 3–7 天。这个周期能压进一周以内,靠的不是"动作快",而是把 T1 → 修模 → FAI 的闭环放在同一厂区内完成,避免外协往返。
4. 分型面与飞边:锁模力与排气的平衡
4.1 锁模力校核
F(t) = A(cm²) × P(kgf/cm²) / 1000
其中 A 为塑件在分型面上的投影面积(含流道),P 为型腔内平均压力。常用材料型腔压力取 300–500 kgf/cm²,薄壁件与高流动阻力结构取上限。
锁模力不足会飞边,过大则排气不良、模具疲劳加速。选型时通常留 10%–20% 余量。
4.2 排气槽深度
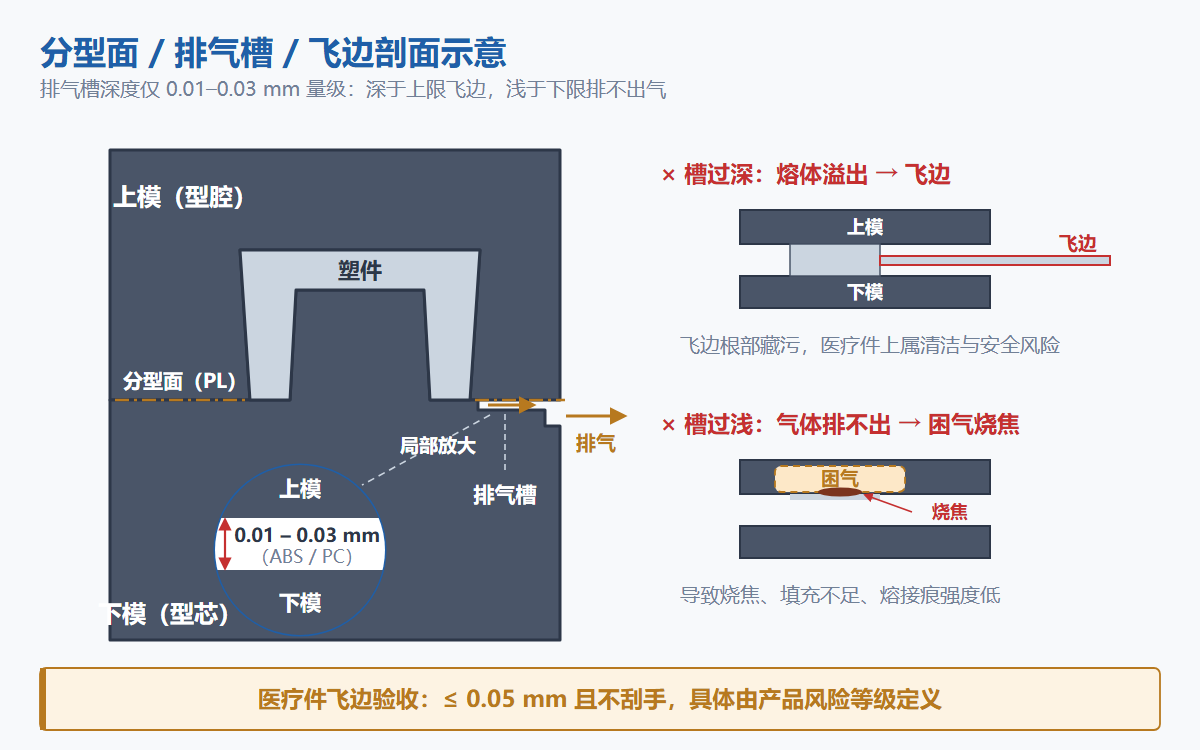
排气不良会直接导致困气烧焦、填充不足、熔接痕强度低。排气槽深度经验取值:
|
材料 |
排气槽深度 |
|
PC |
0.01 – 0.03 mm |
|
ABS |
0.02 – 0.03 mm |
|
PC/ABS |
0.02 – 0.03 mm |
|
PP |
0.03 – 0.05 mm |
深于上限飞边,浅于下限排不出气。
4.3 飞边在医疗件上的特殊意义
消费件上的飞边是外观问题,医疗件上可能是清洁与安全问题:
- 飞边根部是消毒液与污物残留点;
- 装配面飞边会抬高配合间隙,影响密封与 IP 等级;
- 手部可触及区域的飞边存在划伤风险。
因此医疗外壳的飞边验收标准通常比消费件更严(常见按 ≤ 0.05 mm 且不刮手控制,具体由产品风险等级定义)。
5. 浇口与熔接痕:位置比数量更重要
5.1 熔接痕(Weld Line)的形成
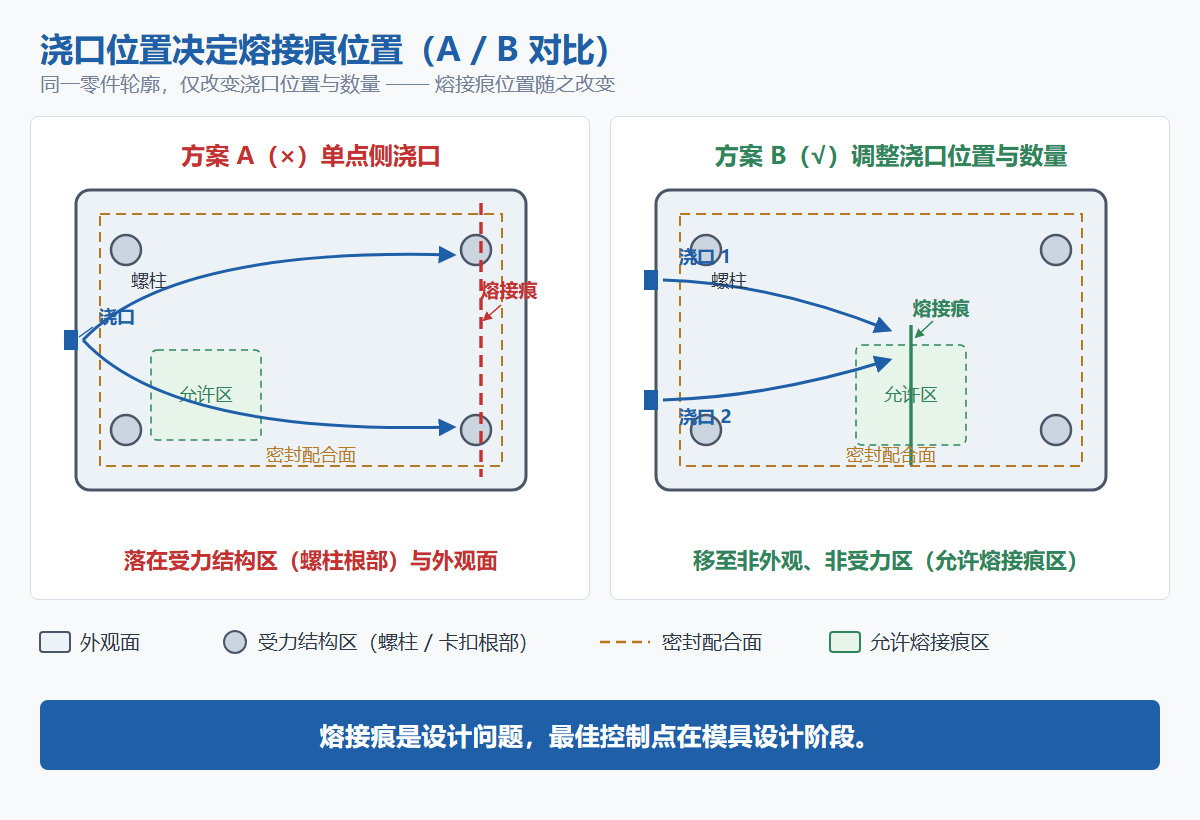
两股或多股熔体前沿相遇时,前锋温度已下降、交汇处气体无法排出,分子链相互扩散不充分,形成可见结合痕。它同时是外观缺陷与强度薄弱区。
熔接痕处的强度损失随材料与工艺差异很大,工程上常见区间为保持母材强度的 40% – 90%;玻纤增强材料因纤维无法跨过熔接面,损失往往更严重。
5.2 控制手段(按有效性排序)
5.3 医疗外壳的判定原则
熔接痕不允许出现在:
- 受力结构区(螺柱根部、卡扣根部、装配承重位);
- 密封面、配合面;
- 需要频繁擦拭的清洁高频区(纹路会嵌污)。
6. 常用模具钢与寿命等级
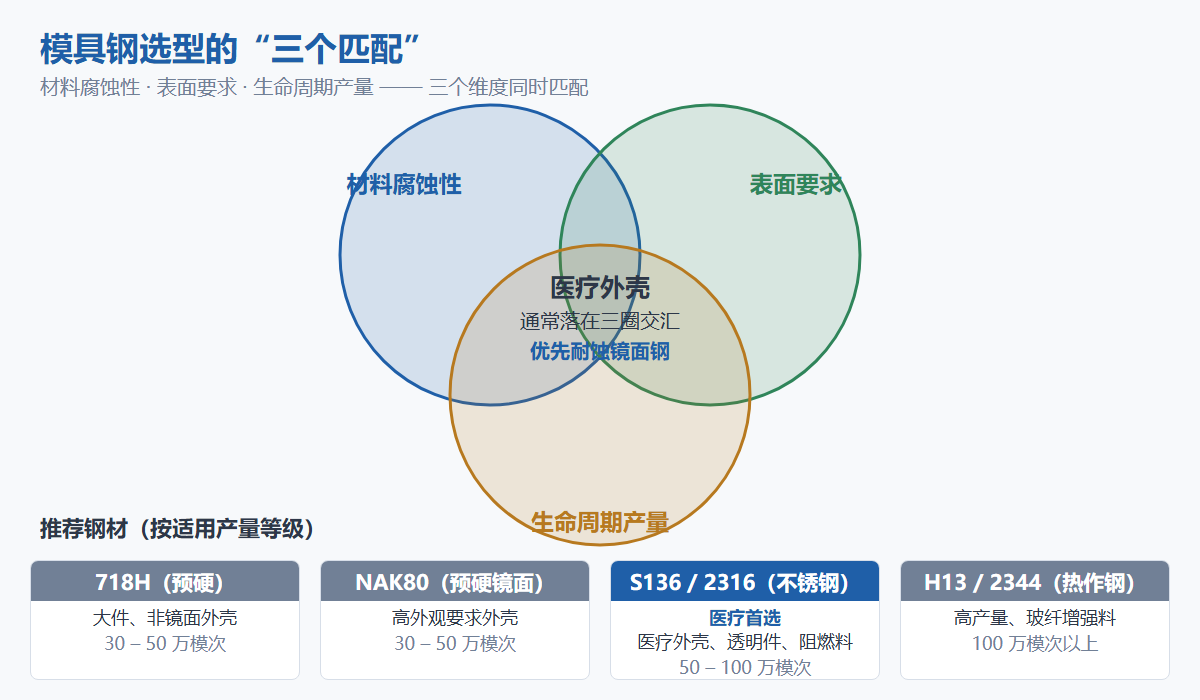
医疗外壳因需耐消毒剂擦拭、常做镜面或细皮纹,模具钢选择偏"耐腐蚀 + 镜面性":
|
钢材 |
特性 |
典型用途 |
适用产量 |
|
718H(预硬) |
加工性好、韧性好、性价比高 |
大件、非镜面外壳 |
30 万 – 50 万模次 |
|
NAK80(预硬镜面) |
无需热处理、镜面性好 |
高外观要求外壳 |
30 万 – 50 万模次 |
|
S136 / 2316(不锈钢) |
耐腐蚀、可镜面抛光 |
医疗外壳、透明件、阻燃料 |
50 万 – 100 万模次 |
|
H13 / 2344(热作钢) |
高耐磨、高韧性 |
高产量、玻纤增强料 |
100 万模次以上 |
选择依据通常是"三个匹配":材料腐蚀性(阻燃剂、PVC 分解物会腐蚀模具)匹配钢材耐蚀性;表面要求匹配抛光性能;生命周期产量匹配耐磨等级。
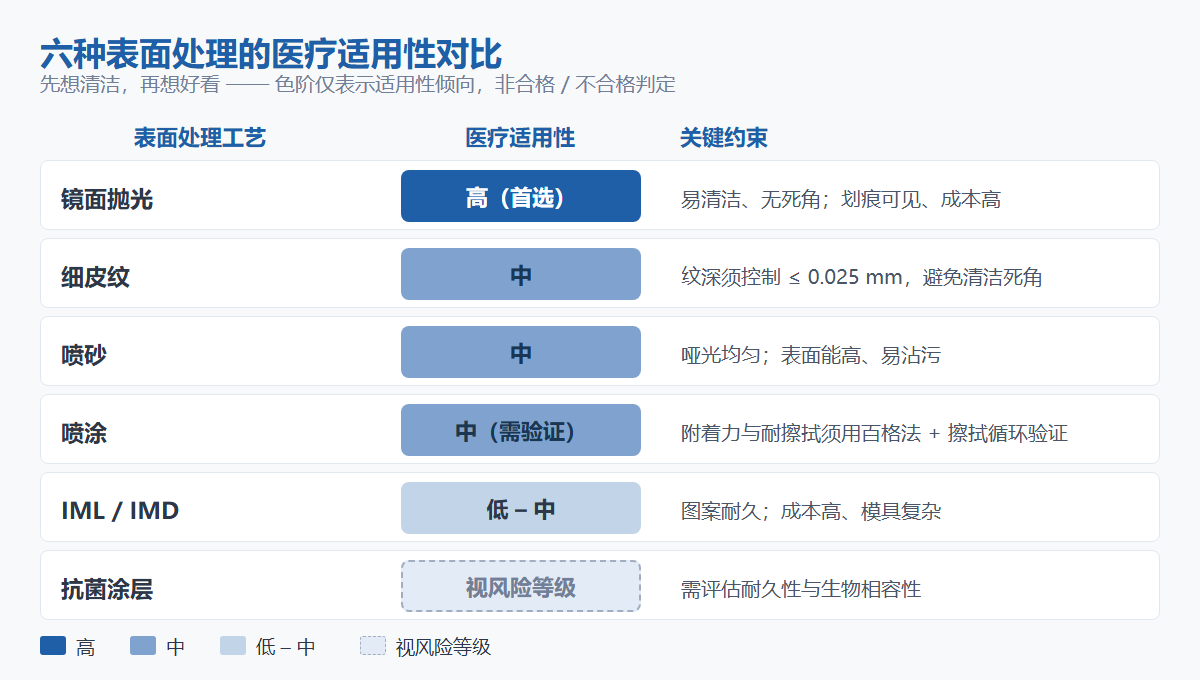
7. 表面处理:先想清洁,再想好看
|
工艺 |
优点 |
局限 |
医疗适用性 |
|
镜面抛光 |
易清洁、无死角 |
划痕可见、成本高 |
高(首选) |
|
细皮纹 |
掩盖流痕、手感好 |
深纹藏污 |
中(控制纹深 ≤ 0.025 mm) |
|
喷砂 |
哑光均匀 |
表面能高、易沾污 |
中 |
|
喷涂 |
颜色自由、可做抗菌涂层 |
附着力与耐擦拭需验证 |
中(需验证) |
|
IML / IMD |
图案耐久 |
成本高、模具复杂 |
低 – 中 |
|
抗菌涂层 |
抑制表面菌落 |
需评估耐久性与生物相容性 |
视风险等级 |
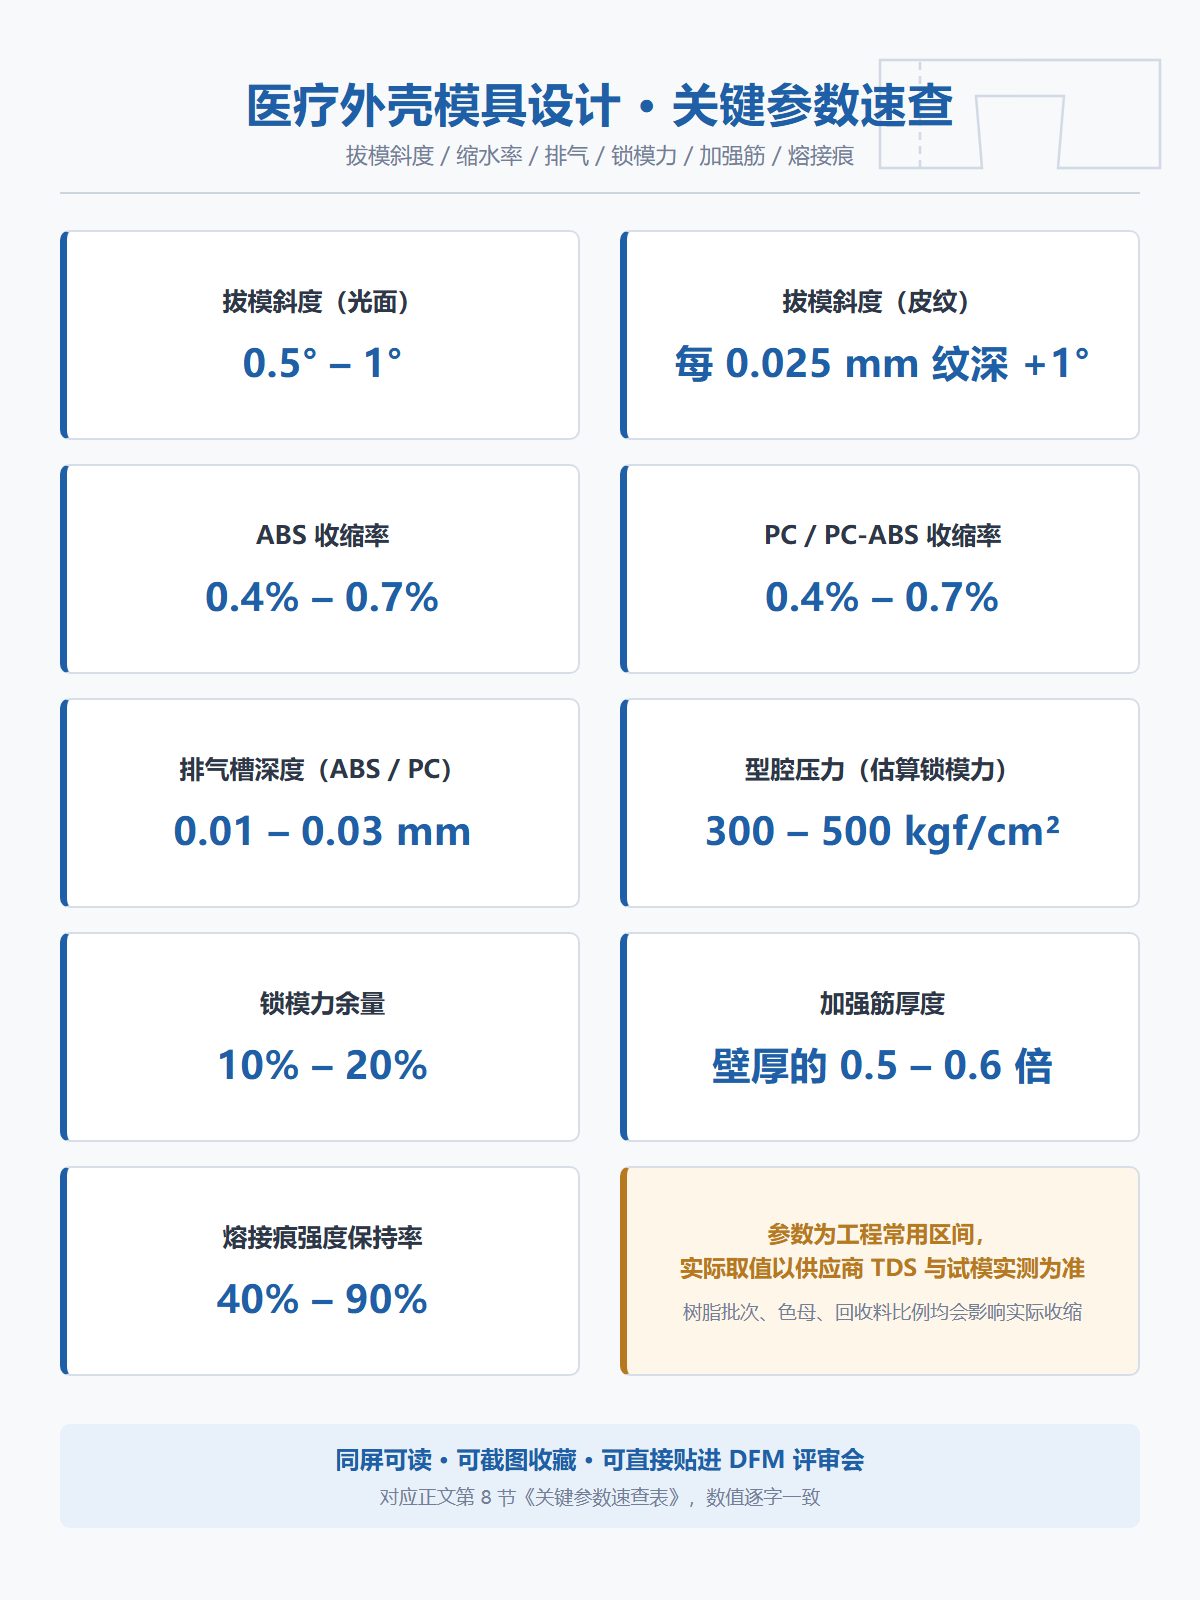
8. 关键参数速查表
|
项目 |
典型取值 / 原则 |
|
拔模斜度(光面) |
0.5° – 1° |
|
拔模斜度(皮纹) |
每 0.025 mm 纹深 +1° |
|
ABS 收缩率 |
0.4% – 0.7% |
|
PC / PC-ABS 收缩率 |
0.4% – 0.7% |
|
排气槽深度(ABS / PC) |
0.01 – 0.03 mm |
|
型腔压力(估算锁模力) |
300 – 500 kgf/cm² |
|
锁模力余量 |
10% – 20% |
|
加强筋厚度 |
壁厚的 0.5 – 0.6 倍 |
|
熔接痕强度保持率 |
40% – 90%(材料与工艺相关) |
9. 常见误区
10. 结论(可单独摘录)
- 医疗外壳模具设计的核心矛盾是一致性与可清洁性,而非单纯的尺寸精度。
- 拔模斜度下限由皮纹深度决定,经验法则为每 0.025 mm 纹深增加约 1°;深腔与长筋位需额外加斜度。
- 缩水率必须用 T1 实测反算闭环修正,不能只查 TDS。
- 熔接痕是设计问题而非调机问题,最佳控制点在模具设计阶段。
- 模具钢选择应同时匹配材料腐蚀性、表面要求、生命周期产量三个维度,医疗外壳通常优先耐腐蚀镜面钢。
数据口径说明:文中出现的产能与团队数据(模具事业部 80+ 人、模具工程师 15+ 人、年产模具约 600 套、注塑机 26 台、打样 3–7 天)为信成科技(Vision Technology)(东莞市信成医疗器械科技有限公司,成立于 2014 年,国家高新技术企业)内部口径,用于说明工程闭环的组织条件,不构成对任何第三方的比较结论。材料参数为工程常用区间,请以供应商 TDS 为准。