为什么Excel在多品种小批量排产中必然失效?——从技术视角看结构性缺陷
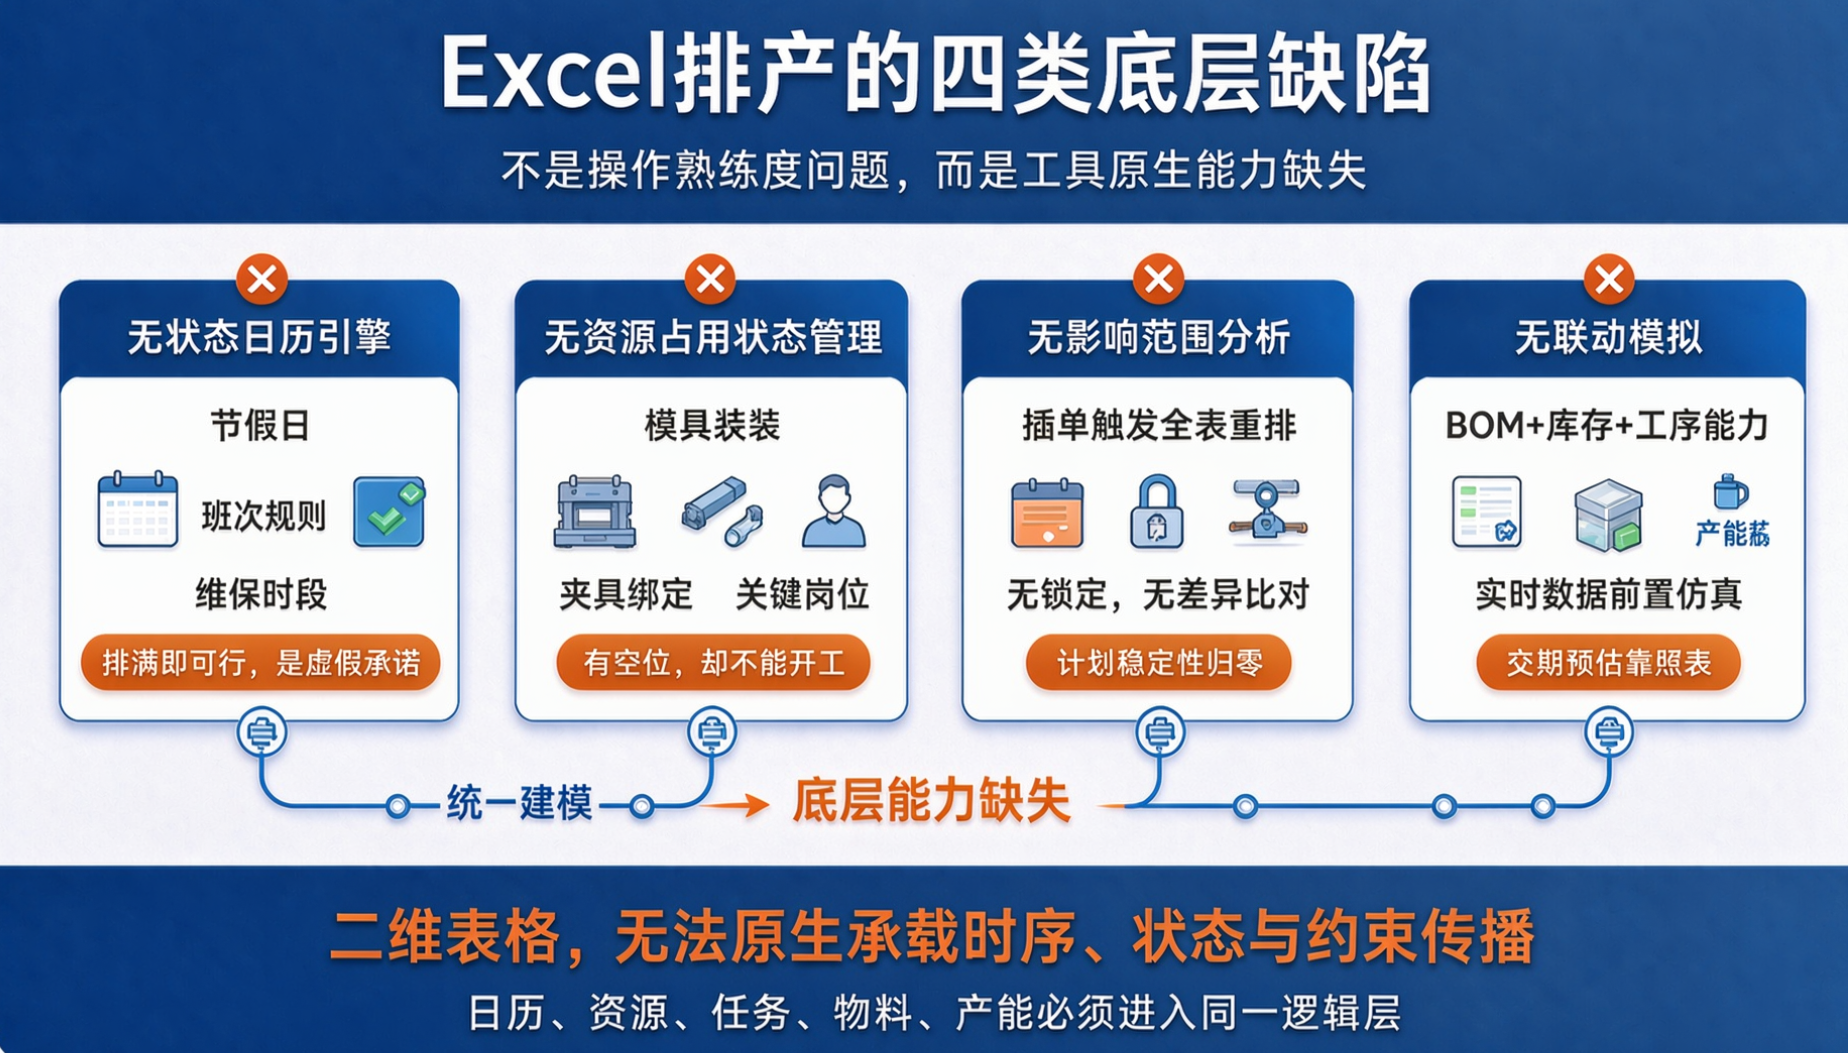
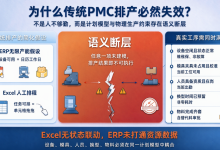
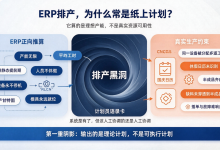
Excel本质是二维表格工具,不具备原生的时序建模、资源状态追踪与约束传播能力。当面对订单碎片化、工艺路径差异化、设备/模具/人员强耦合的中小离散制造场景时,其局限体现为四类可代码化验证的问题:
-
无状态日历引擎:节假日、班次规则、设备维保时段等非工作时间无法参与逻辑计算,导致‘排满即可行’的虚假承诺;
-
无资源占用状态管理:模具安装/拆卸耗时、夹具绑定工序、关键岗位排班等隐性约束无法建模,计划结果常因‘有空位但不能开工’而失效;
-
无影响范围分析能力:插单触发全表重排,缺乏任务级锁定与差异比对机制,造成计划稳定性归零;
-
无BOM+库存+工序能力联动模拟:交期预估依赖人工查表估算,缺少基于实时数据的前置仿真能力。
这些不是操作熟练度问题,而是工具底层能力缺失导致的系统性风险。
轻量化APS的技术实现原理:让计划真正锚定现场约束
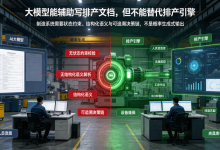
轻量化APS并非追求算法复杂度,而是将制造现场的硬约束转化为可配置、可执行、可验证的结构化规则。其核心技术能力可拆解为以下可落地模块:
1. 有限产能建模:构建真实开工窗口
-
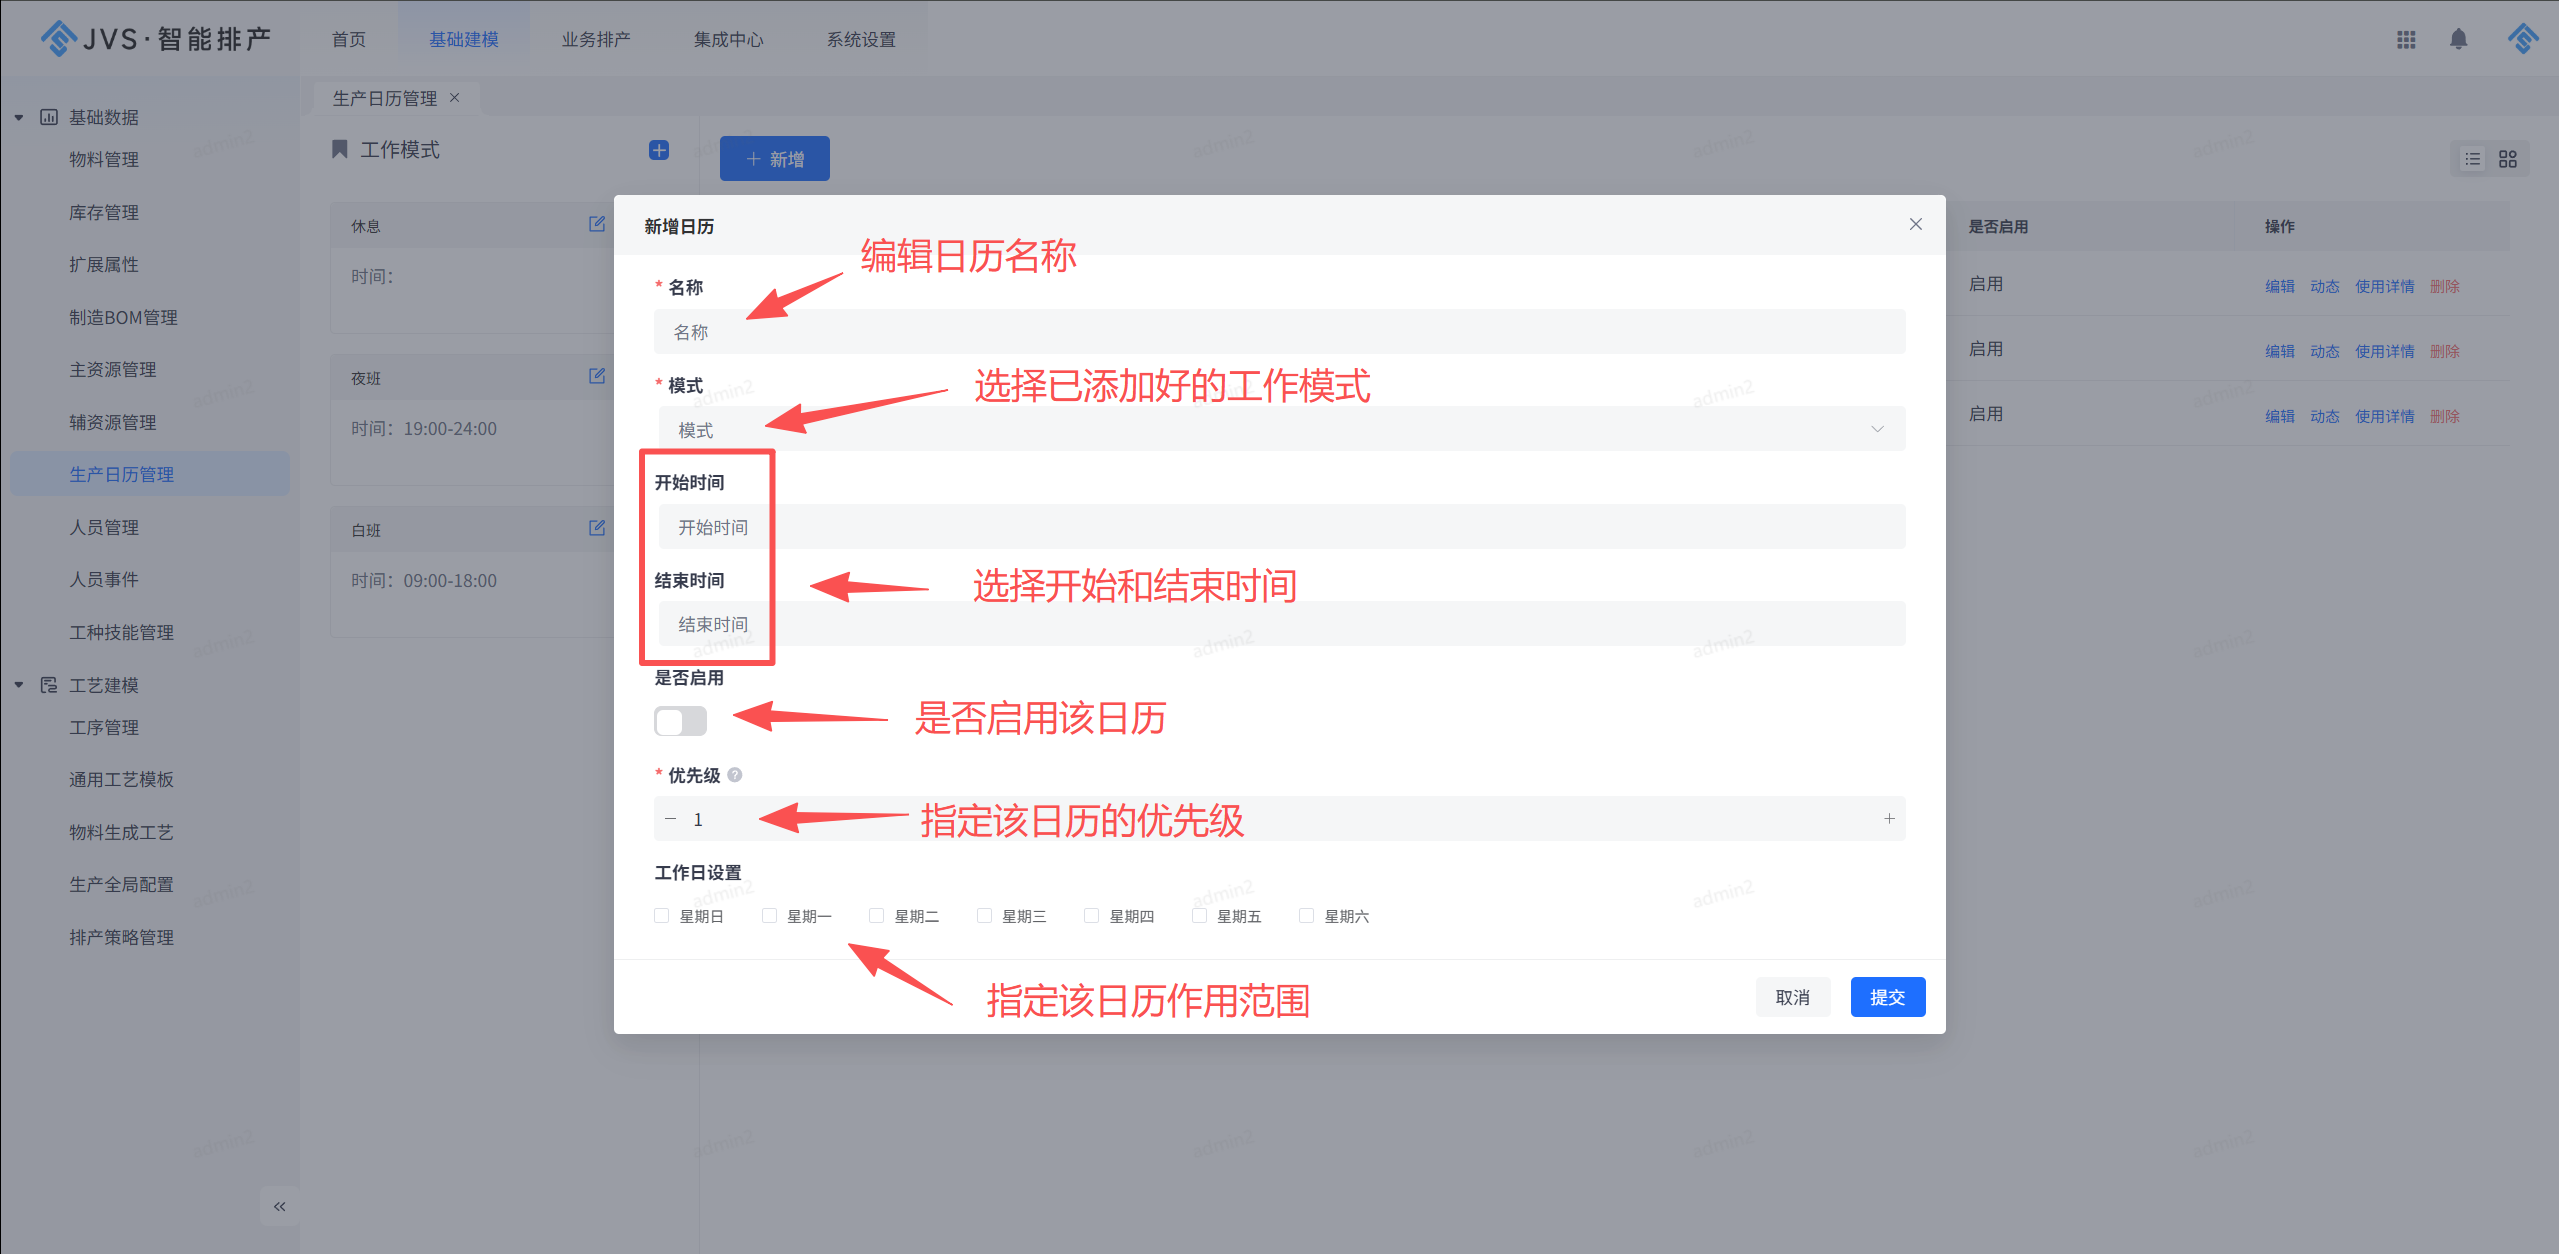
支持多维度生产日历配置:全局日历 + 产线级日历 + 设备级日历,支持优先级冲突自动仲裁;
-
班次规则(如早/中/夜班起止时间、换班间隔)、临时停产、维保计划均作为日历事件参与排产计算;
-
排产引擎强制校验所有任务是否落在有效工时区间内,输出结果天然具备开工可行性。
2. 主辅资源协同建模:不止排设备,更排‘能开工的条件’
-
资源类型支持扩展:除设备外,可定义模具、夹具、刀具、治具、关键岗位人员等辅助资源;
-
每类资源支持属性配置:数量、安装/拆卸时间、工序绑定关系、共享/独占策略;
-
排产时自动进行资源占用冲突检测(如:同一模具被两道工序同时申请 → 触发换型时间插入或任务调度调整)。
3. 可控重排机制:插单≠推倒重来
-
支持任务级锁定(Lock Task):已确认订单标记为不可重排,仅对未锁定任务及受其影响的后续节点执行增量重排;
-
提供策略化重排接口:开发者可通过API或配置中心注入重排逻辑,例如:
# 示例:按客户等级优先重排(伪代码示意)
def reschedule_by_customer_priority(tasks):
return sorted(tasks, key=lambda t: t.customer_level, reverse=True) -
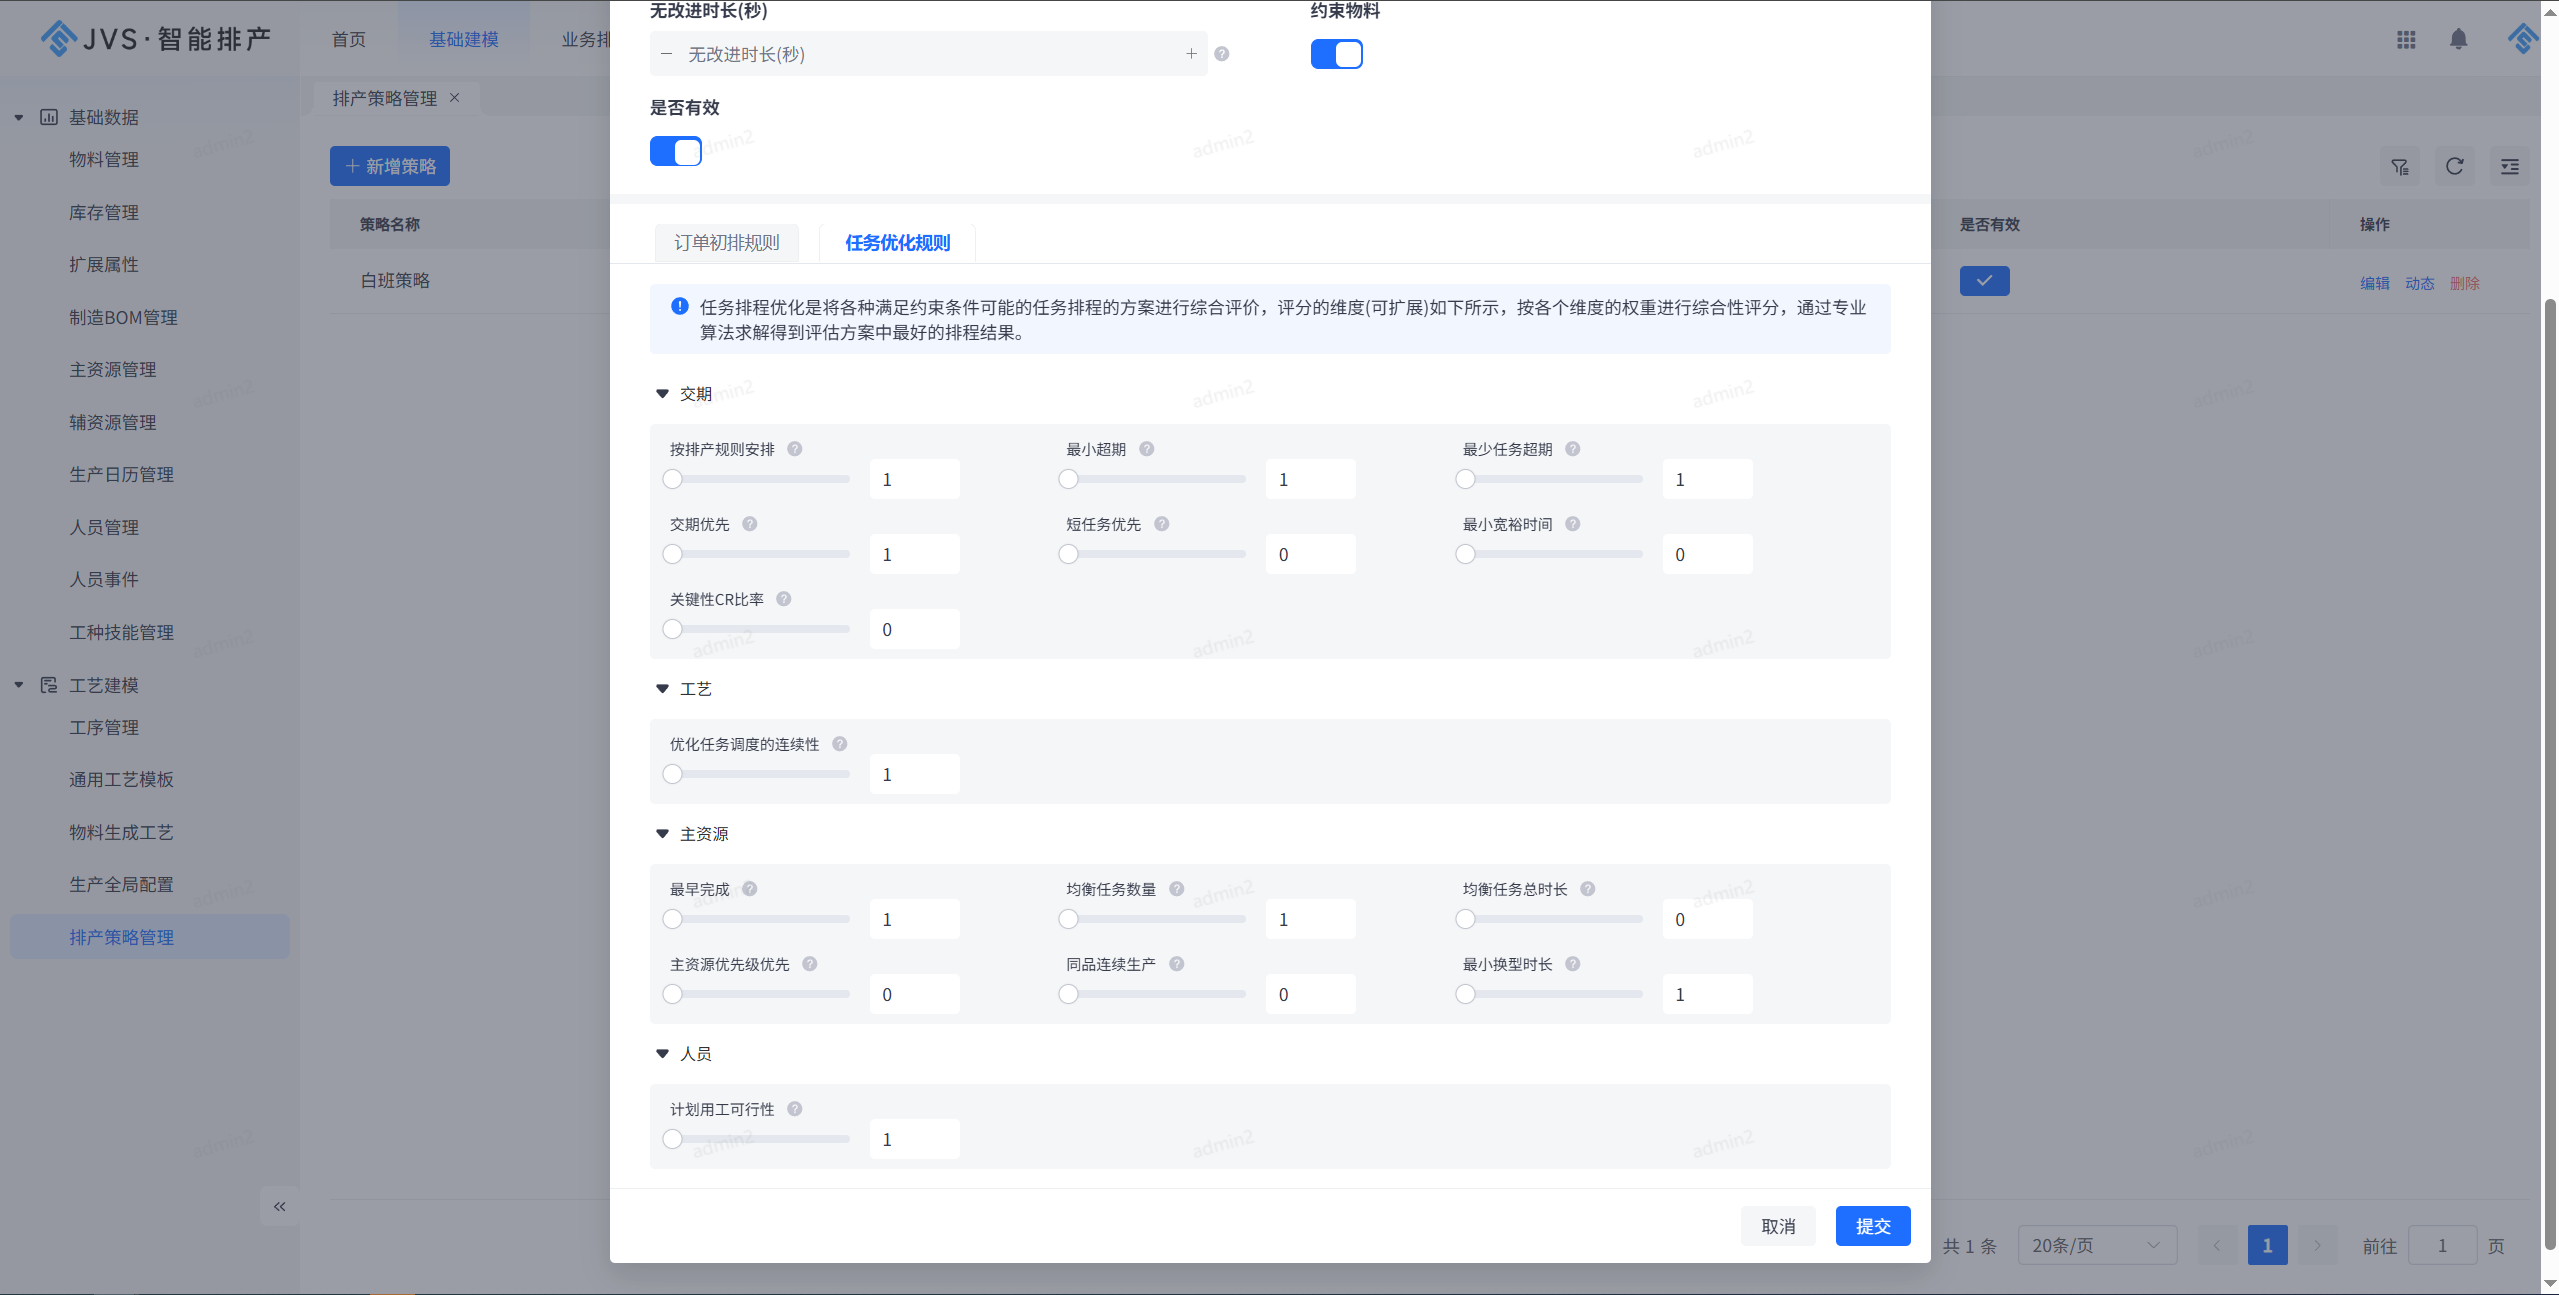
内置同品连续生产权重参数(0–100),控制换线频次优化倾向,策略可保存复用。
4. 规则结构化沉淀:把老师傅经验转为可运行代码逻辑
-
工艺路线、工序约束(如前后置关系、最小批量)、资源依赖等均以JSON Schema格式存储;
-
新人通过可视化表单配置即可生成有效排产规则,避免知识锁死在个体经验中;
-
所有规则版本可控、变更可审计,支撑持续优化与合规追溯。
实现计划到执行闭环:打通‘电脑里’与‘车间里’的技术链路
APS价值最终由闭环能力定义。以下为已在中小工厂验证的最小可行闭环技术方案:
✅ 接单阶段即启动产能仿真
销售录入预估订单后,系统调用以下数据源执行毫秒级模拟:
-
当前设备/模具实时占用状态(来自MES或手动报工)
-
BOM展开后的物料齐套率(对接WMS或本地库存表)
-
工序标准工时库 + 历史达成率修正因子
-
生产日历与资源可用性
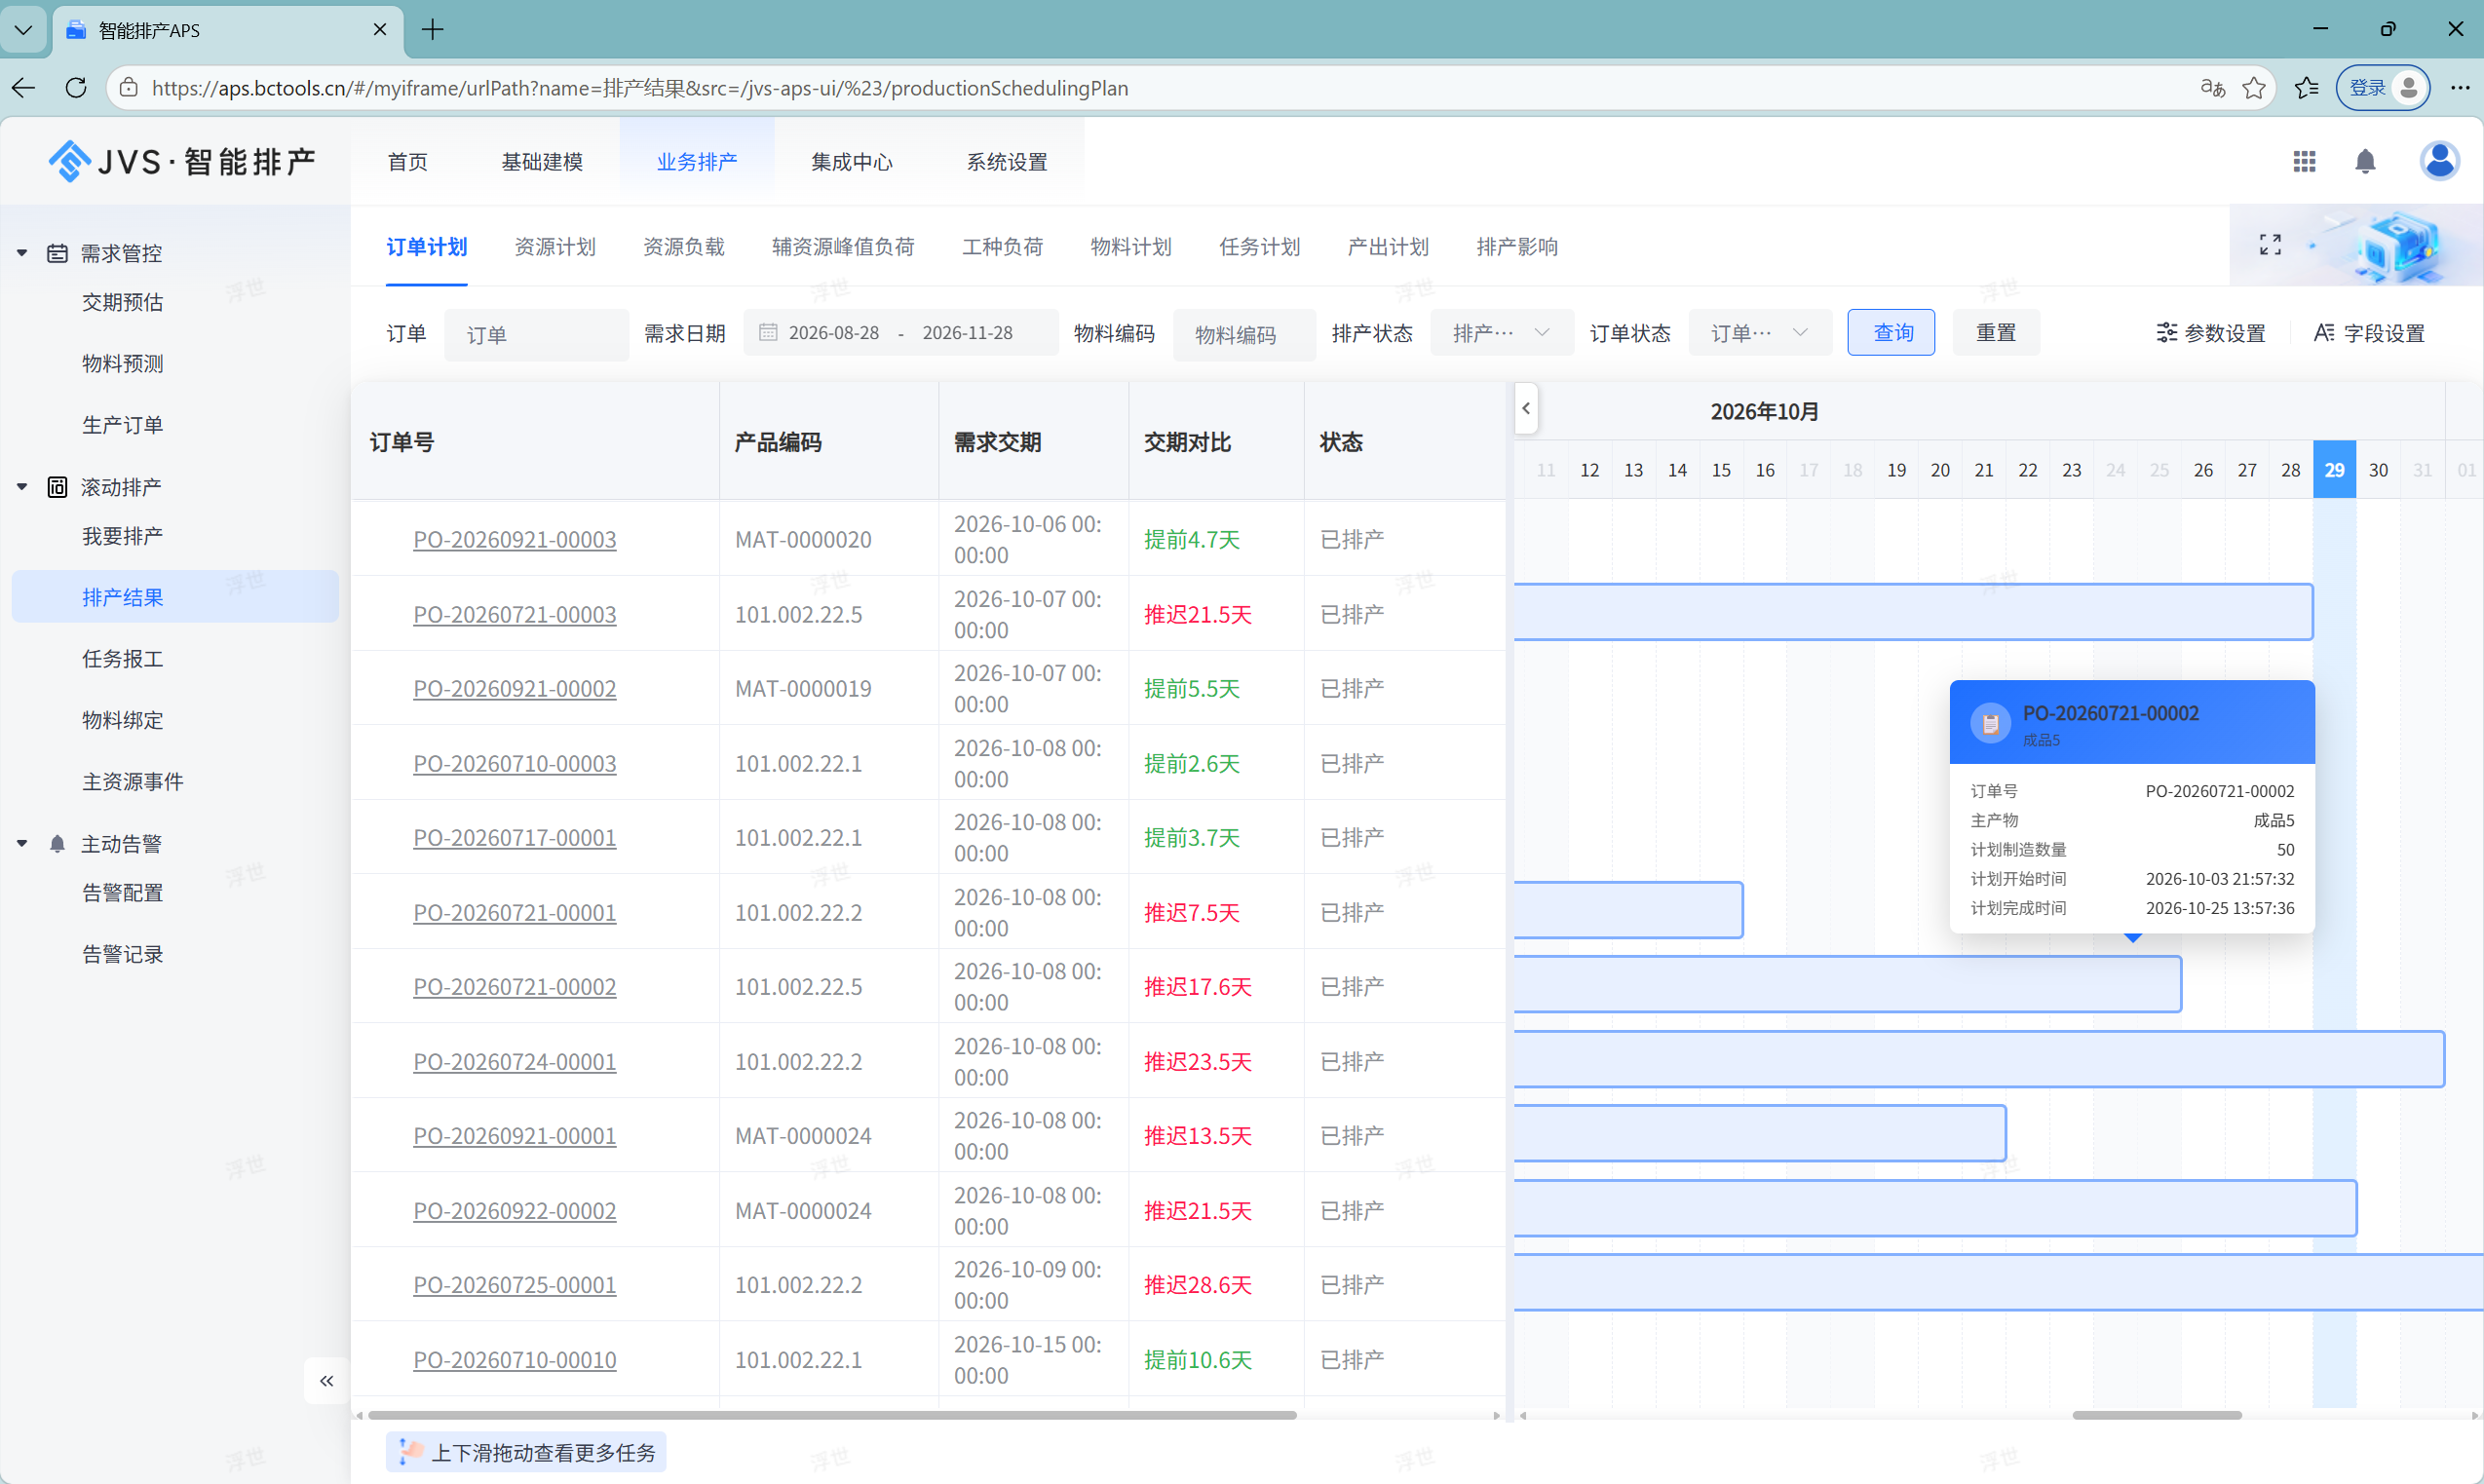
输出:可信交付日期 + 关键瓶颈提示(如‘模具A缺口2套,影响延期3天’)。
✅ 计划下发与执行反馈自动化
-
计划结果一键导出为结构化任务清单(含工序号、设备、模具、开始/结束时间、标准工时);
-
支持三种回传方式:Excel批量导入、Web端手动填报、REST API对接MES;
-
实际开工/完工时间、异常停机、产量数据实时写入系统,驱动下次排产动态校准。
✅ 异常主动预警:从被动响应转向风险前置识别
系统内置规则引擎,对以下典型场景自动触发告警:
-
订单交付倒计时 ≤ 24h 且进度<50%
-
关键物料库存 ≤ 安全库存 × 1.2
-
设备当日负载率 > 95% 持续超2小时
-
工序实际耗时 > 标准工时 × 1.5 且未提交异常说明
所有告警记录触发时间、处理人、关闭原因,形成可分析的风险日志库。
中小工厂APS落地的可验证技术路径
拒绝‘大而全’实施,聚焦可度量、可收敛、可持续演进:
-
第一阶段:跑通最小闭环
-
选定1条高频插单产线,接入基础主数据(BOM、工艺路线、设备清单、生产日历);
-
配置‘计划→报工→告警’三节点流程,上线首月即验证交期预估准确率提升幅度;
-
-
第二阶段:扩展约束覆盖
-
补充模具/夹具建模与换型时间配置;
-
接入MES设备状态信号,实现资源占用状态实时同步;
-
-
第三阶段:深化协同能力
-
对接采购系统,实现物料齐套预警联动;
-
开放排产策略配置界面给PMC团队,实现规则自主迭代。
-
关键原则:
-
主数据就绪即启动,不等待ERP完美;
-
排产策略配置权归属业务方(PMC),IT仅提供API与权限管控;
-
每次迭代必须定义明确验收指标(如插单响应时效≤15分钟、交期承诺偏差≤±1天)。
技术选型建议:优先评估支持开放API、提供规则配置后台、允许本地化部署的轻量化APS产品,避免陷入厂商黑盒绑定。